


Tornuak mekanizazio teknika zaharrenetako batzuk dira, baina oraindik ere lagungarria da oinarriak gogoratzea tornu berri bat erostea aztertzerakoan.
Fresatzeko makina bertikal edo horizontalen aldean, tornu baten ezaugarri nagusietako bat piezaren biraketa da erremintarekiko. Horregatik, tornu lanari torneaketa deitzen zaio askotan. Beraz, torneaketa pieza zilindriko zirkularrak fabrikatzeko erabiltzen den mekanizazio prozesu bat da. Tornuak normalean piezaren diametroa tamaina jakin batera murrizteko erabiltzen dira, eta horrela gainazal leun bat lortuz. Funtsean, ebaketa-erreminta biratzen ari den piezara hurbilduko da gainazaletik zuritzen hasten den arte, alboan (pieza ardatz bat bada) edo gainazal osoan (pieza danbor bat bada) linealki mugitzen hasten denean.
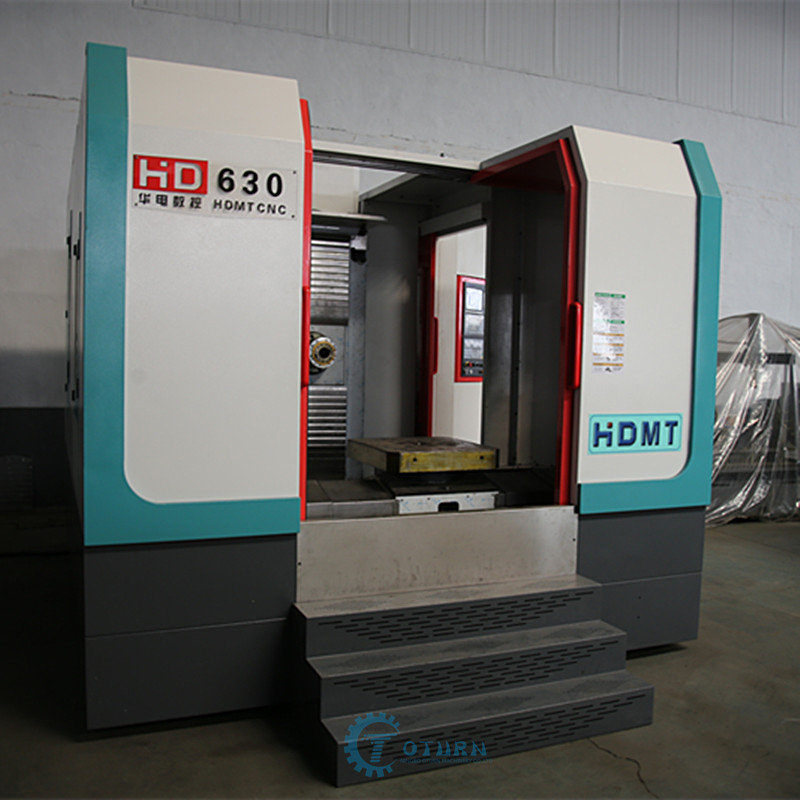
Eskuz kontrolatutako tornuak eros daitezkeen arren, gaur egun tornu gutxi daude CNC bidez kontrolatzen ez direnak. Tresna aldatzeko gailu automatiko batekin (adibidez, dorre batekin) hornituta daudenean, CNC tornu bati egokiagoa zaio torneaketa-zentro deitzea.CNC torneaketa zentroakTamaina eta funtzio ugari dituzte, X eta Y norabideetan bakarrik mugitzen diren bi ardatzeko tornu sinpleetatik hasi eta ardatz anitzeko tornu konplexuagoetaraino.torneaketa-zentroaklau ardatzeko torneaketa, fresaketa eta moldaketa konplexuak kudeatu ditzakeena. Zulaketa, hariztatzea eta zulo sakonen zulaketa—eragiketa bakarra.
Oinarrizko bi ardatzeko tornuak buru bat, ardatz bat, piezak finkatzeko mandrina bat, tornu bat, gurdi bat eta irristatze horizontaleko marko bat, erreminta-zutoin bat eta atzeko kontrapuntu bat ditu. Tornu gehienek piezaren muturra eusteko atzeko kontrapuntu mugikorra badute ere, baina mandrinetik urrun, ez dute makina-erreminta guztiek funtzio hori estandar gisa hornituta. Hala ere, atzeko kontrapuntua bereziki erabilgarria da pieza nahiko luzea eta mehea denean. Kasu honetan, atzeko kontrapuntua erabiltzen ez bada, "ch pitzadura" sor daiteke, piezaren gainazalean marka nabarmenak utziz. Eusten ez bada, pieza bera meheagoa bihur daiteke, pieza gehiegi okertu baitaiteke ebaketa-prozesuan erremintaren presioaren ondorioz.
Tornu baterako kontrapuntu bat gehitzeko aukera aztertzerakoan, ez bakarrik martxan dauden lanei erreparatu behar diezu, baita etorkizuneko lan-kargari ere. Zalantzarik izanez gero, sartu kontrapuntu hori makinaren hasierako erosketan. Iradokizun honek arazoak eta eragozpenak aurreztu ditzake geroagoko instalaziorako.
Behar diren mugimendu-ardatzen kopurua edozein dela ere, edozein tornuren erosketa ebaluatzerakoan, tailerrak lehenik eta behin kontuan hartu behar ditu prozesatutako piezen tamaina, pisua, konplexutasun geometrikoa, beharrezko zehaztasuna eta materialak. Multzo bakoitzean espero den piezen kopurua ere kontuan hartu behar da.
Tornu guztiak erostean puntu komuna beharrezko piezak hartzeko mandrilaren tamaina da.torneaketa-zentroak, mandrilaren diametroa normalean 5 eta 66 hazbete artekoa izaten da, edo are handiagoa. Piezak edo barrak mandrilaren atzealdetik irten behar direnean, garrantzitsua da ardatzaren zulo edo barraren edukiera handiena izatea. Zulo estandarraren tamaina ez bada nahikoa handia, "diametro handiko" aukerarekin diseinatutako makina-erreminta bat erabil dezakezu.
Hurrengo adierazle nagusia biraketa-diametroa edo biraketa-diametro maximoa da. Irudiak diametro handiena duen pieza erakusten du, mandrinan instalatu daitekeena eta ohean jo gabe kulunkatu daitekeena. Era berean, garrantzitsua da behar den biraketa-luzera maximoa. Piezaren tamainak zehazten du makinak behar duen ohearen luzera. Kontuan izan biraketa-luzera maximoa ohearen luzeraren desberdina dela. Adibidez, mekanizatu beharreko pieza 40 hazbeteko luzera badu, oheak luzera handiagoa beharko du piezaren luzera osoa eraginkortasunez biratzeko.
Azkenik, prozesatu beharreko piezen kopurua eta behar den zehaztasuna dira makinaren errendimendua eta kalitatea zehazten duten faktore nagusiak. Produktibitate handiko makinek abiadura handiko X eta Y ardatzak eta mugimendu-abiadura azkar egokituak behar dituzte. Tolerantzia zorrotzak dituzten makinak bola-torlojuetan eta osagai nagusietan desbideratze termikoa kontrolatzeko diseinatuta daude. Makinaren egitura ere hazkunde termikoa minimizatzeko diseinatu daiteke.
Mekanizazio-zentro berri bat erosteari buruzko informazio gehiago lortzeko, bisitatu Techspex Ezagutza Zentroko "Makina-erremintak erosteko gida".
Automatizazio robotikoak makinen operadoreek gutxien gustuko duten zeregina zeregin astun bihurtzen ari da.
Cincinnati inguruko tailerrak herrialdeko torneaketa eta fresaketa zentro bertikal handienetako bat instalatuko du. Makina erraldoi honen oinarriak instalatzea zeregin zaila den arren, enpresak beste "oinarri" batzuen gainean ere eraiki ditu oinarriak.
Argitaratze data: 2021eko maiatzaren 27a