


Zergatik diren CNC gantry fresatzeko makinak inbertsio estrategikoa
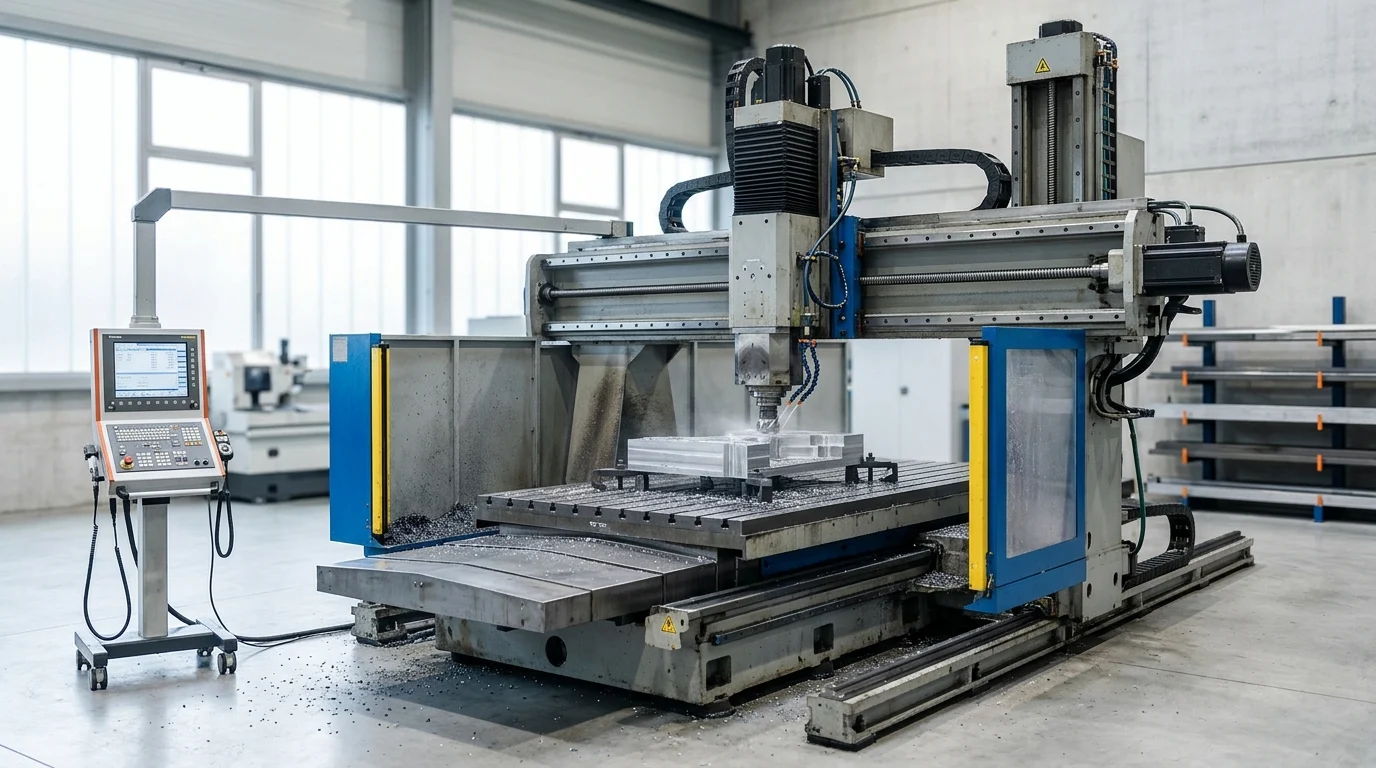
CNC gantry fresatzeko makina batean inbertitzea funtsezko hobekuntza dakarmetalezko lan astunetarako gaitasunak, fabrikatzaileei pieza masiboak zurruntasun konpromezurik gabe prozesatzeko aukera emanez. Mekanizazio-zentro bertikal estandarrak ez bezala, gantry fresagailu baten zutabe bikoitzeko arkitekturak ebaketa-indarrak modu uniformean banatzen ditu, materiala sakonki kentzean bibrazioa nabarmen murriztuz. Abantaila estruktural hau funtsezkoa da eskatzen duten hornidura-kate globalentzat.zehaztasun handikoeskala handiko osagaietan.
Kapital-gastuen ikuspuntutik, sistema hauek hasierako inbertsio handia behar dute, askotan 150.000 $-tik 1.000.000 $-ra bitartekoa, lan-eremuaren eta ardatzen konfigurazioen arabera. Hala ere, mekanizazio-eragiketa ugari konfigurazio bakarrean bateratuz, instalazioek piezak maneiatzeko denborak % 40ra arte murrizten dituzte maiz. Eragiketa-eraginkortasun honek inbertsioaren itzulera (ROI) bizkortzen du, eta bolumen handiko ekoizpen-lerroek 18 eta 24 hilabete arteko epean kostuak berreskuratzea ahalbidetzen du.
Nola hobetzen den CNC gantry fresatzeko makinek ekoizpena
Errendimenduaren optimizazioa, batez ere, makinak materiala kentzeko tasa (MRR) altuak mantentzeko duen gaitasunak bultzatzen du, dimentsio-zehaztasuna galdu gabe. Momentu handiko ardatzek, askotan 600 N·m-tik gorakoak, aleazio gogorretan arbasta-pasa oldarkorrak ahalbidetzen dituzte, eta 5 ardatzeko konfigurazioek, berriz, kontura konplexuak ahalbidetzen dituzte lotura bakarrean. Mekanizazio jarraitu honek hainbat tonako piezak lan-estazioen artean transferitzeko beharra ezabatzen du.
Gainera, makinaren ohean integratutako bibrazio-xurgapen teknologia aurreratuek ziurtatzen dute aurrerapen-abiadura azkarrak ez dituztela gainazaleko akaberak kaltetzen. Denbora geldirik minimizatuz eta ebaketa-enkarga maximizatuz, erosketa-taldeek ekipamenduen eraginkortasun orokorraren (OEE) igoera koherentea proiektatu dezakete, askotan instalazioen erabilera-tasak % 85eko atalasea gaindituz.
Zein erosle-profilek etekin handiena ateratzen dute
Makina hauen balio estrategikoak oihartzun handia du Tier-1 automobilgintza hornitzaileekin, aeroespazioko kontratistekin eta industria astuneko makineria fabrikatzaileekin. Profil hauek ohikoak dira tamaina handiko osagaiak maneiatzen dituztenak, hala nola motor blokeak, turbina karkasak eta estanpazio molde handiak. Erosle horientzat, formatu handiko mekanizazioa barneratzeko gaitasunak, kanpora atera beharrean, abantaila lehiakor kritikoa eskaintzen die entrega-epeen kudeaketan.
Banatzaileek eta atzerriko marketin zentroek ere onura ateratzen dute eskaintza osoa eginezmetalgintzako irtenbideakeskualdeko fabrikatzaileei. Txinako talde-lantegi finkatuetatik CNC gantry fresatzeko makina fidagarriak lortuz, inportatzaileek azken erabiltzaileei konfigurazio handiko eta kostu-eraginkorreko ekipamendua eman diezaiekete, Europako edo Japoniako marka zaharren errendimenduari dagokionez lehiatzen direnak, sarrera-hesia murriztuz.
Zein zehaztapen tekniko konparatu behar dituzte erosleek
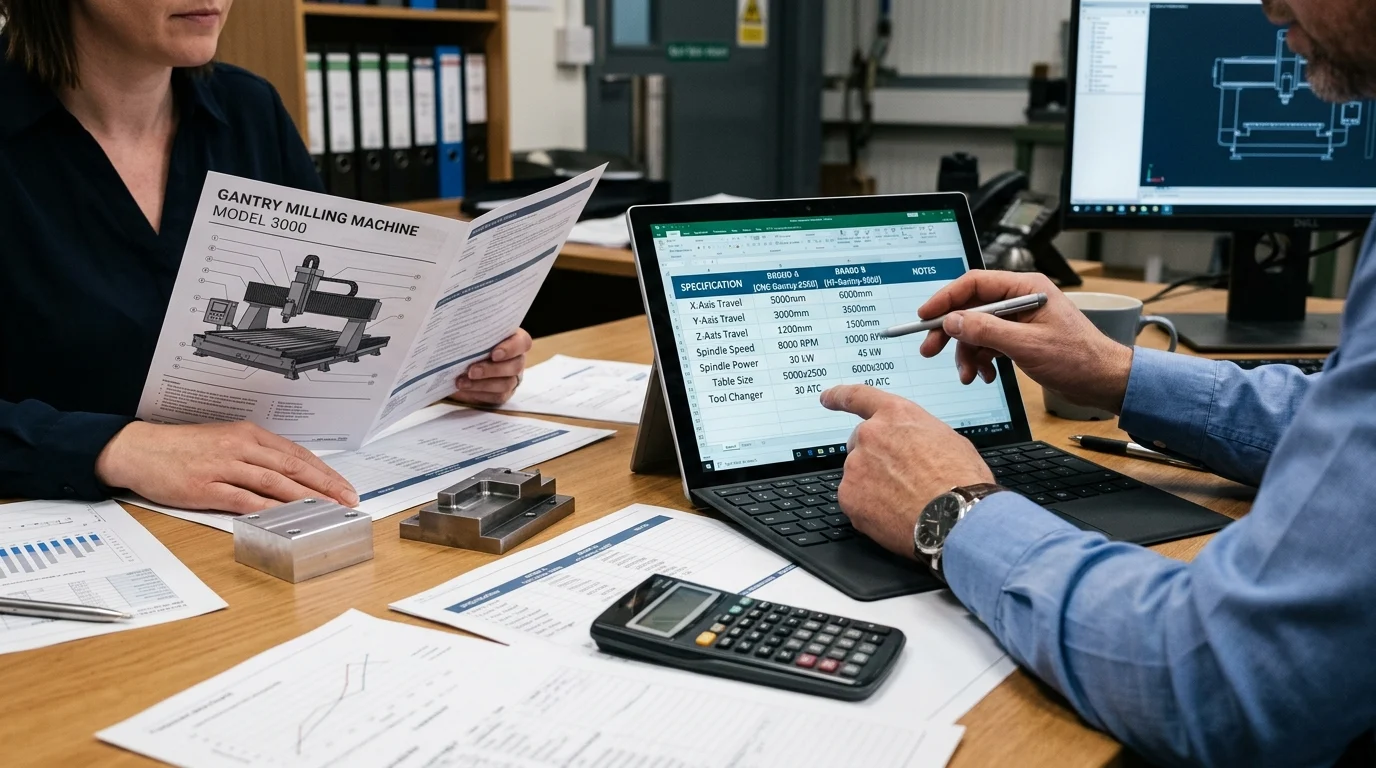
CNC gantry fresatzeko makina bat ebaluatzeak zehaztapenen analisi zorrotza eskatzen du, ekipamendua aurreikusitako fabrikazio-eskaerekin bat datorrela ziurtatzeko. Erosketa-espezialistek oinarrizko dimentsioetatik haratago begiratu behar dute ardatzaren potentziaren, ardatzen ibilbidearen eta egitura-diseinuaren arteko elkarrekintza ulertzeko. Zehaztapen horien arteko desadostasun batek erremintaren higadura bizkortua, gainazaleko akabera ez-egokiak edo ekoizpen-oztopoak ekar ditzake.
Makina hauek hainbat tona pisatzen dituzten piezak maneiatzeko zeregina dutenez, oinarriaren eta zutabeen oinarrizko ingeniaritza kontrol sistema elektronikoak bezain garrantzitsua da. Erosleek parametro tekniko horiek beren erabilera kasu zorrotzenekin alderatu behar dituzte.
Zein makina-parametrok garrantzi gehien ematen dien
Makina baten gaitasuna zehazten duten parametro nagusiak X, Y eta Z ardatzen ibilbideak eta mahaiaren gehienezko karga-ahalmena dira. Modelo astunek normalean 2.000 mm-tik aurrerako eta 10.000 mm-tik gorako X ardatzen ibilbideak eskaintzen dituzte, egitura-osagai oso luzeak hartzeko. Mahaien karga-ahalmenak aztertu behar dira; 10.000 kg-ko balorazio estandarra nahikoa da trokel eta molde aplikazio gehienetarako, eta industria-energia osagai astunek 30.000 kg-ko balorazioko mahaiak behar dituzte.
Ardatzaren zehaztapenak ere funtsezkoak dira. Erosleek abiadura handiko ardatzen (adibidez, 12.000 eta 24.000 RPM artekoak) aluminiozko aeroespazioko piezetarako eta momentu handiko engranajedun ardatzen (adibidez, 4.000 eta 6.000 RPM artekoak, 30 eta 45 kW arteko potentziarekin) altzairu gogortua eta titanioa ebakitzeko aukeratu behar dute. Aukera honek zuzenean eragiten dio makinaren moldakortasunari eta ziklo-denborari.
Nola alderatu egitura eta gida-bide mota
Kutxa-bideen eta gida linealen arteko aukerak makinaren portaera dinamikoa definitzen du. Kutxa-bideek metalezko kontaktu-gainazal sendoak dituzte, eta horrek moteltze eta zurruntasun handiagoa eskaintzen du etenaldi handiko ebakietarako. Hala ere, normalean abiadura motelagoetara mugatzen dira, normalean 10 eta 12 m/min ingurukoak.
Alderantziz, arrabol motako gida linealek errodadura-elementuak erabiltzen dituzte marruskadura minimizatzeko, 24 m/min edo gehiagoko aurrerapen-abiadura azkarrak ahalbidetuz. Konfigurazio hau aproposa da abiadura handiko mekanizaziorako eta 3Dko konturaketa konplexuetarako, non norabide-aldaketa azkarrak maiz gertatzen diren. Gantry makina modernoek askotan ikuspegi hibridoa erabiltzen dute, X eta Y ardatzetan arrabol gidak erabiliz abiadura lortzeko, eta Z ardatzean kaxa-bideak zurruntasuna mantentzeko murgiltze sakoneko eragiketetan.
Zein konparazio irizpidek laguntzen du ebaluazioa
Modelo desberdinak eraginkortasunez ebaluatzeko, erosketa-taldeek konparazio-matrize estandarizatu bat erabili beharko lukete. Ikuspegi honek hornitzaileen proposamen desberdinen datu teknikoak normalizatzen ditu, ezaugarri estandarren eta aukerakoen arteko desadostasunak nabarmenduz.
| Espezifikazio Kategoria | Kutxa Bidearen Konfigurazioa | Gida linealaren konfigurazioa | Aplikazio tipikoa |
|---|---|---|---|
| Zeharkatze-tasa azkarra | 10 – 15 m/min | 20 – 30 m/min | Abiadura handiko konturaketa vs. arbastura astuna |
| Bibrazioen moteltzea | Altua (Bikaina metal gogorretarako) | Moderatua (errodadura elementuetan oinarritzen da) | Titanioa/Inconela vs. Aluminioa/Altzairu bigunak |
| Mantentze-maiztasuna | Altuagoa (Lubrifikazio zehatza behar du) | Behekoa (errodamendu bloke itxiak) | Lan astuneko ziklo jarraituak |
| Kokapenaren zehaztasuna | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Zehaztasun handiko moldeen fabrikazioa |
Irizpide hauek aplikatuz, erosleek makinaren profil mekanikoa zehaztasunez lerrokatu dezakete beren tolerantzia-eskakizun eta ekoizpen-bolumen espezifikoekin.
CNC gantry fresatzeko makinak erabiltzen diren lekuak
CNC gantry fresatzeko makinen hedapena makro-industria sektoreetan hedatzen da, non osagaien tamaina eta zehaztasun eskakizunak gurutzatzen diren. Plataforma erraldoi hauek ez dira erabiltzen bolumen handiko eta pieza txikiko torneaketarako, baizik eta balio handiko eta bolumen ertain-txikiko fabrikaziorako, non pieza bakar baten akats batek hamar milaka dolarreko hondakin materiala eragin dezakeen.
Aplikazio espezifikoak eta ingurumen-eskakizunak ulertzeak erosleei makinaren aukerak konfiguratzen laguntzen die, hala nola hozgarri-sistemak, txirbil-garraiatzaileak eta ardatz-osagarri espezializatuak.
Zein industriek bultzatzen dute eskaria
Aire eta espazio industria da eskariaren eragile nagusia, 5 ardatzeko gantry fresadoreak erabiltzen baititu hegal konplexuen habexkak eta fuselajearen mamparoak aluminiozko lingote solidoetatik eskultzeko. Sektore honetan, akatsen tasa % 0,05etik behera mantentzea funtsezkoa da, egonkortasun termiko eta zehaztasun bolumentriko bikainak dituzten makinak eskatzen baititu.
Era berean, automobilgintza sektoreak makina hauek erabiltzen ditu estanpazio-trokel handiak, moldeak eta ibilgailu komertzial astunentzako osagaiak ekoizteko, hala nola...bolanteaketa birabarkiak. Energia sektoreak ere hazkunde-eremu izugarria adierazten du; haize-erroten gurpilen, balbula handien eta erreaktore nuklearren osagaien mekanizazioak mahai-ahalmen izugarriak eta momentu handiko gaitasunak behar ditu, zutabe bikoitzeko portiko-egitura batek bakarrik eman ditzakeenak.
Nola eragiten duten materialek, geometriak eta tolerantziek hautaketan
Gantry fresagailu baten aukeraketa helburu diren materialen propietate fisikoek eragin handia dute. Inconel, erreminta-altzairu gogortua (HRC 50+) edo titanioa bezalako aleazio gogorrak mekanizatzeak zurruntasun estruktural maximoa eskatzen du bibrazioak saihesteko, eta horrek kaxa-bideak eta momentu handiko engranaje bidezko ardatzak erabiltzea agintzen du.
Geometriak eta tolerantziek ere funtsezko zeregina dute. Aireko eta espazioko elementuak edo injekzio-molde konplexuak ekoiztean, makinak kokapen-tolerantzia zorrotzak mantendu behar ditu, askotan ±0,005 mm-ko tartean egon behar dutenak, ±0,003 mm-ko errepikagarritasunarekin lan-esparru handi batean. Horretarako, erosleek ziurtatu behar dute makina eskala linealak, konpentsazio termikoko softwarea eta bereizmen handiko kodetzaile birakariak dituela, makinaren ohearen hedapen eta uzkurdura fisikoari aurre egiteko, ebaketa-ziklo luzeetan.
Nola ebaluatu CNC gantry fresatzeko makinen hornitzaileak
CNC gantry fresatzeko makina bat lortzeak, batez ere nazioarteko merkatuetatik, hornitzaileen ebaluazio protokolo zorrotza eskatzen du. Erosleak ez dira ekipamendu bat erosten ari soilik; epe luzerako lankidetza batean sartzen ari dira, eta horrek hamarkada bat edo gehiagoz eragina izango du haien ekoizpen gaitasunetan. Txinako talde-fabrika entzutetsuak ordezkatzen dituzten atzerriko marketin-zentro profesionalekin harremanetan jartzeak kostu-abantaila nabarmenak ekar ditzake, baldin eta hornitzailearen kredentzialak sakonki egiaztatzen badira.
Erosketa fasean arriskuen arintzeak bermatzen du entregatutako makinak agindutako zehaztapen teknikoak betetzen dituela eta makineria astuna garraiatzearen konplexutasun logistikoak atzerapen garestirik gabe kudeatzen direla.
Zer egiaztatu behar dute erosketa-taldeek
Erosketa taldeek hornitzailearen fabrikazio-ahalmena, kalitate-kontroleko azpiegitura eta esportazio-bolumen historikoa egiaztatu behar dituzte. ISO 9001 ziurtagiriaren eta CE betetzearen dokumentazioa eskatzea derrigorrezko oinarria da. Gainera, erosleek hornitzailearen hornidura-katea ikertu beharko lukete osagai kritikoen bila; CNC kontrolatzaile ospetsuak (adibidez, FANUC, Siemens, Heidenhain) eta doitasun-errodamenduak (adibidez, SKF, NSK) erabiltzen dituzten makinek fidagarritasunarekiko konpromisoa adierazten dute.
Era berean, ezinbestekoa da hornitzailearen ingeniaritza-laguntza gaitasunak egiaztatzea. Bazkide fidagarri batek salmenta aurreko aholkularitza integrala eskaini beharko luke, denbora-azterketak eta muntaketa-diseinua barne, makinak eroslearen pieza-zorro espezifikoa kudeatzeko duen gaitasuna frogatzeko.
Nola ebaluatu MOQ, entrega-epea, bidalketa eta instalazioa
Makina hauen eskala kontuan hartuta, Eskaera Kopuru Minimoa (MOQ) unibertsalki unitate bat da. Hala ere, epeak funtsezko faktorea dira proiektuen plangintzan. Konfigurazio estandarrek 90 eta 120 egun artean behar izan ditzakete muntaketa eta probak egiteko, eta oso pertsonalizatuak diren bitartean5 ardatzeko modeloakepeak 180 egunera edo gehiagora luzatu ditzake.
Bidalketak eta instalazioak logistika erronka handiak dakartzate. Gantry errotak desmuntatu eta apalategi lauak edo goiko aldean irekitako bidalketa edukiontziak erabiliz bidali behar dira. Erosleek hornitzailearen ontziratze protokoloak ebaluatu behar dituzte, gainazal kritikoak herdoilaren aurkako estaldurekin eta hutsean zigilatutako hesiekin babestuta daudela ziurtatuz. Iritsitakoan, instalazioak eta martxan jartzeak bi eta lau aste artean irauten dute normalean, eta beharrezkoa da akordio argi bat lortzea hornitzaileak fabrikako teknikariak bidaliko dituen edo tokiko zerbitzu bazkideen menpe egongo den erabakitzeko.
Zein betetze- eta arrisku-kontrol-puntu dira garrantzitsuak
Kapital-inbertsioa babesteko, erosketa-kontratuek betetze- eta arrisku-kontrol-puntu zorrotzak izan behar dituzte. Bidalketa egin aurretik, nahitaezko Fabrika Onarpen Proba (FAT) bat egin behar da, makinak proba-ebaketa bat egin behar duelarik lagin-pieza batean, ardatzaren irteera (normalean <0,002 mm) eta zehaztasun geometrikoa egiaztatzeko.
| Ebaluazio irizpidea | Erreferentziazko estandarra | Balizko bandera gorria |
|---|---|---|
| Kalitate Ziurtagiria | ISO 9001, CE marka | Egiaztatu ezin diren edo iraungitako ziurtagiriak |
| Osagaien Trazabilitatea | 1. mailako marka globalak (kontrolagailuak, gida-bideak) | Produktu elektroniko generiko markarik gabekoak edo jabedunak |
| Onarpen Probak | FAT eta SAT dokumentatuak laser kalibrazioarekin | Bidalketa aurretik hirugarrenen ikuskapena baimentzeari uko egitea |
| Bermearen Baldintzak | 12-24 hilabete piezak eta eskulana barne | Nazioarteko zerbitzuen estaldurari buruzko klausula anbiguoak |
FATaren ondoren, eroslearen instalazioetan egiten den Onarpen Proba batek (SAT) ziurtatzen du makinak ez duela lerrokadura arazorik izan garraioan zehar. Mugarri horiei lotutako ordainketa-baldintza argiak ezartzeak —adibidez, % 30eko hasierako ordainketa, % 60 FATaren ondoren eta % 10 SATaren ondoren— beharrezko finantza-palanka ematen du.
Nola aukeratu CNC gantry fresatzeko makina egokia
CNC gantry fresatzeko makina baten azken hautaketa prozesuan nabigatzeak eskakizun teknikoak errealitate komertzialekin sintetizatu behar ditu. Helburua da berehalako ekoizpen-tolerantziak betetzen ez ezik, etorkizuneko fabrikazio-eskaeretarako beharrezkoak diren eskalagarritasuna eta iraunkortasuna ere eskaintzen dituen irtenbide bat identifikatzea.
Erosketa-prozesua ebaluazio-esparru formalizatu baten bidez egituratuz, erosketa-taldeek objektiboki alderatu ditzakete lehiakideen eskaintzak, oinarrizko prezioetatik haratago joanez Jabetzaren Kostu Osoa (TCO) ulertzeko.
Zein erosketa prozesu jarraitu behar den urratsez urrats
Erosketa prozesua barne-beharren analisi integral batekin hasi beharko litzateke, piezaren gehienezko azalera, materialaren gogortasuna eta beharrezko ekoizpena definituz. Datu hauek hornitzaile egiaztatuei banatzen zaien Proposamen Eskaera (RFP) baten oinarria osatzen dute. Proposamenak jaso ondoren, taldeek berdinketa teknikoa egin beharko lukete aurrekontu guztiek aukera baliokideak barne hartzen dituztela ziurtatzeko, hala nola ardatzaren bidezko hozgarria (TSC), erreminta-ukipen-zundak eta txirbil-kudeaketa sistemak.
Berrikuspen teknikoaren ondoren, erosleek martxan dauden antzeko makinen zuzeneko erakustaldiak edo bideo-balidazioak eskatu beharko lituzkete. Azken urratsek merkataritza-kontratua negoziatzea, FAT/SAT protokoloak amaitzea eta gunearen prestaketa koordinatzea dakarte, eta horrek askotan hormigoizko zimendu espezializatuak botatzea dakar, portiko-sistemaren pisu izugarria eta karga dinamikoak eusteko.
Nola alderatu hornitzaileen proposamenak eta salmenta osteko laguntza
Hornitzaileen proposamenak alderatzeak salmenta osteko laguntzari eta berme-egiturei begirada kritikoa eskatzen du.
Ondorio nagusiak
- CNC gantry fresatzeko makinaren handizkako hornidura eta hornidura-katearen ondorioak
- Erosleek balioztatu beharko lituzketen zehaztapenak, betetzea eta merkataritza-baldintzak
- Banatzaile eta erosketa taldeentzako gomendio erabilgarriak
Maiz egiten diren galderak
Zein da CNC gantry fresatzeko makina baten abantaila nagusia?
Pieza handiak eta astunak mekanizatzen ditu zurruntasun handiagoarekin eta bibrazio txikiagoarekin, ebaketa sakonetan zehaztasuna mantentzen eta konfigurazio anitzak murrizten lagunduz.
Zein industriek ateratzen dute etekinik handiena CNC gantry fresatzeko makinetatik?
Automobilgintza, aeroespazial, moldeen fabrikazio, energia eta ekipamendu astun fabrikatzaileek etekin handiena ateratzen dute tamaina handiko osagaiak edo tona anitzeko piezak mekanizatzean.
Zein zehaztapen konparatu beharko lituzkete erosleek lehenik?
Hasi X/Y/Z ibilbidearekin, mahaiaren kargarekin, ardatz motarekin, ardatz potentziarekin eta gidari diseinuarekin. Egokitu itzazu zure pieza handienekin eta material gogorrenekin.
Kutxa-bideak ala gida linealak aukeratu behar ditut?
Aukeratu gida-bide kaxadunak ebaketa astun eta etenetarako eta amortiguazio maximorako. Aukeratu gida-bide linealak mugimendu azkarragoa, abiadura handiko mekanizazioa eta produktibitate hobea ebaketa arinagoetan.
Zergatik kontuan hartu OTURN Machinery gantry fresatzeko irtenbide baterako?
OTURNek CNC gantry eta mekanizazio irtenbide kostu-eraginkorrak eskaintzen ditu Txinako talde-fabriketatik, konfigurazio-laguntzarekin, makina-aukera zabalekin eta atzerriko zerbitzu-laguntzarekin.
Argitaratze data: 2026ko apirilaren 16a