


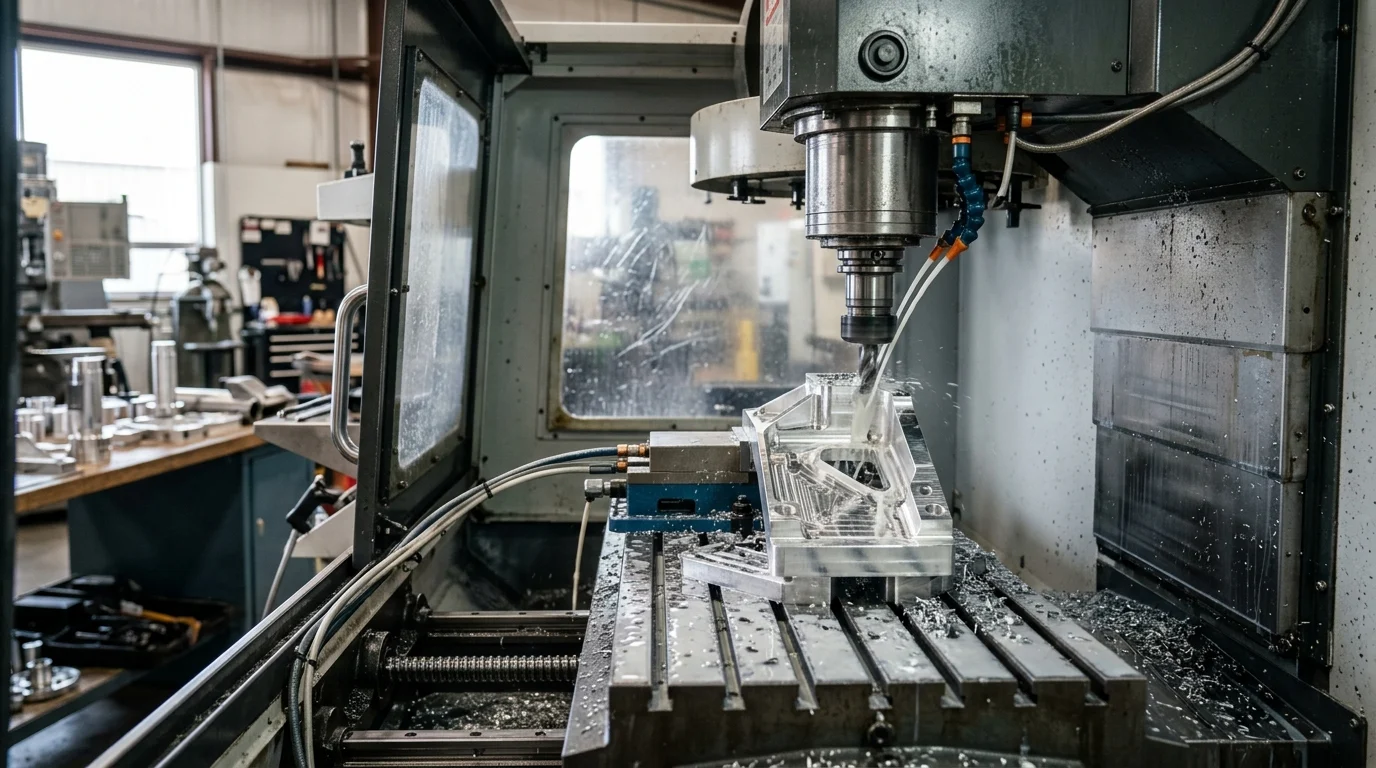
Zergatik den garrantzitsua zehaztasun handiko CNCa
Gaur egungo manufaktura-paisaian,zehaztasun handiko CNC makinerianitxo-eskakizun batetik lehiakortasun globalerako oinarrizko estandar izatera igaro da. Erosketa-taldeentzat eta handizkako erosleentzat, mikra-mailako zehaztasuna duten ekipamenduak lortzea ez da jada zehaztapen teknikoak betetzea soilik; irabazi-marjinak babesteko eta hornikuntza-katearen fidagarritasuna handitzeko maniobra estrategikoa da.
±0,001 mm-tik ±0,005 mm-ra bitarteko tolerantzia estuekin lan egitean, errore-marjina ia ez dago. Zehaztasun handiko azpiegituretan inbertitzeak zuzenean eragiten dio fabrikatzaile bati nazioarteko kalitate-estandar zorrotzak betez ekoizpena eskalatzeko duen gaitasunean.
Errendimenduan eta hondakinen murrizketetan duen eragina
CNC makinen eragin operatiboa errendimendu-neurrietan eta hondakinen murrizketetan ikus daiteke gehien. Legatu edo zurruntasun baxuko ekipamenduek askotan distortsio termikoa eta bibrazioa jasaten dituzte, eta horrek metalezko lan konplexuetan % 4tik % 6ra bitarteko hondakin-tasak erraz gainditzea eragiten du. Mikra-mailako makinetara eguneratuz, instalazioek akats-tasak % 0,5etik behera murriztu ditzakete.
Gainera, zehaztasun handiagoak bigarren mailako akabera-eragiketen beharra ezabatzen du, hala nola eskuzko leuntzea edo bigarren mailako artezketa. Eragiketen bateratze honek Ekipamenduen Eraginkortasun Orokorra (OEE) nabarmen handitzen du eta ziklo-denborak laburtzen ditu, ahalbidetuzekoizpen-lerroas txanda bakoitzeko irteera handiagoa lortzeko.
Mikra mailako zehaztasuna behar duten industriak
Fabrikazio sektore batzuek mikroi mailako zehaztasuna agintzen duten araudi eta segurtasun esparru zorrotzen pean jarduten dute. Aeroespazio industrian, turbina palek eta egitura osagaiek tolerantzia geometriko zehatzak behar dituzte tentsio aerodinamiko muturrekoei aurre egiteko. Era berean, gailu medikoen sektoreak 5 ardatzeko mekanizazio zentro zehatzen menpe dago inplante ortopedikoak eta tresna kirurgikoak ekoizteko, non gainazaleko akabera eta dimentsioen zehaztasuna funtsezkoak diren biobateragarritasunerako.
Automobilgintza eta makineria astunaren sektoreek ere estandar zorrotzak eskatzen dituzte gurpil-ardatzak, birabarkiak, bolanteak eta balbula hidraulikoak bezalako osagaietarako. Aplikazio horietarako, 1. eta 2. mailako hornitzaileek CNC torneaketa eta fresaketa zentro zurrun eta abiadura handikoak erabili behar dituzte muntaketa ezin hobea eta epe luzerako fidagarritasun mekanikoa bermatzeko.
Nola definitu behar dituzten erosleek tolerantzia-eskakizunak
Erosketa-profesionalek argi eta garbi bereizi behar dituzte zehaztasun-neurri desberdinak hornitzaileekin komunikatzean. Erosleek ISO 230-2 arauak erabiliz definitu beharko lituzkete eskakizunak, "kokapen-zehaztasuna" (askotan 0,004 mm-tik 0,008 mm-ra bitartekoa) "errepikagarritasunetik" (normalean 0,002 mm-tik 0,005 mm-ra behar dena) esplizituki bereiziz.
Ekipamenduen hornikuntzan ohiko akats bat tolerantzia orokortuen erreklamazioak onartzea da, funtzionamendu-ingurunea zehaztu gabe. Erosleek beren eskakizunak definitu behar dituzte mekanizatzen ari den materialaren (adibidez, titanioa vs. aluminioa), ardatzaren karga espero direnen eta fabrikako solairuaren baldintza termikoen arabera, hornitzaileak tolerantzia horiek benetako ekoizpen-baldintzetan bermatzen dituela ziurtatuz.
Makinen diseinu faktoreak zehaztasuna bultzatzen dutenak
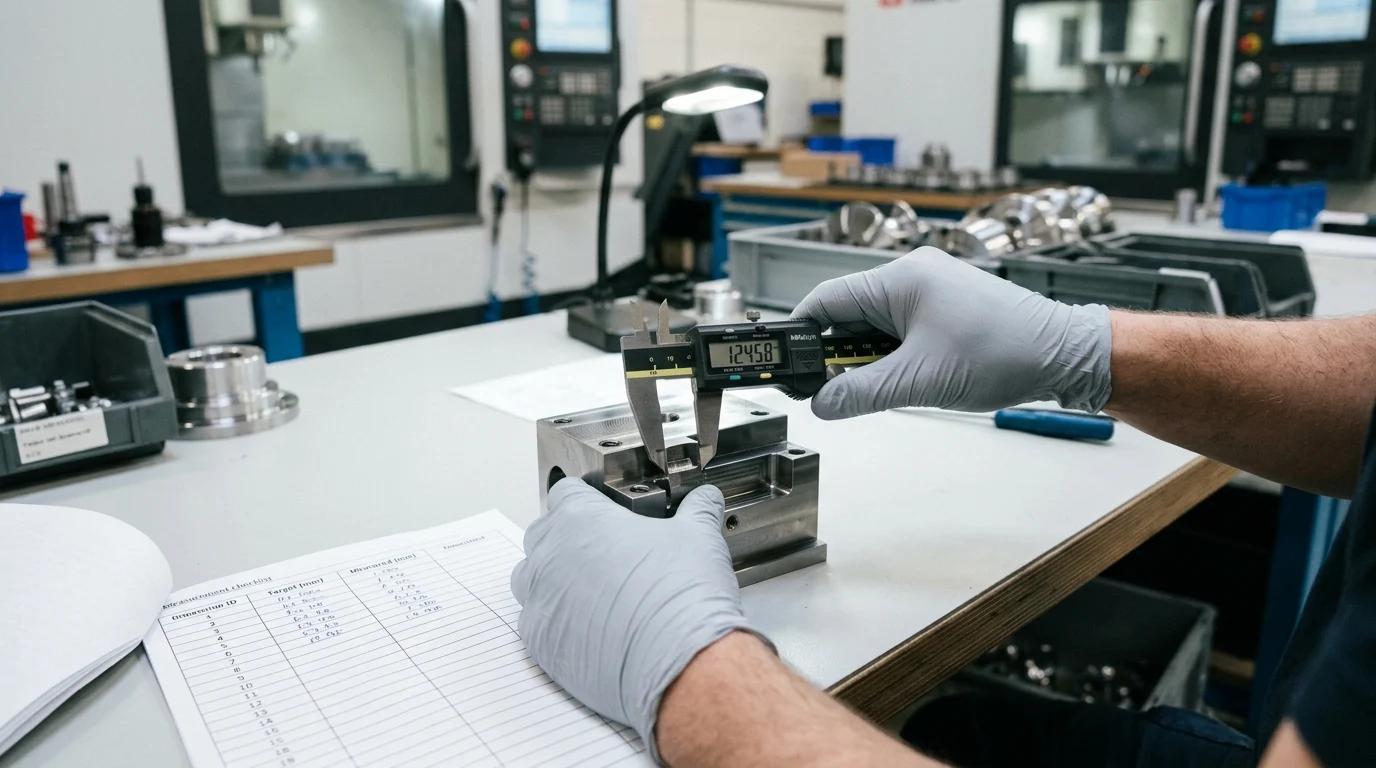
Softwareak eta kontrol sistemek, funtsezkoak diren arren, ezin dute oinarri mekaniko ahul bat konpentsatu. Mikroi mailako zehaztasuna funtsean CNC makinaren diseinu fisikoak, masak eta egitura-osotasunak baldintzatzen dute. Hornikuntza-taldeek ekipamenduaren azpiko arkitektura ebaluatu behar dute, ebaketa-ziklo astunetan zehaztasuna mantendu dezakeela ziurtatzeko, hainbat urtez irauten duen bizitzan zehar.
Zurruntasuna, egonkortasun termikoa eta ardatzaren kalitatea
Zurruntasuna makinaren ohetik hasten da. Zehaztasun handiko makinek normalean Meehanite burdinurtuzko edo polimero hormigoizko oinarriak erabiltzen dituzte, eta horiek bibrazioen xurgapen eta egitura-egonkortasun bikaina eskaintzen dute altzairuzko soldadura estandarrekin alderatuta. Zurruntasun horrek erremintaren deformazioa eragozten du aurrerapen handiko eragiketetan.
Egonkortasun termikoa ere funtsezkoa da. 12.000 eta 24.000 RPM artean biratzen diren ardatzek bero izugarria sortzen dute, eta horrek mikrohedapenak eragin ditzake makinaren markoan. CNC makina premium-ek konpentsazio termikoko sistema aurreratuak integratzen dituzte, besteak beste, ardatzen hozkailuak eta bola-torlojuen bidezko hozgarri diseinuak, egitura-oreka mantentzeko. Kalitate handiko ardatzek 2 mikra baino gutxiagoko hedadura izan behar dute gainazaleko akabera bikainak bermatzeko.
Erosketa-taldeek alderatu behar dituzten zehaztapen nagusiak
Hornitzaileen proposamenak alderatzerakoan, erosketa-taldeek oinarrizko prezioa baino haratago begiratu behar dute eta zehaztapen mekaniko eta elektriko zehatzak aztertu. Gida linealen (arrabola vs. bola) edo kaxa-bide tradizionalen aukeraketak makinaren abiaduraren eta ebaketa-gaitasun handiaren arteko oreka zehazten du.
| Espezifikazio Kategoria | CNC gaitasun estandarra | Zehaztasun handiko CNC gaitasuna | Ekoizpenean duen eragina |
|---|---|---|---|
| Kokapenaren zehaztasuna | ±0,010 mm | ±0,004 mm | Bigarren mailako akabera eragiketak ezabatzen ditu |
| Errepikagarritasuna | ±0,008 mm | ±0,002 mm | Multzo batetik bestera koherentzia bermatzen du |
| Ardatzaren irteera | < 5 mikra | < 2 mikra | Tresnaren bizitza eta gainazalaren akabera maximizatzen ditu |
| Zeharkatze-tasa azkarra | 24 m/min | 36 – 48 m/min | Mozketarik gabeko denbora murrizten du eta ekoizpena handitzen du |
| Kontrol-bereizmena | 1 mikra | 0,1 mikra (nanometro bidezko kontrola) | Moldeen fabrikazioan konturaketa ultra-leuna ahalbidetzen du |
Gainera, erosleek ardatz-motorren momentu-kurbak eta servo-ardatzen bultzada-indarra alderatu beharko lituzkete. Metrika kuantitatibo hauek argiago ikusten dute makinak nola funtzionatuko duen metala kentzeko tasa oldarkorren pean.
Noiz aukeratu makina bertikalak, horizontalak, gantry edo tornu-makinak
Makina-arkitektura egokia aukeratzea piezaren neurrien, lote-tamainen eta beharrezko ziklo-denboren araberakoa da neurri handi batean. Mekanizazio Zentro Bertikalek (VMC) malgutasun handia eta inbertsio-kostu txikiagoak eskaintzen dituzte, pieza lauak, moldeak egiteko eta aproposak bihurtuz.metalgintza orokorraMekanizazio Zentro Horizontalak (HMC) bikainak dira bolumen handiko ekoizpenean; haien euskarri sendoek eta txirbil-ebakuazio bikainak aukera hobetsia bihurtzen dituzte motor-blokeak eta balbulak bezalako automobilgintzako pieza konplexuetarako.
2.000 mm-ko luzera baino gehiagoko osagai masiboetarako —adibidez, aeroespazioko mamparoetarako edo trenbideetako pieza astunetarako—Gantry edo bi zutabedun mekanizazio zentroakbeharrezko egitura-luzera eta zurruntasuna eman. Bestela, fresaketa eta torneaketa aldi berean behar diren pieza zilindrikoekin lan egitean, torneaketa-zentro multiataza edo 5 ardatzeko mekanizazio-zentroek konfigurazio-denborak murrizten dituzte eta piezak hainbat makina helburu bakarrekoren artean mugitzean gertatzen diren tolerantzia-pilaketa-erroreak minimizatzen dituzte.
Nola balioztatu CNCaren zehaztasuna eskaera egin aurretik
Erosketa taldeek ezin dute marketin liburuxketan bakarrik fidatu mikroi mailako gaitasunak berresteko. CNC makina baten zehaztasuna balioztatzeko, datuetan oinarritutako ikuspegi zorrotza behar da bidali aurretik. Fabrika Onarpen Proba (FAT) protokolo zorrotz bat ezartzeak bermatzen du ekipamenduak kontratu-zehaztapen guztiak betetzen dituela azken saldoa ordaindu aurretik.
Ikuskapen metodoak, proba-ebaketa eta onarpen irizpideak
CNC geometria balioztatzeko urrezko estandarra laser interferometroaren probak dira, ardatzen ibilbide osoan zehar kokapen lineala eta inklinazio/biraketa erroreak mapatzen dituztenak. Hornitzaileek makinak ISO edo JIS zehaztasun estandarrak betetzen dituela frogatzen duen dokumentazioa eman beharko lukete. Horrez gain, barra-probak funtsezkoak dira ardatz anitzeko interpolazio aldiberekoa ebaluatzeko; 0,005 mm-tik beherako zirkularitate errorea espero ohi da zehaztasun handiko modeloetarako.
Neurketa estatikoez gain, erosleek proba-ebaketa agindu behar dute. NAS 979 "zirkulu-diamante-karratu" proba unibertsalki aitortutako erreferentzia da. Amaitutako proba-pieza kalibratutako Koordenatuen Neurketa Makina (CMM) batean neurtu behar da, ebaketa dinamikoaren errendimenduak zehaztasun estatikoaren baieztapenak islatzen dituela egiaztatzeko.
Nola ebaluatu hornitzaileen gaitasuna eta pertsonalizazioa
Hornitzaile bat ebaluatzea makina bakar bat ebaluatzea baino haratago doa; haien ingeniaritza sakontasuna eta kalitate kontrolerako azpiegitura auditoriatzea dakar. Mundu mailako erosleek hornitzailearen ISO 9001 ziurtagiria egiaztatu beharko lukete eta fabrika-ikuskapen birtualak edo hirugarrenen eskaerak egin beharko lituzkete haien muntaketa-ingurunea ikuskatzeko. Zehaztasun handiko makinak tenperatura kontrolatuko instalazioetan muntatu behar dira (normalean 20 °C ± 1 °C-tan mantentzen dira) urradura eta lerrokatze faseetan hedapen termikoa saihesteko.
Gainera, hornitzaileek industria-irtenbide espezifikoak emateko gaitasuna erakutsi beharko lukete. Horrek barne hartzen ditu mahai birakariak pertsonalizatzea, kargatzeko/deskargatzeko sistema robotikoak integratzea eta eroslearen metalgintza-eskakizun zehatzetara egokitutako osagarri hidrauliko espezializatuak diseinatzea.
Merkataritza-baldintzak: MOQ, entrega-epea, prestakuntza eta bermea
Balio handiko ekipamendu komertzialen baldintza komertzialek negoziazio zaindua behar dute eroslearen arriskua arintzeko. Eskaera Gutxieneko Kantitatea (MOQ) unitate bat izan ohi den arren, ekoizpen-lerro oso baterako unitate anitz eskatzen dituzten erosleek entrega-egutegi mailakatuak negoziatu beharko lituzkete. Zehaztasun handiko CNC makinen entrega-epeak normalean 60 eta 120 egun artekoak dira, neurri handi batean automatizazio pertsonalizatuaren eta kontrolatzaileen konfigurazioen konplexutasunaren araberakoak (adibidez, Fanuc, Siemens edo Heidenhain).
Bermea eta prestakuntza elementu ez-negoziagarriak dira. Merkataritza-berme estandar batek piezak eta eskulana estali beharko lituzke 12 eta 24 hilabete artean. Zehaztasun handiko, 5 ardatzeko edo hainbat zeregin dituzten makinak erabiltzeak trebetasun espezializatuak behar dituenez, erosketa-kontratuak prestakuntza integrala izan behar du barne, askotan 1 edo 2 asteko instrukzioa bertan, programazio aurreratua, talkak saihestea eta ohiko mantentze-lanak landuz.
Merkataritza, Logistika eta Betetze Arriskuak
Industria-makineria astunen mugaz gaindiko erosketak logistika, finantza eta araudi arloko erronka konplexuak dakartza. CNC makina zehaztasun handikoa burdinurtuzko gorputz erraldoi batean sartutako tresna delikatua da, askotan 5.000 kg-tik 30.000 kg-ra bitarteko pisua duena. Aktibo hau fabrikatik azken instalazio gunera babesteak plangintza zorrotza eskatzen du.
Ontziratzean, manipulatzean, kaxetan sartzean eta bidaltzean sortzen diren arriskuak
Garraioan zehar ahultasun fisikoak nabarmenak dira. Hezetasun handiak, itsasoko aire gatzdunak eta kolpe mekaniko larriek makinaren elektronika eta gidari zehatzak kaltetu ditzakete. Ekipamendua aluminiozko paper hutsean bildu behar da, lehortzaile industrialekin, oxidazioa saihesteko.
Kaxak egiteko, nazioarteko bidalketarako ISPM 15 arauak betetzen dituzten altzairuz indartutako egurrezko egitura sendoak erabili behar dira. Garraioan zehar erantzukizuna bermatzeko, erosketa-taldeek talka-monitoreak eta inklinazio-adierazleak instalatzea agindu beharko lukete kaxetan. Edukiontzi batek 50G-tik gorako talka jasaten badu, adierazle horiek ardatz-errodamenduetan edo errail linealetan ezkutuko kalteak egon daitezkeela adieraziko dute makina desontziratu aurretik ere.
Beharrezko dokumentazioa eta betetze elektrikoa
Aduana-garbiketaren atzerapenek demurrage gastu larriak sor ditzakete eta ekoizpen-epeak eten ditzakete. Inportatzaileek ziurtatu behar dute faktura komertzial, ontziratze-zerrenda eta ontziratze-agiri guztiak CNC makinen sistema harmonizatuaren (HS) kodeekin bat datozela. Garrantzitsuagoa dena, ekipamenduak eskualdeko araudi eta segurtasun-betetze estandarrak bete behar ditu.
Europako merkaturako, makinek benetako CE marka izan behar dute, Makineria Zuzentaraua (2006/42/EE) eta Bateragarritasun Elektromagnetikoari (EMC) Zuzentaraua betez. Ipar Amerikarentzat, normalean derrigorrezkoa da armairu elektrikoaren UL edo CSA ziurtagiria izatea. Erosleek argi eta garbi zehaztu behar dute beren instalazioen azpiegitura elektrikoa fabrikatu aurretik —adibidez, 3 faseko 380V/50Hz Europa eta Asiarako, edo 480V/60Hz Estatu Batuetarako— entregatu ondorengo transformadore instalazio garestiak saihesteko.
Lurreratze kostu osoa, ROI eta salmenta osteko laguntza
Kapital-gastuen plangintza zehatza egiteko, ezinbestekoa da Lehorreratze Kostu Osoa (TLC) kalkulatzea. Makinaren FOB prezioa (Free On Board) abiapuntua besterik ez da. Erosleek kontuan hartu behar dituzte itsas garraioa (askotan makinaren kostuaren % 8tik % 15era bitartekoa, edukiontzi lauen edo goiko solairu irekiko edukiontzien beharren arabera), inportazio-tarifak (% 3tik % 25era bitartekoak izan daitezkeenak), portuko manipulazio-tasak, barnealdeko garraio astuna eta instalaziorako beharrezkoak diren apareju-zerbitzu espezializatuak.
OsoaROI analisiaAurretik aipatutako ekoizpenaren igoerak eta hondakin-tasen murrizketak bultzatuta, 18 eta 36 hilabete arteko itzulketa-epea izan beharko luke helburu. Azkenik, erosleek salmenta osteko laguntzari buruzko bermeak ziurtatu behar dituzte. Atzerriko marketin eta salmenta zentroak dituzten hornitzaileekin lankidetzan aritzeak tokiko ordezko piezen sarbidea, arazo teknikoak azkar konpontzea eta makinen geldialdi minimizatua bermatzen ditu.
Nola aukeratu behar duten erosketa-taldeek hornitzaile bat
CNC makineriarako zehaztasun handiko hornitzaile egokia aukeratzea erabaki estrategikoa da, hasierako erosketa prezio baxuena lortzea baino askoz haratago doana. Erosketa taldeek kapital inbertsioa epe luzerako funtzionamendu fidagarritasunaren, laguntza teknikoaren eta hornitzailearen mikroi mailako metalezko lanetarako irtenbideak eskaintzeko frogatutako ibilbidearen arteko oreka izan behar dute.
Hornitzaileak hautatzeko esparrua prezioaren, zehaztasunaren eta arriskuaren arabera
Fabrikazio-bazkide potentzialak objektiboki alderatzeko, erosketa-taldeek hornitzaileen ebaluazio-esparru egituratu bat erabili beharko lukete. Horrek alborapen subjektiboa gutxitzen du eta arrisku eta errendimendu faktore kritiko guztiak kuantifikatzen direla ziurtatzen du.
| Ebaluazio irizpideak | Pisua | Metrika eta adierazle nagusiak | Gutxieneko Onargarritasun Estandarra |
|---|---|---|---|
| Gaitasun teknikoa | %35 | Ardatzaren irteera, kokapenaren zehaztasuna, burdinurtuzko kalitatea | ISO 230-2 betetzea, <2μm-ko exekuzioa |
| Kalitate Bermea | %25 | CMM proba-ebaketa egiaztapena, laser kalibrazio datuak | FAT eta ISO 9001 instalazio dokumentatuak |
| Jabetza-kostu osoa | %20 | FOB prezioa, ordezko piezen kostua, energia-eraginkortasuna | TLC matxura argia, osagai estandarrak |
| Salmenta osteko zerbitzua eta logistika | %20 | Bermearen iraupena, tokiko zerbitzua, ISPM 15 ontziratzea | 12 hilabeteko bermea, atzerriko zerbitzu sarbidea |
Matrize hau aplikatuz, erosleek prezio oldarkorrak eskaintzen dituzten baina osagai kritikoetan murrizketak egiten dituzten hornitzaileak iragaz ditzakete, hala nola bola-torlojuetan, servomotorretan edo konpentsazio termikoko sistemetan; konpromiso horiek, nahitaez, zehaztasun-galera eta makinaren matxura goiztiarra dakartzate.
Hornikuntza erabakiak negozio helburuekin lerrokatzea
Azken finean, hornidura erabakiak fabrikazio-enpresaren negozio-helburu zabalagoekin bat etorri behar dira.
Ondorio nagusiak
- Handizkako hornidura eta hornidura-katearen ondorioak zehaztasun handiko CNCrako
- Erosleek balioztatu beharko lituzketen zehaztapenak, betetzea eta merkataritza-baldintzak
- Banatzaile eta erosketa taldeentzako gomendio erabilgarriak
Maiz egiten diren galderak
Zer tolerantzia zehaztu behar dute erosleek zehaztasun handiko CNC makinetarako?
Definitu kokapenaren zehaztasuna eta errepikagarritasuna bereizita, idealena ISO 230-2 arauan oinarrituta. Mikra mailako lanetarako, helburu gisa 0,004–0,008 mm-ko kokapena eta 0,002–0,005 mm-ko errepikagarritasuna izan behar dira tailerreko baldintza errealetan.
Zein makinaren ezaugarrik eragiten dute gehien mikra mailako zehaztasunean?
Lehentasuna eman zurruntasun handiari, egonkortasun termikoari, ardatzaren hedadura txikiari eta bibrazioen xurgapenari. Bilatu burdinurtuzko egiturak, kalitatezko ardatzak, konpentsazio termikoa eta zure ebaketa-kargara egokitzen diren gida-bideen diseinuak.
Nola lagun dezake OTURN Machinery-k nire piezetarako CNC zehatz-mehatz egokia aurkitzen?
OTURNek tornu, mekanizazio zentro, 5 ardatzeko, gantry edo helburu bereziko makina egokiak gomenda ditzake zure materialen, tolerantzien, piezaren tamainaren eta ekoizpen bolumenaren arabera.
Zein industriek behar dute normalean mikra mailako CNC zehaztasuna?
Aire eta espazioko, medikuntzako, automobilgintzako eta doitasun handiko industria-piezek askotan behar izaten dute. Adibide ohikoenak inplanteak, turbina-piezak, gurpil-ardatzak, birabarkiak, balbulak eta moldeen osagaiak dira.
Nola murrizten du zehaztasun handiko CNC makina batek hondakinak eta kostuak?
Zurruntasun eta kontrol termiko hobeak dimentsio-desbideratzea, bibrazioa eta berregite-lanak murrizten dituzte. Horri esker, hondakinak nabarmen murriztu daitezke, bigarren mailako akabera murriztu, ziklo-denborak laburtu eta inbertsioaren errentagarritasuna hobetu.
Argitaratze data: 2026ko apirilaren 16a