


Zergatik den garrantzitsua zehaztasun handiko mekanizazioa erosle industrialentzat
Industria-fabrikazioan, "tolerantzia onargarriaren" definizioa izugarri murriztu da. Zehaztasun handiko mekanizazioak orain ±0,001 mm-tik ±0,005 mm-ra bitarteko dimentsio-zehaztasunak agintzen ditu. B2B erosketa-profesionalentzat, mikra-maila honetako osagaiak lortzea ez da jada ingeniaritza-luxu bat, baizik eta oinarrizko funtzionamendu zorrotza.
Pieza oso zehatz hauek lortzeko, tolerantzia estuek jabetza-kostu osoan, muntaketa-katearen eraginkortasunean eta azken produktuaren fidagarritasunean duten eragina ulertzeko beharra dago. Tolerantziak estutzen direnean, hornikuntza-katearen exekuzioan errore-marjina zero izatera hurbiltzen da.
Piezaren errendimenduan eta tolerantzietan duen eragina
Pieza-tolerantzien eta errendimendu mekanikoaren arteko korrelazio matematikoa absolutua da. Osagaiak mikra-mailako zehaztasunarekin mekanizatzen direnean, elkartzen diren piezen marruskadura-koefizienteak nabarmen jaisten dira, degradazio termikoa eta higadura mekanikoa murriztuz. Fluidoen dinamikako aplikazioetan, hala nola presio handiko balbula hidraulikoetan, 2 mikrako tolerantzia geometrikoa mantentzeak mikro-ihesak saihesten ditu, bestela sistemaren akats katastrofikoak eragin ditzaketenak.
Gainera, doitasun-mekanizazioak muntaketa-aldaerak minimizatzen ditu, ekoizpen-lerroan eskuzko txapa- edo egokitzapen-beharra ezabatuz. Zehaztasun-trukagarritasun honek % 25eraino bizkortu dezake ekoizpena, eta azken muntaketa mekanikoaren akatsen arteko batez besteko denbora (MTBF) % 30etik % 40ra luzatu.
Mikra mailako zehaztasuna behar duten industriak
Sektore askok CNC mekanizazio aurreratuaren onurak lortzen dituzten arren, industria batzuk egitura aldetik mikroi mailako zehaztasunaren menpe daude arauzko eta segurtasun estandarrak betetzeko. Aeroespazioko fabrikatzaileek turbina-palak eta egitura-osagaiak behar dituzte, deformaziorik gabe muturreko tentsio termiko eta zinetikoei aurre egiteko gai direnak. Gailu medikoen sektoreak gainazaleko akabera perfektuak eta dimentsio zehatzak eskatzen ditu inplante ortopedikoetarako eta robotika kirurgikoetarako.
Era berean, automobilgintza industriak birabarkietarako, gurpil-ardatzetarako eta erregai-injekzio-sistemetarako doitasun-torneaketa zentroen mende dago neurri handi batean, transmisio-eraginkortasun handiena eta isurien betetzea bermatzeko.
| Industria | Osagai tipikoa | Tolerantzia-eskakizuna | Material arrunta |
|---|---|---|---|
| Aeroespaziala | Turbina-palak, eragingailuak | ±0,002 mm-tik ±0,005 mm-ra | Titanioa, Inconela |
| Medikuntza | Inplanteak, tresna kirurgikoak | ±0,001 mm-tik ±0,003 mm-ra | 316L Altzairu Herdoilgaitza, Kobalto Kromoa |
| Automobilgintza | Birabarkiak, erregai injektoreak | ±0,005 mm-tik ±0,010 mm-ra | Altzairu forjatua, aluminiozko aleazioak |
| Energia | Balbula-karkasak, errotoreak | ±0,005 mm-tik ±0,015 mm-ra | Altzairu herdoilgaitz duplexa |
Makina, Prozesu eta Metrologia Faktoreak
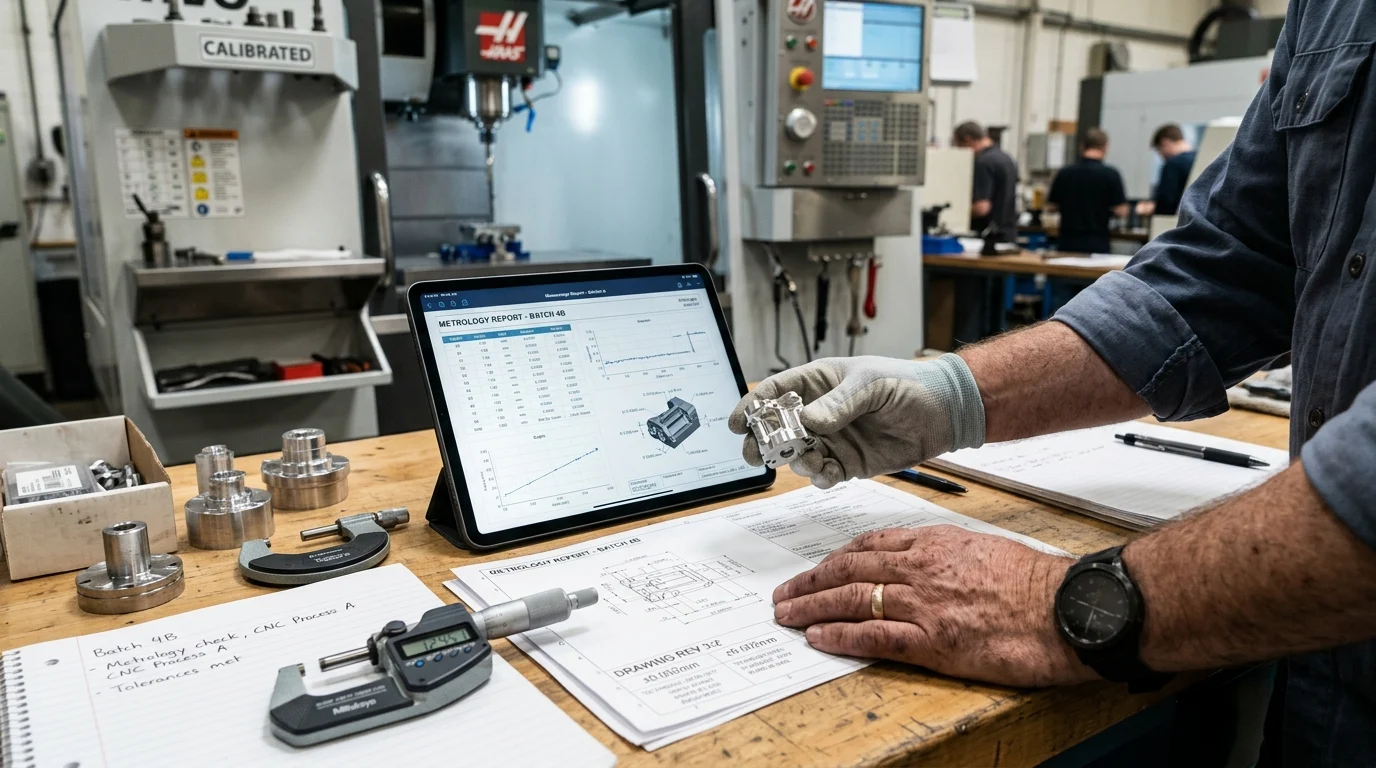
Mikroi mailako zehaztasun jarraitua lortzeko, makineria aurreratuaren ekosistema sofistikatua, ebaketa-prozesu optimizatuak eta metrologia zorrotza behar dira. Erosle industrialak oinarrizko makinen zehaztapenetatik haratago begiratu eta hornitzaile baten ekipamenduaren oinarrizko arkitektura ebaluatu behar dute.
Kalitate handiko CNC makina-erremintak hauek dira:zurruntasun handia, bibrazioen xurgapen bikaina eta diseinu trinkoak. Oinarrizko elementu hauek funtsezkoak dira ebaketa-ingurunea egonkortzeko material astuna kentzeko edo abiadura handiko akabera-eragiketetan.
CNC makinen konfigurazioak zehaztasun-mekanizaziorako
CNC makinaren konfigurazioak zuzenean baldintzatzen du lor daitekeen tolerantzia geometrikoa. 3 ardatzeko mekanizazio-zentro bertikalak geometria sinpleagoetarako egokiak diren bitartean, osagai konplexuek askotan 5 ardatzeko mekanizazio-zentroak edo gantry zulatzeko makina espezializatuak behar dituzte. Erabiliz...5 ardatzeko teknologia, fabrikatzaileek pieza bat hainbat aldetan mekanizatu dezakete konfigurazio bakarrean.
Hiru konfiguraziotik batera murrizteak pilatze-erroreak ezabatzen ditu, eta kokapen-zehaztasun orokorra % 60ra arte hobetzen du. Gainera, paleta-aldagailu automatikoak dituzten mekanizazio-zentro horizontalek ekoizpen jarraitua ahalbidetzen dute, beharrezko lerrokatze zorrotza galdu gabe.zehaztasun handiko bolanteen, balbulen edo moldeen fabrikazioa.
Egonkortasun termikoa, ardatzaren errendimendua eta gida-bidearen diseinua
Ingurumen- eta mekanika-termodinamikak zeregin handia dute doitasun handiko mekanizazioan. Ardatzaren errendimendua funtsezkoa da; 12.000 eta 24.000 RPM artean funtzionatzen duten ardatzek 2 mikra baino gutxiagoko irteera mantendu behar dute erremintaren deformazioa eta bibrazioa saihesteko. Hala ere, abiadura handiek beroa sortzen dute, eta horrek makinaren moldeen hedapen termikoa eragiten du.
Premium hornitzaileek konpentsazio termiko aktiboko sistemak erabiltzen dituzte, hozgarri hotza ardatzaren eta bola-torlojuen bidez zirkulatuz tenperaturak ±0,5 °C-ko tarte zorrotzean mantentzeko. Gainera, abiadura handiko mugimendurako gida linealen eta ebaketa-zurruntasun handiko kaxa-gidalen arteko aukeraketak zehazten du makinak bibrazioa nola xurgatzen duen materiala oldarkorki kentzean.
Nola ebaluatu errepikagarritasuna eta zehaztasuna
Hornitzaile baten gaitasun teknikoa ebaluatzeak bereizmena, errepikagarritasuna eta zehaztasuna bereiztea eskatzen du. Erosketa-taldeek makinen kalibrazio-erregistroak eskatu beharko lituzkete nazioartean onartutako estandarretan oinarrituta, hala nola ISO 230-2.
Goi-mailako mekanizazio-zentro batek ±0,003 mm-ko kokapen-zehaztasuna eta ±0,002 mm-ko errepikagarritasuna erakutsi beharko lituzke bere ibilbide osoan zehar. Zehaztasun handiarekin konprometitutako hornitzaileek maiz erabiltzen dituzte laser interferometroak eta barra-probak makina-ardatzak kalibratzeko, eta horrela, milaka funtzionamendu-ordu igaro ondoren ere zehaztasun bolumetrikoa koherentea izaten jarraitzen duela ziurtatuz.
Nola lortu behar dituzten erosketa-taldeek zehaztasun-mekanizazioko hornitzaileak
Zehaztasun handiko mekanizazio-bazkide bat identifikatzea eta kontratatzea funtsean desberdina da oinarrizko hardwarea lortzearekin alderatuta. Erosketa-taldeek gaitasun teknikoen, kalitate-kudeaketa sistemen eta hornikuntza-katearen logistikaren matrize konplexu bat kudeatu behar dute.
Ikuspegi estrategiko batek aukeratutako hornitzaileak honela jokatzen duela ziurtatzen duluzapen fidagarriaeroslearen fabrikazio-ekosistema propioarena, kalitate koherentea emateko gai dena, ekipamenduen inbertsio-kostu txikiagoak kudeatuz eta inbertsioaren itzulera (ROI) bizkortuz.
Hornitzaileen kalifikazio irizpideak
Kalifikazio prozesua kalitate sistemaren auditoria zorrotzekin hasi behar da. ISO 9001:2015 bezalako ziurtagiriak derrigorrezko oinarriak dira, baina sektore espezifikoetako ziurtagiriek, hala nola AS9100 aeroespazialarentzat edo ISO 13485 gailu medikoentzat, kalitate kultura heldua adierazten dute.
Paper-lanaz gain, erosleek hornitzailearen makina-parkearen batez besteko adina eta mantentze-egutegia ebaluatu beharko lituzkete. 5-7 urte baino zaharragoak diren CNC makinek askotan zailtasunak izaten dituzte 5 mikra baino tolerantzia estuagoak mantentzeko berreraikuntza mekaniko zabalik gabe. Beraz, torneaketa-zentro eta mekanizazio-zentroen flota modernoa mantentzen duten hornitzaileekin lankidetzan aritzea arriskuen arintze-estrategia kritikoa da.
MOQ, entrega-epea, pertsonalizazioa eta onarpen-arauak
Doitasun handiko mekanizazioan erosketa-dinamikak alderantzizko erlazioak izaten ditu bolumenaren eta entrega-epearen artean. Programazio zabala, neurrira egindako finkagailuak eta metrologia-konfigurazioa behar direla eta, pieza oso konplexuen Gutxieneko Eskaera Kopuruak (MOQ) 50 eta 500 unitate artekoak izan daitezke, eta hasierako entrega-epeak, berriz, 8 eta 12 aste artekoak.
Erosleek aldez aurretik onarpen-estandar argiak negoziatu behar dituzte, Prozesu Gaitasun Indizearen (Cpk) helburuak ezarriz. 1,33 baino handiagoa den Cpk eskakizun batek (edo 1,67 segurtasun-kritiko osagaien kasuan) bermatzen du hornitzailearen fabrikazio-prozesua estatistikoki egonkorra dela eta gai dela zehaztutako tolerantzia-bandaren barruan akats gutxienekin piezak ekoizteko.
Hornitzaileak alderatzea makina-zorroaren eta gaitasunen arabera
Hornitzaileen ebaluazio integral batek haien makina-zorroaren sakontasuna eta zabalera alderatu behar ditu. Ekipamendu sorta mugatua duen saltzaile batengan fidatzeak ekoizpen-oztopoak edo azpikontratazio-arriskuak dakartza askotan. Bazkide idealek mekanizazio-zentro bertikal, horizontal, bi zutabedun eta 5 ardatzeko konfigurazio aberatsa eskaintzen dute, metalezko lanetarako irtenbide espezifikoetarako makinekin batera.
| Hornikuntza maila | Gaitasun-profila | Tolerantzia tipikoa | Aplikazio-profil ideala |
|---|---|---|---|
| 1. maila (Bazkide estrategikoa) | 5 ardatzeko CMM laborategia, kontrol termikoa | < ±0,003 mm | Aeroespaziala, Inplante Mediko Konplexuak |
| 2. maila (Lan-denda aurreratua) | 3/4 ardatzeko CNC, oinarrizko metrologia | ±0,010 mm-tik ±0,025 mm-ra | Automobilgintzako ondorengo merkatua, industria-balbulak |
| 3. maila (Salgaien mekanizazioa) | CNC tornu/fresagailu estandarrak | ±0,050 mm | Hardware Orokorra, Euskarriak, Itxiturak |
Kalitate Bermea, Betetzea, Ontziratzea eta Logistika Kontrolak
CNC makinan mikra mailako zehaztasuna lortzeko egindako ahalegina guztiz alferrik galtzen da pieza ikuskatzean, manipulatzean edo garraioan kaltetzen bada.
Kalitate bermatzeko protokolo sendoak, betetze-dokumentazio zorrotza eta esportaziorako ontziratze espezializatua zehaztasun handiko hornidura-katearen elementu ezin negoziagarriak dira, fabrika-solairuan lortutako tolerantziak logistika globalari eutsiko diotela bermatuz.
Ikuskapen planak eta neurketa txostenak
Zehaztasun handiko mekanizazioak neurketa-teknika zehatzak eskatzen ditu. Hornitzaileek neurketa-makinak (CMM) erabili behar dituzte, mikroi azpiko zehaztasun bolumikoarekin, geometria konplexuak balioztatzeko. Erosketa-taldeek Lehen Artikuluaren Ikuskapenaren (FAI) txosten osoa eskatu beharko lukete, hala nola, aeroespazialean erabiltzen den AS9102 formatua, ekoizpen osoa onartu aurretik.
Ekoizpen-multzo jarraituetarako, ikuskapen-planak estatistikoki sendoak izan behar dira. Piezaren kritikotasunaren arabera, ikuskapen-maiztasunak dimentsio kritikoen % 100eko egiaztapenetik hasi eta ezaugarri sentikor gutxiagoetarako 0,65eko Kalitate Muga Onargarrira (AQL) bitartekoak izan daitezke, edozein desbideratze multzoa bidali aurretik detektatzen dela ziurtatuz.
Esportazio ontziak eta piezen babesa
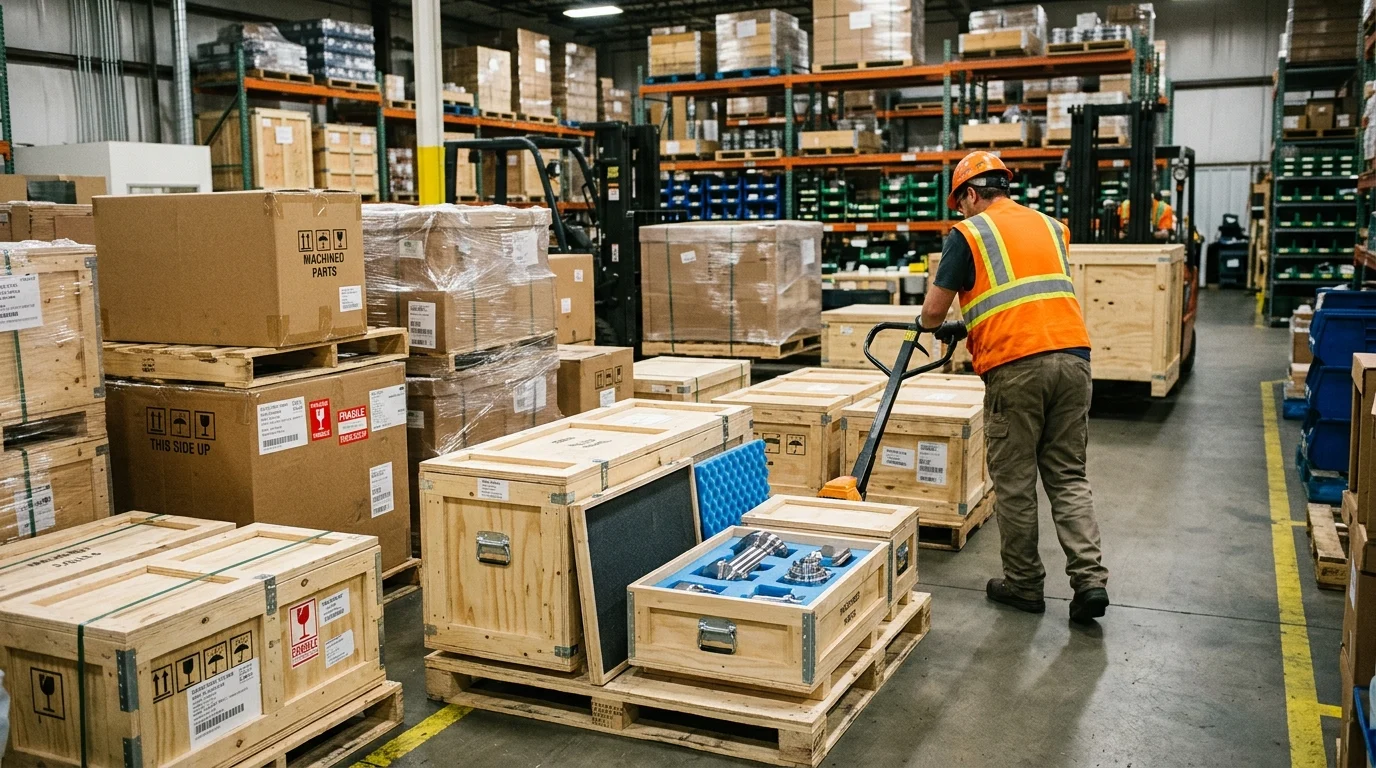
Mikra mailako gainazaleko akaberak eta ertz mehe-meheak oso sentikorrak dira oxidazioarekiko eta kolpe mekanikoarekiko. Ohiko ontziratzea guztiz desegokia da. Zehaztasunez mekanizatutako piezen esportazio-ontziek Korrosio Lurrunkorraren Inhibitzaile (VCI) poltsak edo herdoilaren aurkako olio espezializatuak izan behar dituzte itsas garraioan oxidazioa saihesteko.
Gainera, piezak plastikozko erretilu termoformatu pertsonalizatuak edo dentsitate handiko apar-txertaketak erabiliz isolatu behar dira mikro-talkak saihesteko. Muturreko kasuetan, hala nola ultra-zehaztasuneko euskarri optikoetan, logistika-kontratuek tenperatura kontrolatuko bidalketa-ontziak ere eska ditzakete 15 °C eta 25 °C arteko garraio-tenperaturak mantentzeko, hedapen termikoa edo uzkurdura-tentsioa saihestuz.
Betetze- eta dokumentazio-eskakizunak
Doitasun-osagaien mundu mailako merkataritzak dokumentazio zehatza behar du aduana-agintaritzak eta industria-erregulatzaileak asetzeko. Materialen Proba Txostenak (MTR) derrigorrezkoak dira aleazio gordinen konposizio kimikoa eta propietate mekanikoak egiaztatzeko mekanizazioa hasi aurretik.
Helmuga merkatuaren arabera, elektronika eta kontsumitzaileentzako muntaketetarako RoHS (Substantzia Arriskutsuen Murrizketa) eta REACH bezalako zuzentarauak betetzea beharrezkoa da. Gainera, lotearen trazabilitate osoa —osagaia lehengaien bero-lotetik hasi eta CNC makina eta operadore espezifikoraino jarraitzea— ezinbestekoa da akats potentzialak isolatzeko eta erantzukizuna kudeatzeko arrisku handiko industrietan.
Zehaztasun handiko mekanizazio bazkide bat hautatzeko erabaki-esparrua
Fabrikazio-bazkide egokia edo zuzeneko fabrika aukeratzea erabaki garrantzitsua da, epe luzerako eragiketa-egonkortasunean eragina duena. Erosketa-zuzendariek oinarrizko unitate-prezioen konparazioetatik haratago doan erabaki-esparru egituratu bat behar dute, balio osoan, arriskuen arintzean eta etengabeko laguntza teknikoan arreta jarriz.
Hornitzaileen ebaluazio prozesua pausoz pauso
Hornitzaileen ebaluazio eraginkor batek metodologia zorrotz eta pausoz pauso bat jarraitzen du. Lehenengo faseak Ez-Dibulgazio Akordio (NDA) bat dakar, eta ondoren, hornitzailearen Fabrikazio Diseinuaren (DFM) iritzia ebaluatzeko marrazki tekniko baten berrikuspena.
Bigarren fasea gaitasun-matrizearen parekatzea da, saltzaileak dituen gaitasunak ziurtatzeko.gantry zulatzeko makina espezifikoakedo torneaketa-zentroak behar dira. Hirugarren faseak ordaindutako lagin-exekuzio bat eskatzen du —normalean 10 eta 20 pieza artean— hornitzailearen Cpk eta gainazalaren akaberaren adierazpenak enpirikoki egiaztatzeko. Azkenik, laugarren fasea instalazioen auditoria presentziala edo birtuala da, tenperatura-kontrolaren azpiegituran, tresnen kudeaketa-sistemetan eta metrologia-laborategiaren kalibrazio-egoeran arreta handia jarriz.
Prezioa, zehaztasuna, edukiera eta mantentze-laguntza orekatzea
Erosketa-esparruaren azken helburua prezioa, zehaztasuna, edukiera eta bizi-zikloaren laguntza orekatzea da. Unitateko kostu baxuena lortzea ekonomia faltsua da doitasun handiko mekanizazioan; erosketa-prezioaren % 15eko murrizketa berehala baliogabetzen da akatsen tasa % 2tik gorakoa bada, eta horrek muntaketa-kateen geldialdi garestiak edo eremuko akats katastrofikoak eragiten ditu.
Erosleek Jabetzaren Kostu Osoa (TCO) ebaluatu behar dute. Hasierako hornikuntzatik logistika jarraituraino laguntza osoa eskaintzen duen irtenbide integratu hornitzaile batekin lankidetzan aritzeak mantentze-lanak, tresneriaren optimizazioa eta edukiera eskalatzea proaktiboki kudeatzen direla bermatzen du. Ikuspegi holistiko honek hornidura-katea erresilientea, eraginkorra eta urtez urte mikroi mailako tolerantziak mantentzeko gai izaten jarraitzea bermatzen du.
Ondorio nagusiak
- Handizkako hornidura eta hornidura-katearen ondorioak doitasun handiko mekanizaziorako
- Erosleek balioztatu beharko lituzketen zehaztapenak, betetzea eta merkataritza-baldintzak
- Banatzaile eta erosketa taldeentzako gomendio erabilgarriak
Maiz egiten diren galderak
Zein makinaren ezaugarri dira garrantzitsuenak mikra mailako zehaztasunerako?
Lehentasuna eman zurruntasun handiari, bibrazioen xurgapenari, egonkortasun termikoari eta ardatzaren irteera txikiari. OTURN makinetan, ezaugarri hauek zehaztasun errepikakorra mantentzen laguntzen dute abiadura handiko akabera eta ebaketa astunekoetan.
Noiz aukeratu behar dut 5 ardatzeko mekanizazio zentro bat doitasun piezetarako?
Aukeratu 5 ardatzeko aukera piezek aurpegi anitz, angelu konplexuak edo konfigurazio gutxiago behar dituztenean. Mekanizazio bakarreko konfigurazioak pilaketa-erroreak murrizten ditu eta aproposa da aeroespazialki, medikuntzarako, moldeetarako eta automobilgintzako osagai konplexuetarako.
Nola ebaluatu dezaket CNC zehaztasuna liburuxkako espezifikazioetatik harago?
Eskatu errepikagarritasuna, kokapenaren zehaztasuna, ardatzaren hegaldia, konpentsazio termikoaren xehetasunak eta ikuskapen txostenak. Era berean, baieztatu nola kontrolatzen duen hornitzaileak tailerreko tenperatura eta egiaztatzen dituen piezak ekoizpenean zehar.
Zein industriek etekin handiena ateratzen diote zehaztasun handiko mekanizazioari?
Aire eta espazio-industriak, medikuntzak, automobilgintzak eta energiak onura gehien ematen diote. Pieza tipikoen artean, turbinen osagaiak, inplanteak, birabarkiak, gurpilen ardatzak, balbulak eta errotoreak daude, non tolerantzia estuek errendimendua eta fidagarritasuna hobetzen dituzten.
OTURNek balbulak edo birabarkiak bezalako pieza espezifikoetarako doitasun-makinekin lagun dezake?
Bai. OTURNek CNC tornuak, torneaketa zentroak, mekanizazio zentroak, 5 ardatzeko makinak eta balbula, bolante, gurpil-ardatz, birabarki, molde, industria aeroespazial eta medikuntzako piezen helburuetarako irtenbide bereziak eskaintzen ditu.
Argitaratze data: 2026ko apirilaren 17a