


Txasisaren (txasisaren) bi aldeetan gurpilak dituzten ardatzei automobil ardatz deitzen zaie, eta trakzio gaitasuna duten ardatzei, oro har, ardatz deitzen zaie. Bien arteko desberdintasun nagusia ardatzaren (ardatzaren) erdian trakziorik dagoen ala ez da. Lan honetan, trakzio unitatea duen automobil ardatzari automobil ardatz deitzen zaio, eta trakziorik gabeko ibilgailuari automobil ardatz, aldea erakusteko.
Logistika eta garraioaren eskaria gero eta handiagoa denez, gero eta nabarmenagoa da automobilen ardatzen nagusitasuna, batez ere atoien eta erdi-atoiena, garraio profesionalean eta eragiketa berezietan, eta merkatuaren eskaria nabarmen handitu da.
Teknologia honek ardatzaren mekanizazio prozesua aztertzen du, bezeroei CNC makina egokiagoa aukeratzen laguntzeko asmoz.
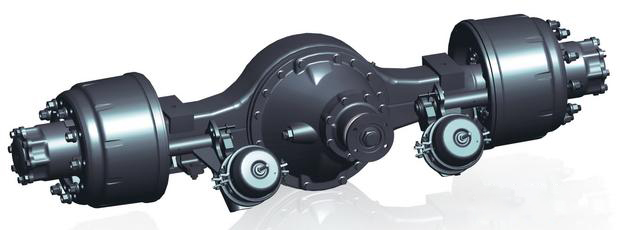
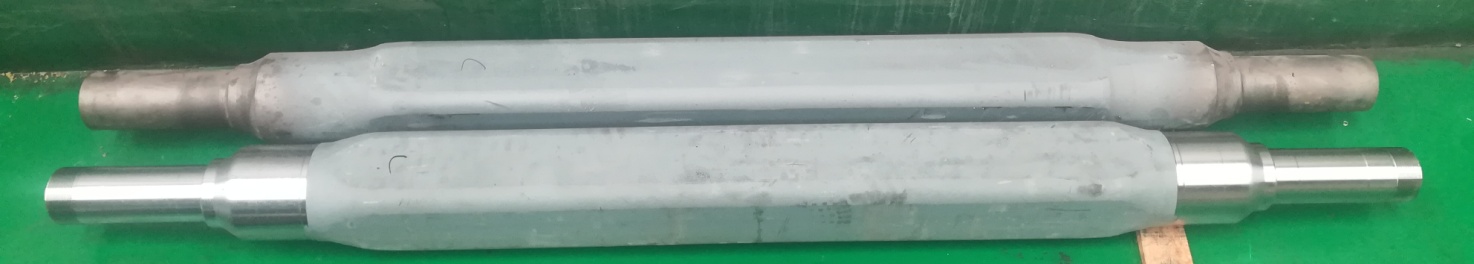
Automobilaren ardatz orokorraren ekoizpen-prozesu berria:
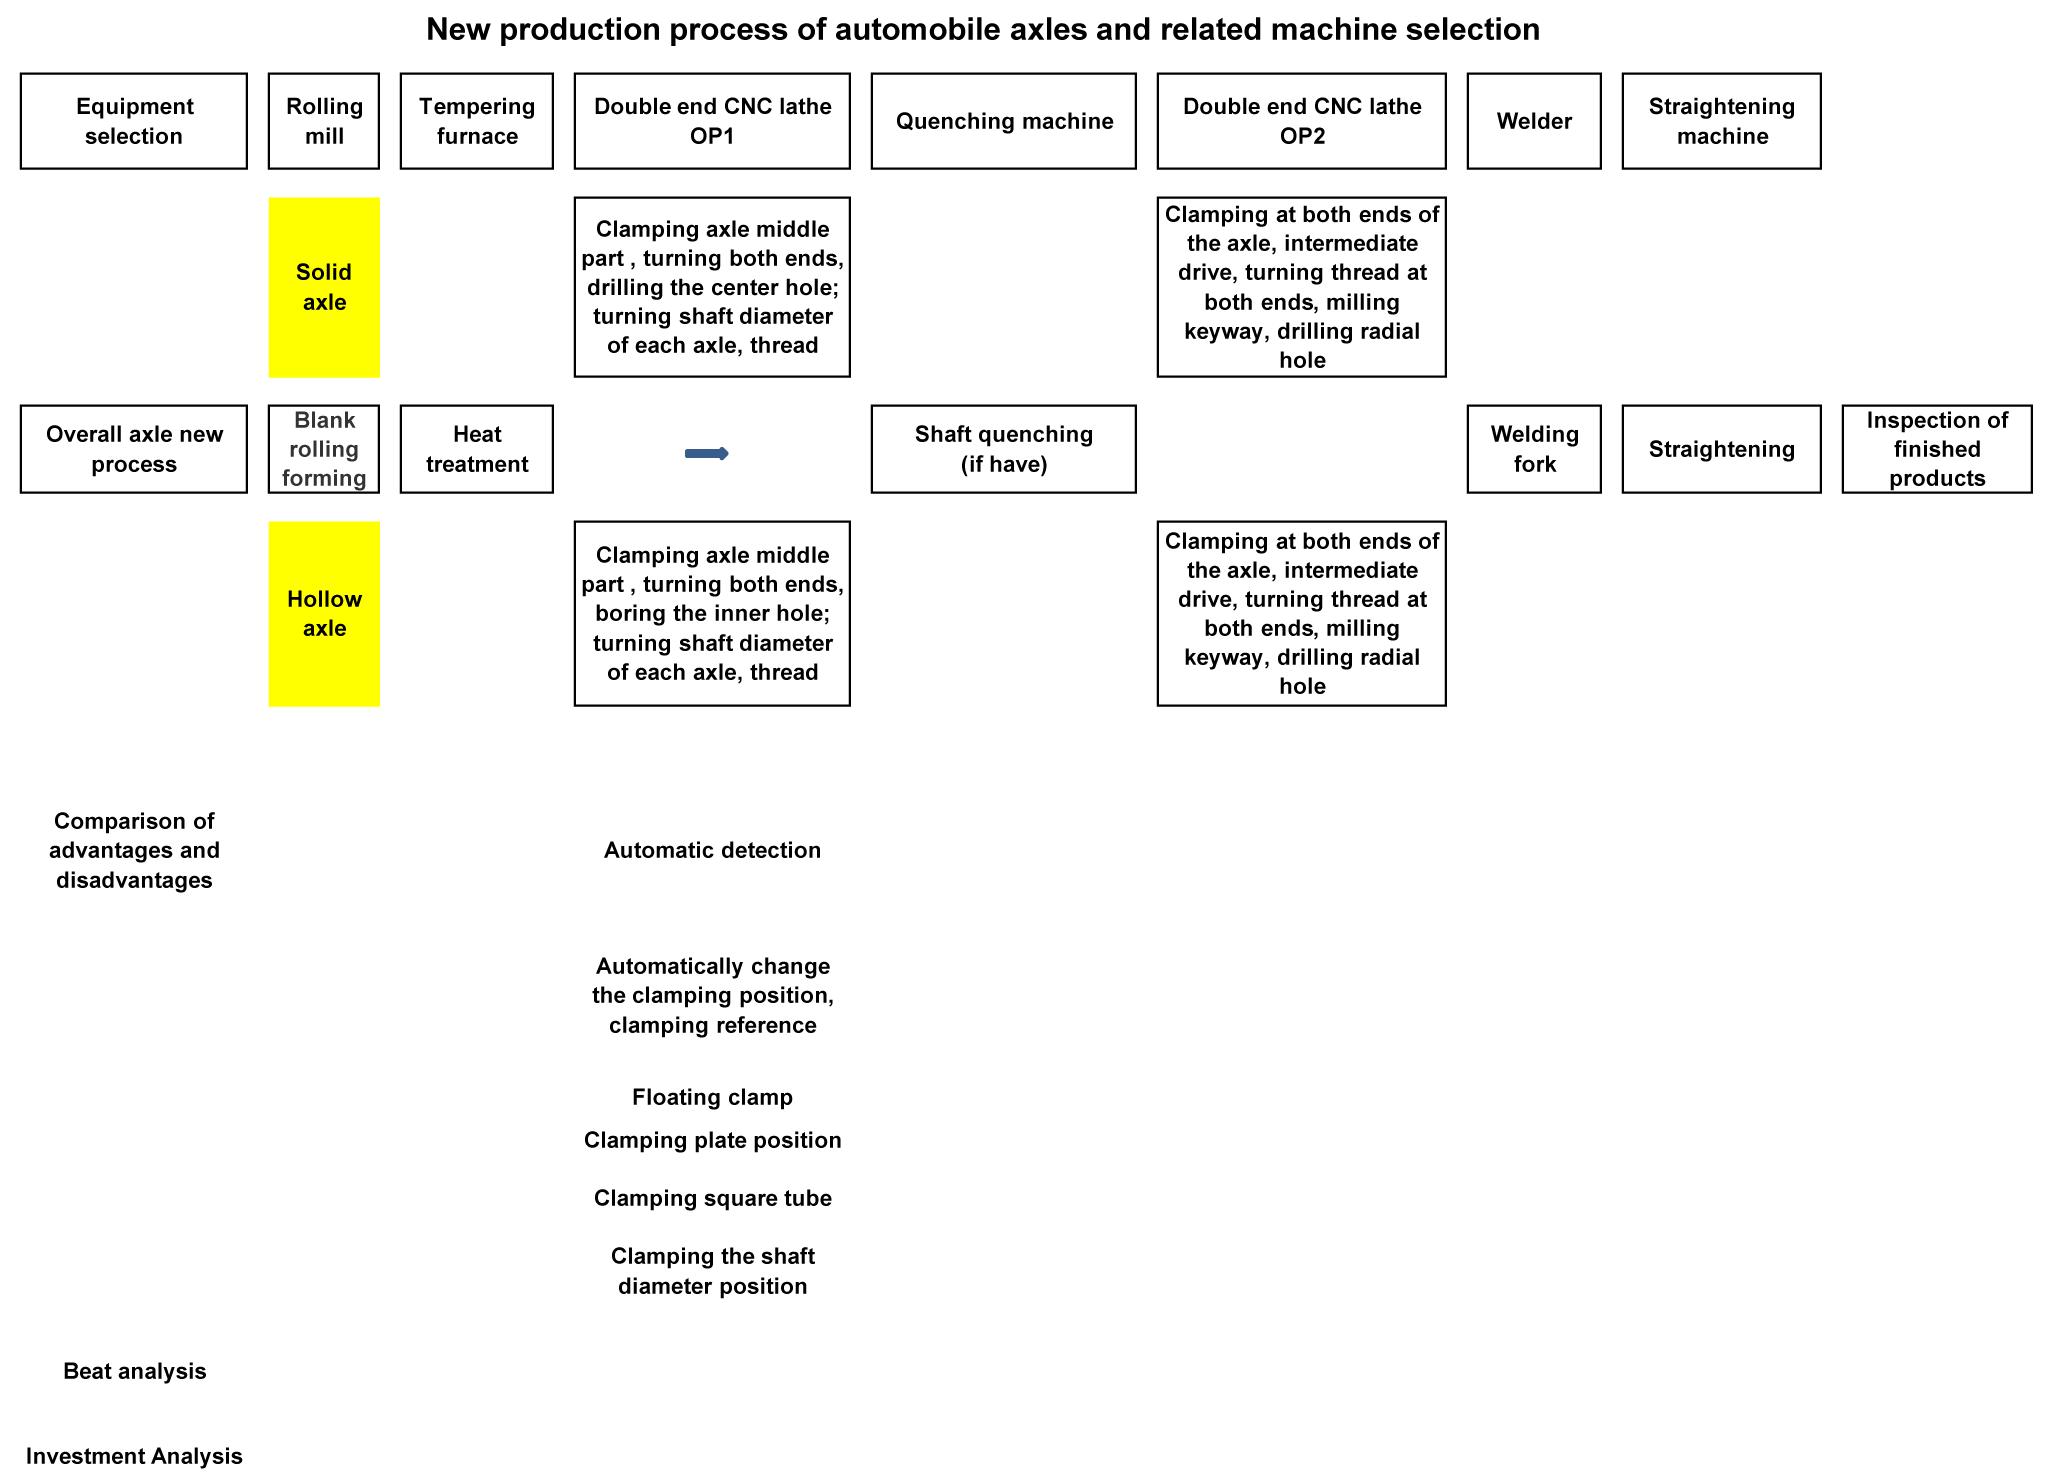
Ekoizpen-prozesu berritik, mekanizaziorako erabiltzen den fresatzeko makina (ardatz solidoa) edo alde bikoitzeko mandrinatzeko makina (ardatz hutsa) gehi CNC tornua, OP1 fresatzeko makina tradizionala, OP2, OP3 torneatzeko sekuentzia eta baita OP5 zulatzeko eta fresatzeko makina ere. Mutur bikoitzeko OP1 CNC tornuak ordezkatu dezake.
Ardatz solidoetarako, non ardatzaren diametroak ez duen hozterik behar, mekanizazio-eduki guztia konfigurazio bakarrean egin daiteke, giltza-zirrikituak fresatzea eta zulo erradialak zulatzea barne. Ardatz hutsetarako, non ardatzaren diametroak ez duen hozterik behar, bihurketa automatikoko lotze-estandarra makina-erremintaren bidez gauzatu daiteke, eta mekanizazio-edukia makina-erreminta bakar batek egin dezake.
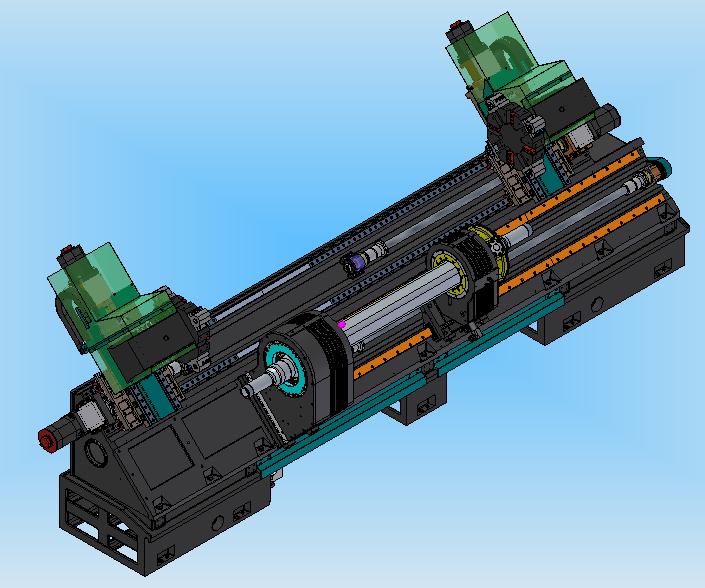
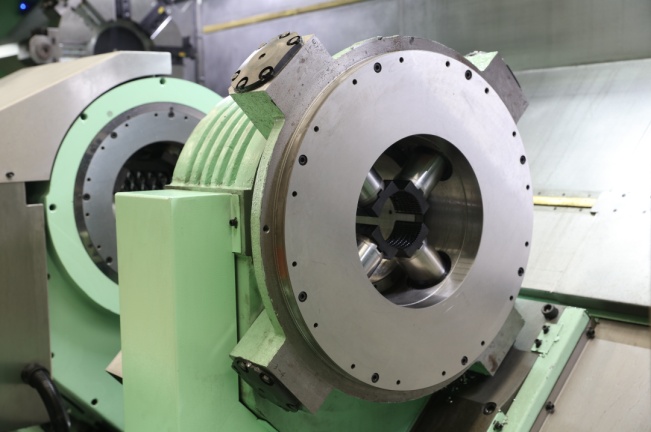
Ardatzak mekanizatzeko bi muturreko ardatzeko CNC tornu bereziak aukeratzeak mekanizazio-bidea nabarmen laburtzen du, eta hautatutako makina-erremintaren mota eta kantitatea ere murriztuko dira.
Prozesu hautatzeko makina berriaren abantaila eta ezaugarria:
1) Prozesuaren kontzentrazioa, pieza finkatzeko denborak murriztea, laguntzaile-prozesatzeko denbora murriztea, aldibereko prozesatzeko teknologia bi muturretan erabiliz, ekoizpen-eraginkortasuna nabarmen hobetzen da.
2) Behin bakarrik lotzeak eta bi muturretan aldibereko prozesatzeak ardatzaren mekanizazio-zehaztasuna eta koaxialitatea hobetzen ditu.
3) Ekoizpen-prozesua laburtzea, ekoizpen-gunean piezen birmoldaketa murriztea, gunearen erabileraren eraginkortasuna hobetzea eta ekoizpenaren antolaketa eta kudeaketa hobetzen laguntzea.
4) Eraginkortasun handiko prozesatzeko ekipoak erabiltzeari esker, kargatzeko eta deskargatzeko gailuak eta biltegiratzeko gailuak izan ditzake ekoizpen guztiz automatizatua lortzeko eta lan-kostuak murrizteko.
5) Pieza tarteko posizioan finkatuta dago, finkatzea fidagarria da, eta makina-erremintaren ebaketa egiteko behar den momentua nahikoa da, eta torneaketa kopuru handia egin daiteke.
6) Makina-erreminta detekzio automatikoko gailu batekin hornitu daiteke, batez ere ardatz hutsarentzat, mekanizatu ondoren ardatzaren lodiera uniformea bermatzeko.
7) Ardatz hutsetan, OP1 sekuentziadorearen bi muturretan dauden barneko zuloak amaituta daudenean, ohiko bezeroak mutur bat erabiliko du grapa altxatzeko eta beste muturra erabiliko du kontrapuntuarekin pieza estutzeko torneatzeko, baina barneko zuloaren tamaina desberdina da. Barneko zulo txikiagoetarako, estutze-zurruntasuna ez da nahikoa, estutze-momentu gorena ez da nahikoa, eta ebaketa eraginkorra ezin da osatu.
Aurpegi bikoitzeko tornu berrirako, ardatz hutsean, ibilgailuaren bi muturretan dauden barneko zuloak amaitutakoan, makinak automatikoki aldatzen du finkatze modua: bi muturrak pieza estutzeko erabiltzen dira, eta erdiko unitateak pieza flotatzen du momentua transmititzeko.
8) Pieza finkatzeko sistema hidrauliko integratua duen buru-euskarria makinaren Z norabidean mugi daiteke. Bezeroak erdiko hodi karratuan (hodi biribila) posizioa, beheko plakaren posizioa eta ardatzaren diametroaren posizioa behar den moduan mantendu ditzake.
Ondorioa:
Goian aipatutako egoera ikusita, automobilen ardatzak mekanizatzeko CNC tornu bikoitzak erabiltzeak abantaila nabarmenak ditu prozesu tradizionalen aldean. Fabrikazio-teknologia aurreratua da, eta makina-erreminta tradizionalak ordezka ditzake ekoizpen-prozesuari eta makinaren egiturari dagokionez.
Argitaratze data: 2021eko martxoaren 15a