


Eskaera handia berandu da. Programatzaile nagusiak gaixotasun-baimena hartu du. Zure bezero onenak SMS bat bidali berri dizu joan den asteartean ordaindu beharreko eskaintza bat eskatuz. Nork du denborarik lubrifikatzaile-olioaren atzealdetik poliki-poliki tantaka ari denaz kezkatzeko?CNC tornua, edo mekanizazio-zentro horizontaletik entzuten duzun burrunba txikiak ardatzaren arazo bat esan nahi duen galdetzen ari zara?
Ulertzekoa da. Denok gaude lanpetuta, baina makinaren mantentze-lanak alde batera uztea ez da lanera gidatzea bezalakoa atzeko ezkerreko gurpilaren presioa baxua denean. CNC ekipoak aldizka eta behar bezala ez mantentzearen kostua askoz handiagoa da saihestezinak baina ustekabekoak diren konponketa-kostuak baino. Horrek esan dezake piezen zehaztasuna galduko duzula, erremintaren bizitza laburtuko duzula eta, agian, asteak iraungo dituzula atzerritik datozen piezen zain zaudenean aurreikusi gabeko geldialdiak.
Hori guztia saihesteko, imajina daitekeen lan errazenetako batekin hasten da: ekipamendua garbitzea txanda bakoitzaren amaieran. Hori esan zuen Kanon Shiuk, Santa Fe Springs-eko (Kalifornia) Chevalier Machinery Inc.-eko produktu eta zerbitzu ingeniariak, makina-erreminta jabe askok hobeto egin dezaketela etxeko garbiketa-proiektu oinarrizko honetan deitoratuz. "Makina garbi mantentzen ez baduzu, ia ziur arazoak sortuko ditu", esan zuen.
Eraikitzaile askok bezala, Chevalierrek hustubide-mahuka instalatzen ditu bere...tornuaketamekanizazio-zentroakHauek onak izan beharko lirateke makinaren gainazalean aire konprimitua ihinztatzeko, azken honek hondakin txikiak eta finak kanal eremura bota baititzake. Horrelako ekipamenduarekin hornituta badaude, txirbil-garraiatzailea eta garraiatzaile-zinta irekita mantendu behar dira mekanizazio-eragiketa bitartean, txirbil-pilaketa saihesteko. Bestela, pilatutako txirbilek motorra gelditu eta kaltetu dezakete berriro martxan jartzean. Iragazkia aldizka garbitu edo ordezkatu behar da, baita olio-karterra eta ebaketa-fluidoa ere.
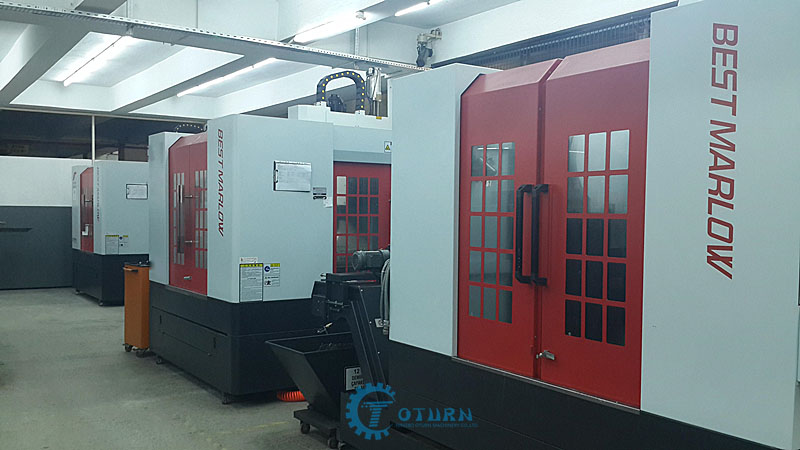
«Horrek guztiak eragin handia du makina berriro martxan jartzeko dugun abiaduran, azkenean konpondu behar denean», esan zuen Shiuk. «Lekura iritsi eta ekipamendua zikin zegoenean, denbora gehiago behar izan genuen konpontzeko. Izan ere, teknikariek kaltetutako eremua bisitaren lehen erdian garbitu dezakete arazoa diagnostikatzen hasi aurretik. Ondorioz, ez da beharrezkoa geldialdirik egotea, eta litekeena da mantentze-kostu handiagoak izatea».
Shiuk makinaren olio-karterretik olio-eskumagailu bat erabiltzea gomendatzen du. Gauza bera gertatzen da Brent Morganekin. Castrol Lubricants-eko aplikazio-ingeniari gisa, Wayne-n (New Jersey), ados dago eskumagailuak eskumagailuak kentzeak, olio-tangaren mantentze-lan erregularrak eta ebaketa-fluidoaren pH eta kontzentrazio-mailen monitorizazio erregularrak hozgarriaren bizitza luzatzen lagunduko dutela, baita ebaketa-erremintak eta baita makinen bizitza ere.
Hala ere, Morganek Castrol SmartControl izeneko ebaketa-fluidoen mantentze-lan automatizatuen metodo bat ere eskaintzen du, eta horrek hozte-sistema zentralizatu batean inbertitu nahi duen edozein tailerren eskalan eragina izan dezake.
Azaldu zuen SmartControl “urtebete inguru” merkaturatu zela. Tiefenbach kontrol industrialeko fabrikatzailearekin lankidetzan garatu zen, eta batez ere sistema zentralizatua duten dendetan erabiltzeko diseinatuta dago. Bi bertsio daude. Bietako batek etengabe kontrolatzen du ebaketa-fluidoa, kontzentrazioa, pHa, eroankortasuna, tenperatura eta emaria, etab. egiaztatzen ditu, eta erabiltzaileari jakinarazten dio horietako batek arreta behar duenean. Bertsio aurreratuagoek balio horietako batzuk automatikoki doi ditzakete; kontzentrazio baxua irakurtzen badu, SmartControlek kontzentratua gehituko du, pHa behar den moduan bufferrak gehituz doitzen duen bezala.
«Bezeroei sistema hauek gustatzen zaizkie, ebaketa-fluidoen mantentze-lanekin lotutako arazorik ez dagoelako», esan zuen Morganek. «Adierazle-argia egiaztatu besterik ez duzu egin behar, eta anomaliaren bat badago, neurri egokiak hartu. Interneteko konexioa badago, erabiltzaileak urrunetik kontrolatu dezake. Barneko disko gogor bat ere badago, 30 eguneko ebaketa-fluidoen mantentze-lanen historia gordetzeko gai dena».
Industria 4.0 eta Gauzen Internet Industrialaren (IIoT) teknologiaren joera kontuan hartuta, urruneko monitorizazio sistema horiek gero eta ohikoagoak dira. Adibidez, Chevalier-eko Kanon Shiuk enpresaren iMCS (Makina Adimendunen Komunikazio Sistema) aipatu zuen. Sistema horiek guztiek bezala, fabrikazioarekin lotutako hainbat jarduerari buruzko informazioa biltzen du. Baina berdin garrantzitsua da tenperatura, bibrazioa eta baita talkak ere detektatzeko duen gaitasuna, makinen mantentze-lanen arduradunentzat informazio baliotsua emanez.
Guy Parenteau oso ona da urruneko monitorizazioan ere. Sudburyko (Massachusetts) Methods Machine Tools Inc.-eko ingeniaritza zuzendariak adierazi zuen makinen urruneko monitorizazioak fabrikatzaileei eta bezeroei funtzionamendu-oinarrizkoak ezartzeko aukera ematen diela, eta ondoren adimen artifizialean oinarritutako algoritmoek erabil ditzaketela joera elektromekanikoak identifikatzeko. Sartu mantentze-lan prediktiboen adibidea, hau da, OEE (ekipoen eraginkortasun orokorra) hobetu dezakeen teknologia.
«Gero eta tailer gehiagok erabiltzen dute produktibitatearen monitorizazio softwarea prozesatzeko eraginkortasuna ulertzeko eta optimizatzeko», esan zuen Parenteau-k. «Hurrengo urratsa makinaren datuetan dauden osagaien higadura-ereduak, servo-kargaren aldaketak, tenperatura-igoerak eta abar aztertzea da. Balio horiek makina berria denean dauden balioekin alderatzen dituzunean, motorraren matxura bat aurreikus dezakezu edo norbaiti jakinarazi diezaiokezu ardatzaren errodamendua erortzear dagoela».
Azaldu zuen analisi hau bi norabidekoa dela. Sarerako sarbide-eskubideekin, banatzaileek edo fabrikatzaileek bezeroaren... monitorizatu dezakete...CNC, FANUCek bere ZDT (zero downtime) sistema erabiltzen duen bezala roboten osasun-egiaztapenak urrunetik egiteko. Ezaugarri honek fabrikatzaileek arazo potentzialen berri eman diezaieke eta produktuen akatsak identifikatzen eta ezabatzen lagun diezaieke.
Suebakian portuak ireki nahi ez dituzten bezeroek (edo zerbitzu-kuota bat ordaindu nahi ez dutenek) datuak beraiek kontrolatzea aukera dezakete. Parenteau-k esan zuen ez dagoela arazorik horrekin, baina gaineratu zuen eraikitzaileek hobeto identifikatzen dituztela mantentze-lanak eta funtzionamendu-arazoak aldez aurretik. «Makinaren edo robotaren gaitasunak ezagutzen dituzte. Zerbait aurrez zehaztutako balio batetik gora joaten bada, erraz eragin dezakete alarma bat arazo bat hurbil dagoela edo bezeroak makina gehiegi bultzatu dezakeela adierazteko».
Urruneko sarbiderik gabe ere, makinen mantentze-lanak lehen baino errazagoak eta teknikoagoak bihurtu dira. Ira Busmanek, Charlotteko (Ipar Carolina) Okuma America Corp.-eko bezeroarentzako arreta-zerbitzuko presidenteordeak, auto eta kamioi berriak aipatzen ditu adibide gisa. «Ibilgailuaren ordenagailuak dena esango dizu, eta modelo batzuetan, saltzailearekin hitzordua ere antolatuko dizu», esan zuen. «Makina-erremintaren industria atzean dago alderdi honetan, baina lasai, norabide berean doa».
Berri ona da hau, artikulu honetarako elkarrizketatutako pertsona gehienak gauza batean ados daudelako: tailerraren ekipamendua mantentzeko lana ez da normalean asegarria izaten. Zeregin gogaikarri honetan laguntza pixka bat bilatzen duten Okuma makina-erremintaren jabeentzat, Busmanek enpresaren App Store-ra jo zuen. Mantentze-lanen abisuak, monitorizazio eta kontrol funtzioak, alarma jakinarazleak eta abar egiteko widgetak eskaintzen ditu. Esan zuen makina-erremintaren fabrikatzaile eta banatzaile gehienek bezala, Okuma tailerreko bizitza ahalik eta errazena egiten saiatzen ari dela. Garrantzitsuagoa dena, Okuma "ahalik eta adimentsuena" izan nahi du. IIoT oinarritutako sentsoreek errodamenduei, motorrei eta beste osagai elektromekanikoei buruzko informazioa biltzen duten heinean, aurretik deskribatutako automobilgintzako funtzioak errealitatera hurbiltzen ari dira fabrikazio arloan. Makinaren ordenagailuak etengabe ebaluatzen ditu datu horiek, adimen artifiziala erabiliz zerbait gaizki doanean zehazteko.
Hala ere, beste batzuek adierazi duten bezala, ezinbestekoa da konparaziorako oinarri bat izatea. Busmanek esan zuen: “Okumak bere tornu edo mekanizazio-zentro baterako ardatz bat fabrikatzen duenean, bibrazioaren, tenperaturaren eta exekuzioaren ezaugarriak biltzen ditugu ardatzetik. Ondoren, kontrolagailuko algoritmoak balio horiek monitoriza ditzake eta aurrez zehaztutako puntu batera iristen direnean. Unea iristen denean, kontrolagailuak makinaren operadoreari jakinaraziko dio edo alarma bat bidaliko dio kanpoko sistemari, teknikari bat ekarri behar dela esanez”.
Mike Hamptonek, Okumako salmenta osteko piezen negozio garapeneko adituak, esan zuen azken aukera —kanpoko sistema bati egindako alerta— oraindik arazo bat dela. «Kalkulatzen dut ehuneko txiki bat baino ez delaCNC makinakInternetera konektatuta daude», esan zuen. «Industriak gero eta gehiago oinarritzen denez datuetan, erronka larria bihurtuko da hau».
«5G eta beste zelula-teknologia batzuen sarrerak egoera hobetu dezake, baina oraindik oso errezelotsuak dira —batez ere gure bezeroen informatika-langileak— beren makinetarako urruneko sarbidea baimentzeko», jarraitu zuen Hamptonek. «Beraz, Okuma eta beste enpresa batzuek makinen mantentze-lanetarako zerbitzu proaktiboagoak eman eta bezeroekin komunikazioa handitu nahi duten arren, konexioa da oraindik ere oztopo handiena».
Egun hori iritsi baino lehen, tailerrak funtzionamendu-denbora eta piezen kalitatea handitu ditzake bere ekipamenduen osasun-egiaztapen erregularrak antolatuz, tako-makilak edo laser kalibrazio-sistemak erabiliz. Hori esan zuen Dan Skulanek, West Dundee Renishaw-eko (Illinois) industria-metrologiako zuzendari nagusiak. Artikulu honetarako elkarrizketatutako beste batzuekin bat dator makina-erreminta baten bizi-zikloaren hasieran oinarri-lerro bat ezartzea edozein mantentze-lan prebentiboko planaren zati kritikoa dela. Oinarri-lerro horretatik edozein desbideratze erabil daiteke higatutako edo kaltetutako osagaiak eta mailaz kanpoko baldintzak identifikatzeko. "Makina-erremintak kokapen-zehaztasuna galtzeko lehen arrazoia da ez direla modu seguruan instalatzen, behar bezala berdintzen eta gero aldizka egiaztatzen", esan zuen Skulanek. "Horrek kalitate handiko makinak gaizki funtzionatzea eragingo du. Aitzitik, makina mediokreak askoz makina garestiagoen antzera jokatzea eragingo du. Ez dago zalantzarik mailakatzea dela kostu-eraginkorrena eta errazena egiteko modua".
Adibide aipagarri bat Indianako makina-erreminta saltzaile batetik dator. Mekanizazio-zentro bertikala konfiguratzen ari zela, bertan zegoen aplikazio-ingeniariak ohartu zen gaizki kokatuta zegoela. Skulani deitu zion, eta honek konpainiaren QC20-W ballbar sistemetako bat ekarri zuen.
«X ardatza eta Y ardatza 0,004 hazbete (0,102 mm) desbideratu ziren gutxi gorabehera. Maila-neurgailu batekin egindako egiaztapen azkar batek berretsi zidan makina ez dagoela maila berean», esan zuen Skulanek. Ballbar errepikapen moduan jarri ondoren, bi pertsonek pixkanaka estutu egiten dituzte kanporatze-hagaxka bakoitza txandaka, makina guztiz maila berean egon arte eta kokapen-zehaztasuna 0,0002″ (0,005 mm) barruan egon arte.
Ballbar-ak oso egokiak dira bertikaltasuna eta antzeko arazoak detektatzeko, baina bolumen-makinen zehaztasunarekin lotutako erroreak konpentsatzeko, detekzio-metodo onena laser interferometro bat edo ardatz anitzeko kalibratzaile bat da. Renishaw-ek sistema horiek eskaintzen ditu, eta Skulan-ek gomendatzen du makina instalatu ondoren berehala erabiltzea, eta gero aldizka erabiltzea egindako prozesamendu motaren arabera.
«Demagun James Webb Espazio Teleskopiorako diamantezko torneatutako piezak egiten ari zarela, eta nanometro gutxi batzuetako tolerantziak mantendu behar dituzula», esan zuen. «Kasu honetan, kalibrazio-egiaztapen bat egin dezakezu ebaki bakoitzaren aurretik. Bestalde, skateboard piezak bost pieza ingurutan prozesatzen dituen tailer batek diru gutxienarekin biziraun dezake; nire ustez, gutxienez urtean behin izaten da hori, makina maila egokian finkatu eta mantendu bada».
Ballbar erabiltzeko erraza da, eta prestakuntza pixka bat eman ondoren, tailer gehienek laser kalibrazioa ere egin dezakete beren makinetan. Hori bereziki egia da ekipamendu berrietan, normalean CNCaren barne konpentsazio balioa ezartzeaz arduratzen direnak. Makina-erreminta kopuru handia eta/edo instalazio anitz dituzten tailerrentzat, softwareak mantentze-lanak jarrai ditzake. Skulanen kasuan, Renishaw Central da, enpresaren CARTO laser neurketa softwaretik datuak biltzen eta antolatzen dituena.
Denborarik, baliabiderik ez duten edo makinak mantentzeko gogorik ez duten tailerrentzat, Hayden Wellmanek, Lorraine-ko (Ohio) Absolute Machine Tools Inc.-eko presidenteorde nagusiak, horretarako talde bat du. Banatzaile askok bezala, Absolute-k prebentziozko mantentze-lanetarako programa sorta bat eskaintzen du, brontzetik hasi eta zilar eta urreraino. Absolute-k puntu bakarreko zerbitzuak ere eskaintzen ditu, hala nola, pitch error compensation, servo doinketa eta laser bidezko kalibrazioa eta lerrokatzea.
«Mantentze-lan prebentiborik ez duten tailerrentzat, eguneroko zereginak egingo ditugu, hala nola olio hidraulikoa aldatzea, aire-ihesak egiaztatzea, tarteak doitzea eta makinaren maila ziurtatzea», esan zuen Wellmanek. «Hori beraiek kudeatzen duten tailerrentzat, beharrezko laser eta bestelako tresna guztiak ditugu beren inbertsioak diseinatutako moduan martxan mantentzeko. Batzuek urtean behin egiten dute, beste batzuek maiztasun txikiagoarekin, baina garrantzitsuena da maiz egitea».
Wellmanek egoera ikaragarri batzuk partekatu zituen, hala nola, olio-fluxu-murriztaile blokeatuak eragindako errepideko kalteak, eta fluido zikin edo zigilu higatuengatik sortutako ardatzaren matxura. Ez da irudimen handirik behar mantentze-akats horien azken emaitza aurreikusteko. Hala ere, tailerren jabeak askotan harritzen dituen egoera bat aipatu zuen: makinen operadoreek gaizki mantentzen diren makinak konpentsatu eta lerrokatze- eta zehaztasun-arazoak konpontzeko programatu ditzakete. "Azkenean, egoera hain txarra bihurtzen da, ezen makinak funtzionatzeari uzten dio, edo okerrago, operadoreak uzten du, eta inork ezin du asmatu pieza onak nola egin", esan zuen Wilmanek. "Nolanahi ere, azkenean dendari kostu gehiago ekarriko dizkio beti mantentze-plan on bat egin dutena baino".
Argitaratze data: 2021eko uztailak 22