


Ideala.CNC tornu-makina2025erako zure eragiketa-behar espezifikoen araberakoa da erabat. CNC torneatzeko makina egokia aukeratzea inbertsio estrategikoa da etorkizuneko eraginkortasunerako eta errentagarritasunerako. Horrek ziurtatzen du ekoizten duzulaZehaztasun handiko torneaketa piezakeraginkortasunez. ATxinako CNC Tornu Makina Fabrikatzaileazure ekoizpen-helburuetarako aukera ugari eskain ditzake. Gida honek zure aukerarik onenak aurkitzeko aukerak arakatzen laguntzen dizuCNC Tornu ZentroaDemagun batCNC Fabrikazio Adimendunaautomatizazio aurreraturako eta datuen ikuspegietarako irtenbidea.
Ondorio nagusiak
- Aukeratu batCNC tornu-makinazure behar espezifikoetan oinarrituta, hala nola egiten dituzun piezen tamaina eta erabiltzen dituzun materialetan.
- Makina desberdinek, hala nola horizontalak, bertikalak, suitzar motakoak eta ardatz anitzekoak, bakoitzak indargune bereziak ditu lan mota desberdinetarako.
- Barra-elikagailuak eta robotak bezalako automatizazio-tresnak gehitzeak makinak denbora gehiagoz funtzionatzen eta pieza gehiago egiten laguntzen du etengabeko giza laguntzarik behar izan gabe.
- Makinaren xehetasun garrantzitsuek, hala nola ardatzaren potentziak, piezaren tamainaren mugak eta erremintaren edukierak, eragina dute makinak zure zereginetarako duen gaitasunean.
- Txirbil eta hozte sistema onak garrantzitsuak dira makina ondo funtzionatzen jarraitzeko, erremintek gehiago irauteko eta piezen itxura ona mantentzeko.
CNC Tornu Makina Motak Sailkatzea Zure Beharretara
CNC torneatzeko makina egokia aukeratzea eskuragarri dauden mota desberdinak ulertzearekin hasten da. Makina bakoitzak indargune bereziak eskaintzen ditu ekoizpen-eskaera desberdinetarako.
CNC Tornu Horizontaleko Makinak
CNC torneatzeko makina horizontalak lan-zaldiak dira fabrikazio-ingurune askotan. Manipulatzeko bikainak diradiametro handiko osagaiak, hala nola ardatzak eta zilindroakPetrolio eta gas bezalako industriek eta ekipamendu astunaren fabrikazioak makina hauek erabiltzen dituzte maiz. Gainera, bikainak dira multzoka ekoizteko, pieza berdin asko modu eraginkorrean prozesatuz. Horrek kalitate koherentea bermatzen du konfigurazio-denbora minimoarekin.
Makina hauek eskaintzen dutepieza astunentzako euskarri sendoaZurruntasun honek egonkortasuna hobetzen du eta bibrazioak murrizten ditu mekanizazioan zehar. Operadoreek piezara eta tresnetara sarbide erraza dute, eta horrek konfigurazioa eta mantentze-lanak errazten ditu. CNC makina horizontalek askotan Tresna Aldagailu Automatiko (ATC) handiagoekin etortzen dira. Makina batzuek honela hasten dira:60-90 tresna, eta edukiera 120 edo 240 erremintara ere handitu daiteke. Horri esker, lan gehiago egin daitezke eta eskuzko esku-hartze gutxiago egin. Mekanizazio-zentro horizontalak ere oso moldagarriak dira palet-sistemetarako. Makina bertikalek palet-aldagailuak izan ditzaketen bitartean, makina horizontalak egokiagoak dira palet-sistema linealetarako. Eraginkortasun handiagoa lor dezakete, batzuetan % 85 ingurukoa PC2 estandar batekin, makina bertikal independente baten % 40arekin alderatuta. Makina hauen B ardatzaren funtzioak hainbat pieza aldi berean mekanizatzea ahalbidetzen du hilobi bat erabiliz. Horrek nabarmen handitzen du produktibitatea, operadoreek hurrengo hilobia prestatu baitezakete ziklo bat martxan dagoen bitartean. Aproposa da alde anitzetan mekanizatu behar diren edo erreminta-ibilbide konplexuak dituzten lanetarako.
CNC Tornu Bertikaleko Makinak
CNC tornu-makinak bertikalki, askotan VTL deituak, bikainak dira aplikazio espezifikoetarako. Bereziki onak dira pieza astunetarako, batez ere garabiak edo manipulatzeko automatizazioa behar dutenetarako.Grabitateak pieza finkatzen laguntzen duVTL batean. Horrek egonkortasuna hobetzen du eta lotzeko presio handien beharra murrizten du, eta horrek pieza delikatuei mesede egiten die. VTLek zoruko espazioa ere aurrezten dute. Hartzen dutesolairuko azalera gutxiagotorneaketa-zentro horizontalekin alderatuta, makina gehiago ahalbidetzen ditu eremu berean. Tornu bertikal batek gutxien behar izan dezakeaztarnaren erdiatornu horizontal batena. Abantaila handia da espazio mugatua duten dendetan.
Makina bertikalak aproposak dira piezen forma ez-egokietarako ere. Geometria ezohikoa dutenez, finkatze konplexua behar duten piezak dira. Kalteak saihesteko finkatze-presio baxuak behar dituzten pieza delikatuetarako ere ondo funtzionatzen dute. Piezaren pisua zuzenean makinaren oinarrira jaisten da. Horrek ardatzean ardatzetik kanpoko kargak saihesten ditu. VTLek pieza konplexuak eta ebakidura etenak dituztenak modu eraginkorrean maneiatzen dituzte. Desorekatuta dauden piezak ere ondo kudeatzen dituzte.
Suitzako motako CNC tornu-makinak
Suitzar motako CNC torneatzeko makinak zehaztasunean espezialistak dira. Oso erabiliak dira industria hauetan, hala nola...gailu medikoen fabrikazioa, aeroespaziala eta elektronikaMakina hauek pieza txiki, konplexu eta zehaztasun handikoak ekoizteko ezin hobeak dira. Honen barruan sartzen dira inplante medikoak, osagai aeroespazialak, erloju-piezak, osagarri hidraulikoak eta konektore elektrikoak. Ohikoak dira, halaber,...automobilgintza industriaHemen, esekidura, gurpil, balazta, transmisio, motor, ihes- eta erregai-sistemetarako eta sistema elektrikoetarako piezak ekoizten dituzte. Bereziki egokiak dira horma meheak, ebaki sakonak, diseinu lirainak eta ezaugarri delikatuak dituzten osagai konplexuetarako.
Suitzar motako makinek tolerantzia oso estuak lortzen dituzte. Tolerantzia estuak mantendu ditzakete±0,0005 hazbete, piezaren geometriaren eta materialaren arabera. Batzuek tolerantzia oso estuak ere lor ditzakete±0,0002 hazbete edo bi mikra1/16 hazbetetik 2 5/8 hazbeterainoko piezak maneiatzen dituzte. 1-1/4 hazbeteko diametro biribildurainoko mikropiezak torneatu ditzakete. 0,125 hazbeteko diametro txikiak ere torneatzen dituzte. Makina hauek 1,259 hazbeteko (32 mm) diametroko piezak maneiatu ditzakete.
CNC Tornu Zentro Multiardatzak
CNC ardatz anitzeko torneaketa-zentroek mekanizazio-teknologiaren gailurra adierazten dute. Torneaketa, fresaketa eta zulaketa eragiketak makina bakar batean konbinatzen dituzte. Gaitasun horri esker, pieza oso konplexuak sortu ditzakete konfigurazio bakarrean. Aireontzien, medikuntzaren eta automobilgintzaren sektoreek makina hauen mende daude osagai korapilatsuak lortzeko. Geometria konplexuak eta tolerantzia estuak dituzten piezak ekoizten dituzte.
Makina aurreratu hauekTresnaren orientazioa optimizatuHorrek eraginkortasun eta zehaztasun maximoa dakar. Ziklo azkarragoak lortzen dituzte eta denbora asko aurrezten dute zereginen arteko trantsizioak minimizatuz. CNC mekanizazio multifuntzionaleko automatizazioak giza akatsen arriskuak ere murrizten ditu. Horrek 3 ardatzeko makinetan ikusten diren birlanketak eta atzerapenak murrizten ditu. Funtzio anitzeko makinek zehaztasun eta doitasun handiagoa eskaintzen dute. Diseinu konplexuak egokitzen dituzte eskuzko doikuntzarik edo birmoldaketarik gabe.
5 ardatzeko edo gehiagoko konfigurazioak dituzten makinek zehaztasun handiko ebaki eta forma sakonagoak egin ditzakete. Operadoreek ez dute pieza kendu edo berriro kokatu beharrik. Ardatz gehiagok diseinu konplexuak sortzea errazten dute.zehaztasun handiagoaCNC mekanizazio multifuntzionalak eragiketa ugari egiten ditu eskuzko tresneria aldaketarik gabe. Ordenagailuz kontrolatutako ebaketa eta kokapena erabiltzen ditu akatsak murrizteko. Piezen zundaketa integratuak ikuskapen eta zuzenketa automatizatuak ahalbidetzen ditu. Makina hauek akabera garbiagoak eta kalitate handiagokoak sortzen dituzte. Tresna laburragoek makinaren bibrazio efektuak murrizten dituzte. CNC mekanizazio multifuntzionalak zulaketa, torneaketa eta artezketa bezalako eragiketak konbinatzen ditu ekoizpen fase bakarrean. Horrek trantsizio etapak ezabatzen ditu. Geometria konplexuak sortzea ere ahalbidetzen du, tresnak aurpegi eta angelu desberdinetan orientatuz.
Bost ardatzeko mekanizazioak tolerantzia estuagoak eta gainazal leunagoak lortzen ditu. Ebaketa-angelu optimoak mantentzen ditu konfigurazio gutxiagorekin. Pieza konplexuen bolumen txiki eta ertainetarako, 5 ardatzeko mekanizazioak konfigurazio-denbora murrizten du. Errepikagarritasuna ere hobetzen du. Soluzio hauek aproposak dira tolerantzia kritikoekin hainbat aldetan mekanizatu behar diren piezentzat. Orientazio estandarretan erremintaren sarbidea mugatua denean ere ondo funtzionatzen dute. Bost ardatzeko mekanizazioak normalean zehaztasun-tarte bat lortzen du...±0,01–0,02 mm (±0,0004–0,0008 hazbete)Baldintza optimoetan, ±0,005 mm-ra (±0,0002 hazbete) irits daiteke pieza kritikoetarako, bai aeroespazialetarako bai medikoetarako. Hau askoz hobea da CNC fresaketa orokorraren ±0,05 mm-ra (±0,002 hazbete) iristen dena baino.
CNC ardatz anitzeko makinek zehaztasun handiagoa eskaintzen dute. Zehaztasunez mekanizatutako eta leunagoak diren piezak ekoizten dituzte. Pieza hauek zailak edo ezinezkoak dira 3 ardatzeko makinekin. Geometria konplexuak konfigurazio bakarrean ahalbidetzen dituzte. Horrek pieza berriro kokatu behar izatea ezabatzen du, eta horrek zehaztasuna arriskuan jartzen du. Ardatz anitzeko mekanizazioak ekoizpen-abiadura handitzen du. Biraketa bakoitzeko material gehiago kentzea ahalbidetzen du. Ziklo-denborak ere hobetzen ditu tresneria-gaitasun zabalduen eta aldibereko mekanizazioaren bidez. Makina hauek fresatzeko eta torneatzeko eragiketa guztiak kudeatzen dituzte konfigurazio bakarrean geometria konplexuetarako. Horrek ekoizpen azkarragoa, funtzionamendu-kostuak minimizatu eta erroreak murriztu dakartza. Pieza dimentsio gehiagotan mugitzeko gaitasunak kentzerik gabe mozketa sakonak eta forma konplexuak ahalbidetzen ditu. Ardatz altuagoek diseinu konplexuak hobeto maneiatzen dituzte zehaztasun handiz. Ebaketa-erreminta laburragoek, materialaren hurbilago daudenez, gainazaleko akabera hobeak ematen dituzte. Horrek mekanizazio-bibrazioa murrizten du eta ukitu gehigarrien beharra minimizatzen du. Ardatz anitzeko makinek zehaztasuna mantentzen dute hainbat zulaketa-aplikaziotan zehar. Piezek beren posizioa mantentzen dute, eta ardatz gehigarriek angelu estuagoak eta konplexuagoak lortzen dituzte akabera finagoak lortzeko.
Hala ere, gaitasun aurreratu honek inbertsio handiagoa dakar.2 ardatzeko CNC tornu batek 5.000 dolar baino gutxiago balio dezake. 3 ardatzeko mekanizazio-zentro baten prezioa normalean 50.000 eta 125.000 dolar artekoa da.Aldiz, 5 ardatzeko CNC makina baten prezioa 200.000 $-tan hasten da, eta askok 500.000 $-tik gorakoa da. 6 ardatz edo gehiagoko industria-mekanizazio zentro handiagoek 250.000 eta 500.000 $ artean balio dezakete. Kostu handiago honek haien konplexutasun, zehaztasun eta moldakortasun handiagoa islatzen du.
| Makina mota | Ohiko kostu-tartea |
|---|---|
| 3 ardatzeko mekanizazio zentroa | 50.000 $ – 125.000 $ |
| 5 ardatzeko CNCa | 200.000 $ eta gehiago (asko 500.000 $ baino gehiago) |
| 6 ardatzeko eta handiagoak diren industria-mekanizazio zentroak | 250.000 $ – 500.000 $ |
Zure materialaren eta piezaren ezaugarriak CNC tornu-makina batekin lotzea
Eskuineko aukeraketa.CNC tornu-makinaProzesatzen dituzun materialak eta zure piezen ezaugarri espezifikoak arretaz aztertzea dakar. Faktore hauek zuzenean eragiten dute makinaren potentzian, zurruntasunean eta zehaztasun gaitasunetan.
Material mota eta gogortasunari buruzko gogoetak
Materialaren motak eta gogortasunak eragin handia dute erremintaren aukeraketan eta makinaren errendimenduan. Material gogorragoek makina sendoagoak eta erreminta espezializatuak behar dituzte. Adibidez, materialaren gogortasun handiagoak normalean erresistentzia handiagoa esan nahi du. Horrek ebaketa-indar handiagoak dakartza eta potentzia handiagoa behar du makinaren ardatzetik. Material gogorragoa urratzaileagoa ere bada, eta horrek ebaketa-ertzaren higadura bizkortzen du. Material batzuk, hala nola altzairu herdoilgaitz austenitikoa, azkar gogortzen dira. Horrek mekanizazio-estrategia espezializatuak eskatzen ditu.
Mekanizazio-parametro optimoak neurri handi batean honen araberakoak diramakinaren zurruntasuna, erremintaren geometria eta hozgarriaren aplikazioa. Ebaketa-sakonera izugarri handitzeak beharrezko ardatz-potentzia eta bibrazio-arriskua nabarmen handitu ditzake. Horrek makinaren zurruntasunaren garrantzia azpimarratzen du.
Hona hemen gomendatutako tresnen materialen gida batpiezaren gogortasunaren arabera:
| Lan-piezaren gogortasuna | Gomendatutako tresna-materiala | Lehen Mailako Higadura Mekanismoa | Estaldura Estrategia (Adibidea) |
|---|---|---|---|
| Biguna (<150 HB) | Altzairu azkarra (HSS), estali gabeko karburoa | Itsaspena, Ertz Eraikia (BUE) | Bat ere ez/Gainazal leuna |
| Ertaina (150-300 HB) | Karburo estaliduna (Zermeta) | Difusioa, kraterraren higadura | TiN, TiAlN |
| Gogorra (45-65 HRC) | Zermeta, Zeramika, Karburo Estaliduna | Higadura urratzailea, kolpe termikoa | AlTiN, Al2O3 |
| Oso gogorra (>65 HRC) | Boro nitruro kubiko polikristalinoa (PCBN) | Tenperatura altuko higadura urratzailea | CVD (Deposizio Kimikoa Lurrunaren bidez) |
Piezaren gogortasuna handitzen duzunean, ebaketa-parametroak egokitu behar dituzu.
| Parametroa | Lan-piezaren gogortasun handiagoaren eragina | Doikuntza estrategikoa |
|---|---|---|
| Ebaketa-abiadura (Vc) | Tresna-puntan karga termikoa handitzen du. | Murriztu Vc beroa kudeatzeko eta difusio-higadura moteltzeko. |
| Elikatze-abiadura (f) | Ebaketa-indarra handitzen du; gogortzea saihestu dezake. | Mantendu edo apur bat handitu f tresnak beti aurreko ebakiaren geruza gogortuaren azpian ebakitzen duela ziurtatzeko. |
| Ebaketa-sakonera (ap) | Izugarri handitzen du ardatzaren beharrezko potentzia eta bibrazio arriskua. | Murriztu ap eta handitu erradial konpromisoa (ae) (adibidez, fresaketa trokoidalean) banaketa termiko hobea lortzeko. |
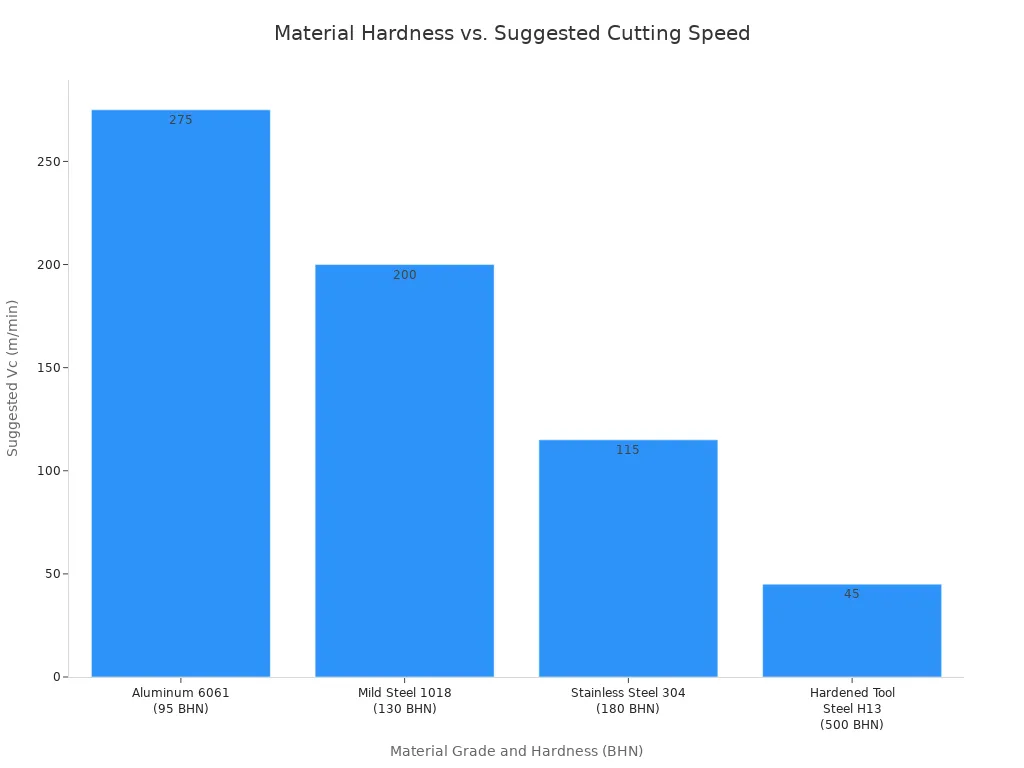
Taula honek materialaren gogortasunaren eta iradokitako ebaketa-abiaduraren arteko erlazioa erakusten du:
Altzairu Herdoilgaitza, Inconel 625, Monel 400 eta 500, 17-4PH, 13-8 eta Nitronic 60 bezalako erresistentzia handiko aleazioak mekanizatzeko, momentu handia beharrezkoa da, batez ere abiadura txikiagoetan. Pala-zulaketak edo biradera bihurritu handiagoak bezalako eragiketak egitean material hauetan, momentua funtsezkoa da. Zaldi-potentzia garrantzitsua den arren, momentu nahikoa, batez ere RPM baxuetan, ezinbestekoa da aleazio zail hauek eraginkortasunez ebakitzeko.
Kontuan hartu ardatzaren zehaztapen hauek material zorrotzetarako:
| Ardatz mota | RPM | HP | Momentua (ft-lbs) |
|---|---|---|---|
| Estandarra | 8000 | 17,5 | 60 (1500 RPM-tan) |
| Momentu handia | 8000 | 17,5 | 120 (375 RPM-tan) |
Hona hemen material mota desberdinetarako jarraibide orokor batzuk:
| Materialaren Kalifikazioa | Gogortasuna (BHN) | Gomendatutako Vc (m/min) (Karburozko erreminta) | Gomendatutako fz (mm/hortz) (Fresaketa) |
|---|---|---|---|
| Aluminio 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Altzairu leuna 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Altzairu herdoilgaitza 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| H13 altzairu gogortua | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Piezaren tamaina eta pisuaren mugak
Zure piezen neurri fisikoek eta pisuak zuzenean zehazten dute behar duzun CNC torneatzeko makinaren tamaina eta edukiera. Makinaren neurri fisikoek, bere ohearen luzera eta ohearen gaineko biraketa barne, zehazten dute piezaren gehienezko tamaina. Adibidez, mekanizatu daitekeen piezaren gehienezko tamaina hau izan daiteke:200 mm-ko diametroa eta 500 mm-ko luzera'Ohearen gaineko biraketa' zehazki pieza batek tornuaren ohearekin interferentziarik egin gabe izan dezakeen diametro handiena zehazten du. Ohearen gaineko biraketa 200 mm-koa bada, piezaren benetako diametroa apur bat txikiagoa izan behar da erremintaren tartea uzteko.
CNC makina estandar gehienek 2.000 kilo arteko piezak maneiatzen dituzte. Hala ere, aplikazio astunetarako diseinatutako makina sendoek 10.000 kilo edo gehiago kudea ditzakete. Tailer batzuek gehienezko pisu muga ezartzen dute piezen kasuan, hala nola 500 kg. Horrek beren ekipamendua babesten du osagai oso astunek ardatzei edo ardatzei eragindako kalteetatik.
Hona hemen hainbat tornu-makinaren gehienezko neurri tipikoak:
| Makina mota | Gehienezko diametroa (mm) | Gehienezko luzera (mm) |
|---|---|---|
| CNC Tornuzko Osagaiak | 5 – 1.000 | 2.000 arte |
| CNC tornua | 400 | 1.000 |
| CNC Tornu-zentro astunak | 1.000 | 2.000 |
Piezaren konfigurazioarekin lotutako hainbat faktorek ere eragina dute mandrilaren aukeraketaneta makinaren gaitasunak:
- Lan-piezaren konfigurazioaPiezaren forma eta tamaina faktore nagusiak dira. Barra biribilak sinpleak dira, baina forma ez-uniformeak dituzten galdaketak edo forjaketak arretaz pentsatu behar dira.
- SimetriaPieza asimetrikoek (adibidez, brida edo euskarri bat dutenek) abiaduran eta orekan eragina izan dezakete. Horrek kontrapisua edo prozesatzeko abiadura murriztu behar izatea eragin dezake.
- Zatiaren zurruntasunaHorma meheko piezak deformatu egin daitezke ohiko lotura-mekanismoarekin. Horretarako, beharrezkoak dira pintza- edo diafragma-mandrinak bezalakoak, edo lotura-presio murriztua.
- Makinaren gaitasunakMakinaren biraketa-tarteak mandrila, pieza eta erremintak hartu behar ditu barne. Makinaren lan-eremu orokorrak gaitasunak mugatu ditzake.
Beharrezko tolerantziak eta gainazalaren akabera
Zure piezek behar duten zehaztasunak zuzenean eragiten du hautatzen duzun CNC torneatzeko makinaren motan eta kalitatean. CNC mekanizazio orokorrerako, tolerantzia-muga estandarra gutxi gorabehera da±0,005 hazbete (0,127 mm)Hala ere, aplikazio askok tolerantzia askoz estuagoak behar dituzte.
Tolerantzia klase ezberdinek makinaren gaitasun desberdinak behar dituzte:
| Tolerantzia Klasea | Hedadura (hazbeteak) | Hedadura (mm) |
|---|---|---|
| Estandarra | ±0,005″ | ±0,13 mm |
| Zehaztasun handikoa | ±0,001″ edo hobea | ±0,025 mm edo hobea |
| Oso estua | ±0,0002″-tik ±0,0005″-ra | ±0,00508 mm-tik ±0,0127 mm-ra |
Gainazalaren akabera bikaina lortzeko, zurruntasun handiko makina bat behar da, kontrol zehatza eta, askotan, tresneria eta ebaketa-estrategia espezializatuak dituena. Zehaztasun handiko lanetarako diseinatutako makinek, normalean, bibrazioen moteltze hobea eta mugimenduaren kontrol finagoa eskaintzen dute, eta horrek akabera leunagoak lortzen laguntzen du.
CNC Tornu-makinaren piezaren konplexutasuna eta eragiketak ebaluatzea

CNC torneatzeko makina bat aukeratzerakoan, kontuan hartu egin nahi dituzun piezen konplexutasuna. Makinaren ezaugarriek zuzenean eragiten dute diseinu konplexuak eta eragiketa anitz kudeatzen dituen eraginkortasunean.
Pieza konplexuetarako tresneria biziduna
Tresna biziek tornu estandar bat bihurtzen dutemekanizazio-zentro polifazetikoaMakinak fresatzeko, zulatzeko, hariztatzeko eta bestelako eragiketak egiteko aukera ematen du pieza beste makina batera eraman gabe. Gaitasun hau tornuan bertan integratutako fresagailu bat izatea bezalakoa da.
Tresna biziek fresagailu bat sortzen dute tornuaren barruan, modu eraginkorrean., bigarren mailako eragiketak ahalbidetuz, hala nola zulatzea, hariztatzea, mandrinatzea eta ebaketa. Eragiketak lan-estazio automatizatu bakar batera mugatzeak konfigurazio eta manipulazio denbora minimoa, zehaztasun handiagoa eta piezen kalitate koherenteagoa bermatzen ditu. Tresna dinamikoekin, denbora asko eskatzen duten piezen transferentziak saihestu eta makina bakarrean funtziona dezakegu. Giza interakzio murriztuak esan nahi du giza akatsetarako tarte gutxiago eta zure piezen kalitate kontrol hobea.
Tresna biziek abantaila asko eskaintzen dituzte. Aukera ematen dueragiketa asko konfigurazio bakarrean, eta horrek prozedurak arintzen ditu eta ziklo-denborak laburtu ditzake. Ekoizpen-denbora ere nabarmen murrizten da engranaje eta errodamendu aurreratuei esker, piezen fabrikazioa azkarragoa eta eraginkorragoa dakar. Mekanizazioan zehar datuen mantentzeak makinen arteko material-transferentzian dauden akatsak ezabatzen ditu, denbora aurrezpen handia eskainiz eta lan-fluxuaren eraginkortasuna hobetuz. Mekanizazio zehatzagoa lortzen da erreminta-aldaketa kopurua murriztuz, giza akatsak minimizatuz eta kalitate handia mantenduz. Helburu anitzeko gaitasunek fresatzea eta zulatzea bezalako hainbat eragiketa ahalbidetzen dituzte konfigurazio bakarrean, ekoizpena sinplifikatuz eta aplikazio-eremua zabalduz. Mekanizazio-eragiketa konplexuak exekuzio bakarrean egin daitezke, eta horrek konfigurazioa arintzen du, fabrikazio-lanaren kostuak murrizten ditu eta entrega-epeak murrizten ditu.
Bi aldeetako mekanizaziorako azpi-ardatza
Azpi-ardatz bat iraultzailea da bi aldeetan lana behar duten piezentzat. Ezaugarri honek makinari pieza ardatz nagusitik hartu, irauli eta beste aldea mekanizatzeko aukera ematen dio konfigurazio berean. Horrela, eskuzko berriro lotzeko beharra ezabatzen da, eta horrek denbora aurrezten du eta zehaztasuna hobetzen du.
Bi muturretan lana behar duten piezak, hala nola ardatzek, ardatzek, balbulek eta osagarriek, onura handia ateratzen diote honi. Automobilgintza, medikuntza eta aeroespazial eta defentsa bezalako industriek azpi-ardatzak erabiltzen dituzte askotan. Adibidez, automobilgintzak motor, transmisio eta transmisio-sistemaren osagaietarako erabiltzen ditu. Aplikazio medikoen artean, hezur-torlojuak eta kirurgia-tresnak bezalako inplante ortopediko konplexuak daude. Aeroespazial eta Defentsak erresistentzia handiko finkagailuen, osagarri hidraulikoen eta gidatze-sistemen osagaien onura du. Industria hauek azpi-ardatzen gaitasunen menpe daude ekoizpen fidagarria lortzeko.zehaztasun handiko osagaiak.
Y ardatzaren eta B ardatzaren gaitasunak
Y ardatzaren eta B ardatzaren gaitasunek CNC torneatzeko makina baten malgutasuna areagotzen dute. Y ardatz batek ebaketa-erremintari torneatzeko ardatz nagusiarekiko perpendikularki mugitzea ahalbidetzen dio, erdigunetik kanpo zulatzeko eta fresatzeko eragiketak ahalbidetuz. Horrek esan nahi du giltza-bideak edo lauak bezalako ezaugarriak sor ditzakezula torneatutako pieza batean. B ardatzaren funtzionaltasunak biraketa-mugimendua ematen dio erremintari, piezara hainbat angelutan hurbiltzeko aukera emanez. Hau ezinbestekoa da gainazal anitzeko mekanizaziorako eta pieza konplexuak erraz maneiatzeko. Bai Y ardatzak bai B ardatzak laguntzen dute...DONE IN ONE® eragiketak, piezak konfigurazio bakarrean prozesatzea. Horrek konfigurazio-denborak nabarmen murrizten ditu eta eraginkortasun orokorra hobetzen du.
Erdigunetik kanpoko zulaketa eta fresaketa eragiketak
Zentralizaziotik kanpoko zulaketa eta fresaketa eragiketek CNC torneaketa makina baten gaitasunak nabarmen zabaltzen dituzte. Eragiketa hauek makinari piezaren biraketa ardatzean perfektuki zentratuta ez dauden ezaugarriak sortzeko aukera ematen diote. Pentsa ezazu albo batera zertxobait okertuta dagoen zulo bat zulatzea edo gainazal laua osagai biribil batean fresatzea. Tornu tradizionalek ezin zituzten lan horiek egin pieza fresatzeko makina bereizi batera eraman gabe.
CNC torneaketa-zentro modernoek, batez ere Y ardatza eta erreminta motorizatuak dituztenek, eragiketa hauek posible egiten dituzte. Y ardatzak ebaketa-erreminta ardatz nagusiarekiko perpendikularrean mugitzen du. Mugimendu honek erremintari piezaren diametroko puntu desberdinetara iristeko aukera ematen dio. Erreminta motorizatuek, aurretik aipatu bezala, zulagailuak eta fresak bezalako biraketa-erremintak eskaintzen dituzte. Bi ezaugarri hauek konbinatzen direnean, makinak fresaketa eta zulaketa-lan konplexuak egin ditzake zuzenean torneatutako piezan.
Adibidez, makina batek hainbat torloju-zulo egin ditzake brida baten inguruan, edo giltza-zulo bat fresatu dezake ardatz batean. Poltsiko edo zirrikitu korapilatsuak ere sor ditzake pieza zilindriko baten alboan. Gaitasun hau oso baliotsua da zentrokideak ez diren hainbat ezaugarri behar dituzten piezentzat.
Makina bakarrean erdigunetik kanpo eragiketak egiteak denbora asko aurrezten du eta balizko akatsak murrizten ditu. Operadoreek ez dute pieza askatu, beste makina batera eraman eta berriro lotu beharrik. Transferentzia bakoitzak deslerrokatze aukera bat dakar, eta horrek piezaren zehaztasunean eragina du.
Ikuspegi integratu honek zehaztasun eta koherentzia handiagoa bermatzen du. Fabrikazio prozesua ere errazten du. Enpresek osagai konplexu askoren mekanizazio "batean egina" lortzen dute. Horrek esan nahi du makina bakar batek eragiketa guztiak egiten dituela lehengaitik hasi eta pieza amaituraino. Eraginkortasun honek produktibitatea areagotzen du eta ekoizpen kostu orokorrak murrizten ditu. Pieza konplexuen entrega-epeak ere murrizten ditu.
Kontuan hartu onura hauek:
- Konfigurazio denbora murriztuaEz da beharrezkoa piezak makinen artean mugitzea.
- Zehaztasun hobetua: Konfigurazio anitzeko akatsak ezabatzen ditu.
- Eraginkortasun handiagoa: Ekoizpen-ziklo azkarragoak.
- Zati Handiaren Konplexutasuna: Tornu batean lehenago egin ezinezkoak ziren ezaugarriak sortzen ditu.
Zulatzeko eta fresatzeko gaitasunak ezinbestekoak dira pieza konplexuak ekoizten dituzten fabrikatzaileentzat, hala nola aeroespazial, medikuntza eta automobilgintza sektoreetan. Osagaiak modu eraginkorrean sortzen laguntzen dute, ezaugarri zehatzak eta ez-zentrikoak dituztenak.
Automatizazioa zure CNC tornu-makinarekin integratzea eraginkortasunerako
Automatizazioa zure fabrikazio-prozesuan integratzeak produktibitatea nabarmen handitzen du eta funtzionamendu-kostuak murrizten ditu. ModernoaCNC tornu makinakaskotan automatizazio ezin hobea ahalbidetzen duten ezaugarriekin datoz, zure ekoizpen-linea eraldatzen.
Barra-elikagailuaren integrazioa ekoizpen jarraiturako
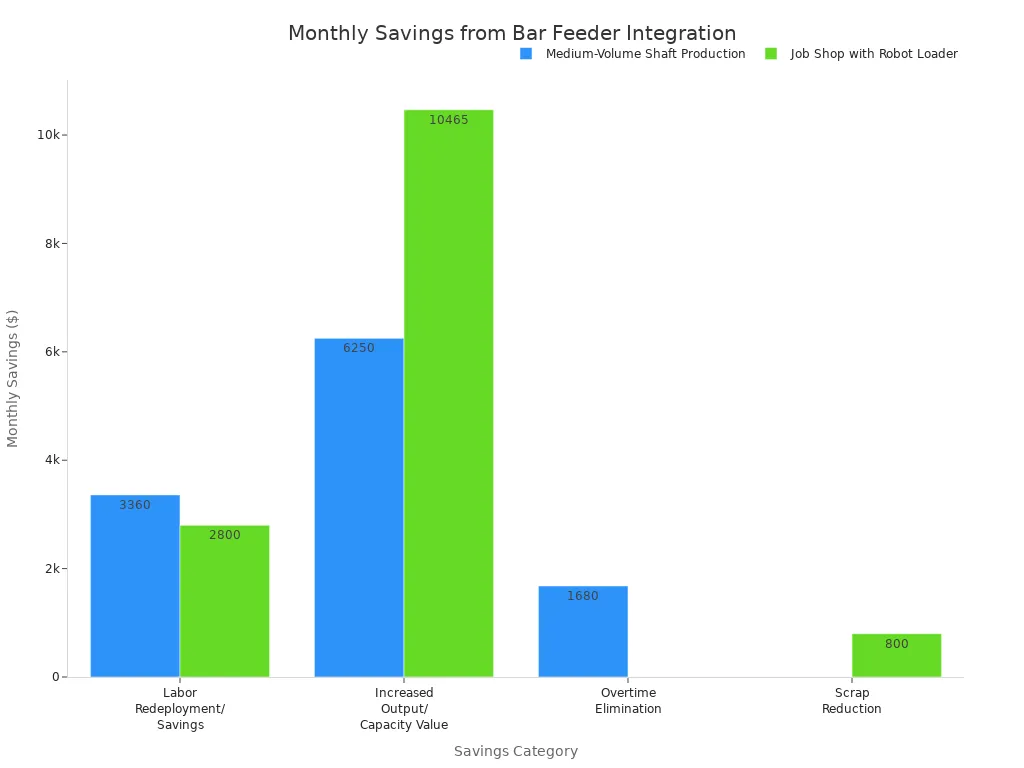
Barra-elikagailuak ezinbestekoak dira etengabeko eta zaindu gabeko ekoizpenerako. Automatikoki hornitzen diote lehengaia makinari, denbora luzez funtziona dezan operadorearen esku-hartzerik gabe. Hau aproposa da bolumen handiko lanetarako.
| AurrezkiakKategoria | 1. eszenatokia: Bolumen ertaineko ardatz-ekoizpena (hileko aurrezkia) | 2. egoera: Lan-tailerra robot kargatzailearekin (hileko aurrezkia) |
|---|---|---|
| Langileen birkokapena/aurrezkiak | 3.360 $ | 2.800 $ |
| Irteera/ahalmenaren balioa handitu da | 6.250 $ (etxeko ekoizpenetik) | 10.465 $ (erabilera handitutik) |
| Luzapeneko kanporaketa | 1.680 $ | E/G |
| Txatarra murriztea | E/G | 800 dolar |
| Hileko aurrezki totalak | 11.290 $ | 14.065 $ |
| ROI Aldia | 3,1 hilabete | 6,0 hilabete |
Barra-elikagailuak integratzeak normalean itzulera ematen du barruan12-24 hilabeteKostu aurrezpen hauek batez ere lan aurrezpenetik, ekoizpen handiagoatik eta hondakin gutxiagotik datoz. Hasierako inbertsioa berreskuratu ondoren, produktibitatearen irabaziek zuzenean laguntzen dute ekipamenduaren 8-10 urteko bizitza-iraupenaren emaitza ekonomikoetan.
Barra-elikagailu modelo desberdinek barra-diametro eta -luzera desberdinak maneiatzen dituzte. Adibidez,Kargatze Azkarrerako Servo 80+1/4”-tik 3-1/8”-ra bitarteko diametroa eta 11″-tik 63″-ra bitarteko luzera duten barrak maneiatzen ditu. GT 342 modeloak 3 mm-tik 42 mm-ra bitarteko diametroa duten barrak onartzen ditu.
Kargatzeko eta deskargatzeko irtenbide robotikoak
Kargatzeko eta deskargatzeko irtenbide robotikoek automatizazioa areagotzen dute, piezak zehaztasunez eta koherentziaz maneiatuz. Makinen etengabeko funtzionamendua ahalbidetzen dute, 24/7.Robotiq-en Makinen Zaintza Irtenbideaarrisku txikiko ikuspegia eskaintzen du, urtebeteko ROIarekin. Soluzio honek galdutako exekuzio-denbora berreskuratzen laguntzen du eta operadore bakar batek hainbat kobot kudeatzea ahalbidetzen du.
| Kategoria | Deskribapena |
|---|---|
| Produktibitatea | CNC makinen etengabeko funtzionamendua ahalbidetzen du, 24/7. |
| Kostua eta ROI | Hasierako kostu txikiagoak ditu, 12 eta 24 hilabete artean lortutako ROI tipikoarekin. |
| Segurtasuna | Giza operadoreen beharra ezabatzen du kargatzeko zeregin errepikakor eta arriskutsuetan. |
| Erabilera erraztasuna | Integrazio azkarra lortzeko konfigurazio erraza eskaintzen du, askotan koderik gabe edo eskuz gidatutako programazioarekin. |
| Malgutasuna | Erraz berriro programatu daiteke makina edo pieza mota desberdinekin lan egiteko. |
| Koherentzia | Kargatzea eta kokapen fidagarria eta zehatza eskaintzen du. |
Sistema robotikoak ezartzeak eskatzen duarriskuen ebaluazio sakonakFabrikatzaileek arriskuak identifikatu behar dituzte, hala nola mugitzen diren piezak eta estaldura-puntuak. Segurtasun-neurriak ezarri behar dituzte, hala nola larrialdiko geldialdiak eta elkarri blokeatutako hesiak. Segurtasun-prozedurei buruzko operadoreentzako aldizkako prestakuntza ere ezinbestekoa da.
Paletak aldatzeko makinak eta piezak harrapatzeko makinak
Palet aldagailuak eta piezak harrapatzeko gailuak ezinbestekoak dira argi-argia lortzeko. Barra elikatze sistemek aukera ematen duteetenik gabeko funtzionamendualehengaiak automatikoki elikatuz. Pieza-harrapatzaileek automatikoki biltzen dituzte amaitutako piezak, eskuzko manipulazioa ezabatuz eta geldialdi-denborak murriztuz.
Sistema hauek denbora luzez zaindu gabeko funtzionamendua errazten dute, gauez barne. Horrek makinaren erabilera eta produktibitatea handitzen ditu. Automatizazioak bermatzen duetengabeko ekoizpena, nabarmen handituz ekoizpena eta eraginkortasuna. Gainera, lan-kostuak murrizten ditu eta giza baliabideak zeregin estrategikoagoetara birbanatzea ahalbidetzen du. Sistema automatizatuek zehaztasuna hobetzen dute giza akatsak minimizatuz eta materialen manipulazioan koherentzia bermatuz.
Continental Machining CompanyMatsuura MX 330 PC10 bat hartu zuen 10 paleteko sistema batekin. Horri esker, egunean zehar bolumen txikiko lanak eta gaueko txandetan bolumen handiagoa egiteko malgutasuna zegoen. Horrek erakusten du paleta aldatzaileek ekoizpen jarraitua nola ahalbidetzen duten, argirik gabeko fabrikazioa barne, ordutegi malguaren eta funtzionamendu zaindu gabearen bidez.
Argi-itzaltze Fabrikazioa Lortzea
Argi-itzaltze bidezko fabrikazioa da ekoizpen-instalazio automatizatu askoren azken helburua. Horrek esan nahi du lantegiek gizakien presentziarik gabe funtzionatzen dutela txanda batzuetan, askotan gauez edo asteburuetan. Makinak modu autonomoan funtzionatzen dute, materiala kargatzetik hasi eta piezen deskargatzerainoko zeregin guztiak kudeatzen dituzte. Ikuspegi honek makinaren erabilera maximizatzen du eta produktibitatea nabarmen handitzen du.
Fabrikazio bikaina lortzeko, enpresek hainbat automatizazio-teknologia integratzen dituzte. Barra-elikagailuek etengabe hornitzen diete lehengaia CNC torneatzeko makinei. Kargatzeko eta deskargatzeko sistemek piezak zehaztasunez maneiatzen dituzte, makinen artean edo biltegira eramanez. Palet-aldagailuek eta pieza-harrapatzaileek prozesua are gehiago errazten dute. Palet-aldagailuek makinen lanen edo material desberdinen artean automatikoki aldatzeko aukera ematen dute. Pieza-harrapagailuek amaitutako osagaiak biltzen dituzte, makinaren geldialdiak saihestuz.
Automatizazio maila honek abantaila nabarmenak eskaintzen ditu. Enpresek etengabeko ekoizpena lortzen dute, makinak 24/7 martxan jarriz. Horrek nabarmen handitzen du ekoizpena lan kostuak gehitu gabe. Giza akatsak ere murrizten ditu, piezen kalitate koherenteagoa eta hondakin gutxiago lortuz. Gainera, enpresek giza operadoreak zeregin konplexuagoetara birbana ditzakete, hala nola programazioa, mantentze-lanak edo kalitate kontrola. Horrek beren langileak optimizatzen ditu.
Argi-itzaltze bidezko fabrikazioak fabrika bat eragiketa oso eraginkor eta autosufiziente bihurtzen du. Fabrikatzaileei eskaera handia asetzeko, entrega-epeak murrizteko eta merkatu globalean lehiakorrak izaten jarraitzeko aukera ematen die. Mugimendu estrategiko honek etorkizuneko hazkundea eta errentagarritasuna ziurtatzen laguntzen du.
Zure CNC Tornu-Makinaren Errendimendu Optimorako Zehaztapen Gakoak
Hautatzen duzuneanCNC tornu-makina, bere oinarrizko zehaztapenek benetan axola dute. Xehetasun hauek zehazten dute zer nolako piezak egin ditzakezun eta zein eraginkortasunez egiten dituzun. Ezaugarri nagusi hauek ulertzeak zure tailerrerako makinarik onena aukeratzen laguntzen dizu.
Ardatzaren zaldi-potentzia eta RPM eskakizunak
Ardatzaren potentzia eta abiadura funtsezkoak dira mekanizazio eraginkorrerako. Zaldi-potentziak makinari material gogorrak ebakitzeko indarra ematen dio. RPM-k (minutuko birak) piezak zein abiaduran biratzen duen zehazten du. Aplikazio ezberdinek potentzia eta abiadura maila desberdinak behar dituzte.
| Ardatzaren potentzia-tartea (kW) | Aplikazio tipikoak |
|---|---|
| 0,8-1,5 kW | Grabatu txikiak, PCB fresatzea, zurgintza arina, akrilikoa moztea. Zaletuentzat eta tailer txikientzat egokia. |
| 2,2-3,5 kW | Zurgintza orokorra, errotuluen fabrikazioa, plastikozko fabrikazioa, aluminiozko grabatua. Enpresa txiki eta ertainentzat aproposa. |
| 4,5-6,0 kW | Zurgintza astuna, altzarien fabrikazioa, armairugintza, metal ez-ferrikoen mekanizazioa. Tailer profesionalek eta industria-erabiltzaileek nahiago dute. |
| 7,5-9,0 kW | Industria-mailako aplikazioak, eskala handiko panelen prozesamendua, 3D tailu konplexuak, metal astunak moztea. Ekoizpen handiko inguruneetarako diseinatua. |
| 12 kW eta gehiago | Errendimendu handiko industria-mekanizazioa, aeroespazioko osagaiak, automobilgintzako piezak, moldeen fabrikazioa. Industria-ingurune zorrotzetan erabiltzen da, etengabeko funtzionamendurako eta zehaztasunerako. |
Mandrilaren tamaina eta barraren edukiera
Mandrilaren tamainak eta barraren edukierak zure makinak maneiatu dezakeen lehengaiaren gehienezko neurriak definitzen dituzte. Honek zuzenean eragiten die ekoiztu ditzakezun piezen tamainari. Pieza txikiagoetarako, pintza-mandrilek abantaila nabarmenak eskaintzen dituzte.
- Pintza-mandrilak bereziki abantailagarriak dira 4 hazbeteko diametroa baino gutxiagoko piezetarako.
- Erremintaren distantzia handiagoa, 360 graduko piezaren kontaktua eta heltze-indar handiagoa eskaintzen dituzte, batez ere RPM altuetan.
- Mandril hauen barra-ahalmena gehienez luzatu daiteke4 hazbeteko (100 mm) diametroa.
- 1/16 hazbetetik 4 hazbeteko diametroa duten piezetarako egokienak dira, erremintaren tarte hobea, abiadura handiagoa eta helduleku-indar handiagoa dutelako.
- Pintza-mandrilak batez ere pieza txikiagoetarako diseinatuta daude, normalean3 hazbete edo gutxiago, nahiz eta edukiera 6 hazbeteraino irits daitekeen.
- Haien masa txikiagoak eta diseinu simetrikoak hiru barailadun mandrilekin alderatuta abiadura handiagoak ahalbidetzen dituzte. Horrek RPM altuetan heltze-indar koherenteagoa dakar.
Tresnen edukiera eta dorrearen konfigurazioa
Zure makinak eduki ditzakeen erreminta kopuruak eta nola antolatzen dituen eragina du gelditu gabe egin ditzakeen eragiketa kopuruan. Erreminta-ahalmen handiagoak erreminta-aldaketetarako geldialdi gutxiago esan nahi du. Dorretxoaren konfigurazioak ere zeresan handia du.
| Dorretxo mota | Tresnen edukiera |
|---|---|
| VDI | Altua (12+ estazio) |
| BMT | Mugatua (6-12 geltoki) |
VDI dorreek (VDI Verein Deutscher Ingenieure edo Alemaniako Ingeniarien Elkartearen akronimoa) estazio gehiago eskaintzen dituzte askotan, malgutasun handiagoa emanez. BMT (Oinarrizko Tresneria) dorreek finkatze sendoa eskaintzen dute ebaki astunagoetarako. Dorre egokia aukeratzeak lagunduko dizu...eraginkortasuna maximizatueta zatiaren konplexutasuna.
Txirbilaren Kudeaketa eta Hozte Sistema Eraginkorrak
Txirbilaren kudeaketa eraginkorra eta hozte-sistema sendoak ezinbestekoak dira CNC torneatzeko makina ororentzat. Funtzionamendu leuna bermatzen dute, erremintaren bizitza luzatzen dute eta piezen kalitatea mantentzen dute. Txirbilaren ebakuazio eskasak erremintaren haustura, gainazalaren akabera arazoak eta makinaren geldialdiak ekar ditzake. Sistema on batek ebaketa-eremua garbi eta fresko mantentzen du.
Fabrikatzaileek erabiltzen dutehainbat estrategia txipak eraginkortasunez kudeatzekoHaiekTxirbil-pilaketa minimizatzeko tresna-bideak optimizatuespazio estuetan eta barrunbe sakonetan. Horrek produktibitatea hobetzen du eta txirbilaren ebakuazio koherentea bermatzen du. Tresna egokia aukeratzeak ere laguntzen du. Zirrikitu-geometria, helize-angelu eta estaldura egokiak dituzten tresnek funtzionatzen dute ondoen. Adibidez, zirrikitu-espazio handiagoak eta helize-angelu handiagoak aproposak dira aluminioa bezalako materialetarako, txirbil luzeagoak sortzen baitituzte. Txirbil-hausleek txirbilak zati txikiago eta maneiatzeko errazetan zatitzen dituzte. Hau bereziki erabilgarria da txirbil luze eta haritsuak sortzen dituzten materialetarako, eta horrek blokeoak murrizten ditu.
| Estrategia | Material motak | Ebaketa-baldintzak/Kontuan hartu beharrekoak |
|---|---|---|
| Txirbil-hausleak ezartzea | Txirbil luze eta haritsuak sortzen dituzten materialak (adibidez, titanioa eta nikel-oinarritutako materialak bezalako aleazio zailak) | Bero eta presio egokiak mantentzea; hainbat konfigurazio eskuragarri behar espezifikoetarako edo aplikazio orokorretarako. |
| Erabili presio handiko hozgarria | Orokorra | Hozgarri-jarioa ebaketa-eremutik gertu; presio handiko unitatearen tamaina egokia makinaren hozgarri-biltegiarekiko. |
| Aplikatu prozesu eta programazio aldaketak | ISO P taldeko altzairuak (txirbilaren koloreak bero-transferentzia adierazten du) | Erremintaren lerrokatzea (erdiko altueraren araberakoa da); egonkortasun handiko erremintak; ebaketa-sakonera (erradioaren 2/3 gutxienez, erradioaren atzetik 1-2 mm emaitzarik onenak lortzeko); aitzinamendu-abiadura (ez oso baxua ez oso altua); ebaketa-abiadura (beste aldaketa batzuek huts egiten badute doi daiteke); programazio-aldaketak, hala nola, abiadura-pick-a, ildaskak egiteko. |
Hozgarri kudeaketa sistema on batek hozgarri fluxua zehaztasunez bideratzen du ebaketa eremura. Horrek txirbilak garbitzen ditu eta metatzea eta gehiegi berotzea saihesten du. Hozgarriaren kalitatea ere mantentzen du. Txirbilak ateratzeko sistema automatikoek, xurgagailuak edo garraiatzaileak bezala, etengabe kentzen dituzte txirbilak. Hau ezinbestekoa da bolumen handiko ekoizpenerako. Ebaketa baldintza koherenteak mantentzen laguntzen du eta geldialdi murrizten du.
Hozte-sistema aurreratuak, hala nolagutxieneko lubrifikazio-kantitatea (MQL) eta mekanizazio lehorra, ura nabarmen aurrezten dute eta hozgarriaren erabilera murrizten dute. Sistema hauek hozteko behar den energia ere murrizten dute. Horrek sistemaren eraginkortasun orokorra handitzen du eta kostuen aurrezpena dakar.CO₂ superkritiko sistemek abantaila gehiago eskaintzen dituzte:
- Zero Hozgarri HondakinCO₂ superkritikoa kalterik gabe lurruntzen da. Horrela, hondakinak eta botatze garestia ezabatzen dira.
- Energia-kontsumo murriztuaEnergia gutxiago behar da funtzionamendurako. Iragazketa, ponpaketa eta garbiketa sistemak ez dira gehiago beharrezkoak.
- CO₂-aren hornidura jasangarriaCO₂ normalean prozesu industrialetatik berreskuratzen da. Horrek ekonomia zirkularra sustatzen du.
- Produktu kimiko kaltegarririk gabeScCO₂ ez-toxikoak substantzia arriskutsuen eraginpean egotea ezabatzen du. Airearen kalitatea eta lantokiko segurtasuna hobetzen ditu.
- Eragiketa garbiak eta hondakinik gabekoakEz du hondakin koipetsurik uzten. Horrek mantentze-lanak eta garbiketa minimizatzen ditu.
Sistema aurreratu hauek ez dute mekanizazio-errendimendua hobetzen bakarrik, baita ingurumen- eta kostu-onura nabarmenak ere eskaintzen dituzte.
2025erako CNC torneatzeko irtenbide aproposa hautatzeko, zure ekoizpen-helburu bereziak argi ulertzea beharrezkoa da. Arretaz aukeratutako makina aktibo estrategiko bihurtzen da, eta zuzenean laguntzen du fabrikazio-arrakastan. Enpresek erabaki informatuak hartzen dituzte beren eragiketak optimizatzeko eta etorkizuneko hazkundea ziurtatzeko. Gida oso honek fabrikatzaileei laguntzen die beren beharretarako egokiena aurkitzen.
Maiz egiten diren galderak
Zein da CNC torneaketa-makina horizontalen eta bertikalen arteko desberdintasun nagusia?
Makina horizontalek pieza luze eta astunak ondo maneiatzen dituzte, askotan txirbil-kentzea errazagoa izanik.Makina bertikalakPieza astun eta laburretarako bikainak dira, grabitatea erabiliz finkatzeko. Gainera, zoruko espazioa aurrezten dute.
Noiz kontuan hartu beharko luke tailer batek Suitzako motako CNC torneatzeko makina bat?
Tailerrek Suitzako makinak kontuan hartu beharko lituzkete pieza txiki, konplexu eta zehaztasun handikoetarako. Medikuntza, aeroespazial eta elektronika bezalako industrietan bikainak dira, tolerantzia estua duten osagai konplexuak ekoizten baitituzte.
Zeintzuk dira CNC torneaketa zentro anitzeko ardatzen abantailak?
Ardatz anitzeko zentroakTornuketa, fresaketa eta zulaketa makina bakar batean konbinatu. Horri esker, pieza konplexuak konfigurazio bakarrean lor daitezke, akatsak murriztuz, denbora aurreztuz eta zehaztasuna hobetuz.
Nola laguntzen dio automatizazioak, barra-elikagailuek bezala, CNC torneatzeko makinari?
Barra-elikagailuek automatikoki hornitzen dute lehengaia, etengabeko ekoizpena eta zaindu gabekoa ahalbidetuz. Horrek ekoizpena handitzen du, lan-kostuak murrizten ditu eta makinak denbora luzeagoan funtzionatzea ahalbidetzen du gizakiaren esku-hartzerik gabe.
Zergatik dira garrantzitsuak ardatzaren zaldi-potentzia eta RPM CNC torneatzeko makina batean?
Ardatzaren potentzia-abiadurak makinari material gogorrak mozteko indarra ematen dio. RPM-k piezak zein abiaduratan biratzen duen zehazten du. Biak funtsezkoak dira mekanizazio eraginkorrerako eta materialaren eta piezaren beharren araberakoak dira.
Argitaratze data: 2025eko abenduak 5