


Hodi hari-tornuari ere deitzen zaiopetrolio-herrialdeko tornuaHari-torneatzea, oro har, pieza batean hariztaketa-mekanizazio metodoari egiten dio erreferentzia forma-erreminta batekin, batez ere torneatzea, fresatzea, hariztatzea, hariztaketa-arteztea, arteztea eta zurrunbilo-ebaketa barne hartzen ditu. Hariztaketak torneatzean, fresatzean eta arteztean, makina-erremintaren transmisio-kateak bermatzen du torneatzeko erreminta, fresatzeko ebakitzailea edo artezteko gurpila piezaren ardatzean zehar zehaztasunez eta uniformeki mugitzen dela, piezaren bira bakoitzeko aurrerapen bat eginez. Hari-torneatzea edo hariztaketa egitean, erreminta (hariztagailua edo trokel) piezaren aldean biratzen da, eta eratutako lehen hariztaketa-zirrikituak erreminta (edo pieza) ardatzean mugitzeko gidatzen du.
Eta gure helburu nagusia hariztaketa torneatzea dahodi hari-tornuakHari-tornuan hariak bihurtzeko erabil daitezke hariak formatzeko tresna edo hari-orrazi tresna. Hari-tornu tresna batekin bihurtzea, tresnaren egitura sinplea da, pieza haridunen ekoizpen eta prozesamendu txikietarako metodo arrunta da. Hari-orrazi tresna batekin bihurtzeak ekoizpen-eraginkortasun handia du, baina tresnaren egitura konplexua da, eta hortz fineko pieza haridun laburrak bihurtzeko bakarrik da egokia eskala ertain eta handiko ekoizpenean.
Hari trapezoidalak torneatzeko tornu arrunten zehaztasuna 8-9ra baino ez da iristen, baina profesionalen ekoizpen-eraginkortasuna eta zehaztasuna...CNC hodiak hariztatzeko makinanabarmen hobetuko da.
Hodiak hariztatzeko tornuamakinatornu horizontal bat da, diametro handiko hodi-osagarriak torneatzeko bereziki diseinatua. Ardatzaren zulo-diametro nahiko handia du (orokorrean 135 mm-tik gorakoa) eta ardatz-kaxaren aurrealdean eta atzealdean mandril bat du. , Diametro handiko hodiak edo hagatxoak lotzeko eta prozesatzeko errazagoa da.
Petrolio herrialdeatornumakinaOro har, zulo handi bat izaten dute ardatz-kaxan, eta pieza bi mandrilek finkatzen dute ardatzaren bi muturretan, zulotik igaro ondoren biratzeko. Oro har, bi modu daude erreminta elikatzeko: bata, tornu arruntaren berdina da, berunezko torlojua erabiliz irristailua eta ohearen aurrealdean dagoen erreminta-euskarria mugitzeko; bestea, ohearen erdian dagoen irristailuan dagoen orrazi laua da. Labanaren kanpoko haria ebakitzeko buruak (ikus irekiera eta itxiera automatikoa duen haria ebakitzeko burua) piezan ebaki eta aurrera mugitzen da. Hodi luzeak prozesatzeko makina-erreminta batzuek piezaren euskarri-gailuak ere badituzte, hala nola erdiko markoa, erreminta-euskarria eta atzeko euskarria.
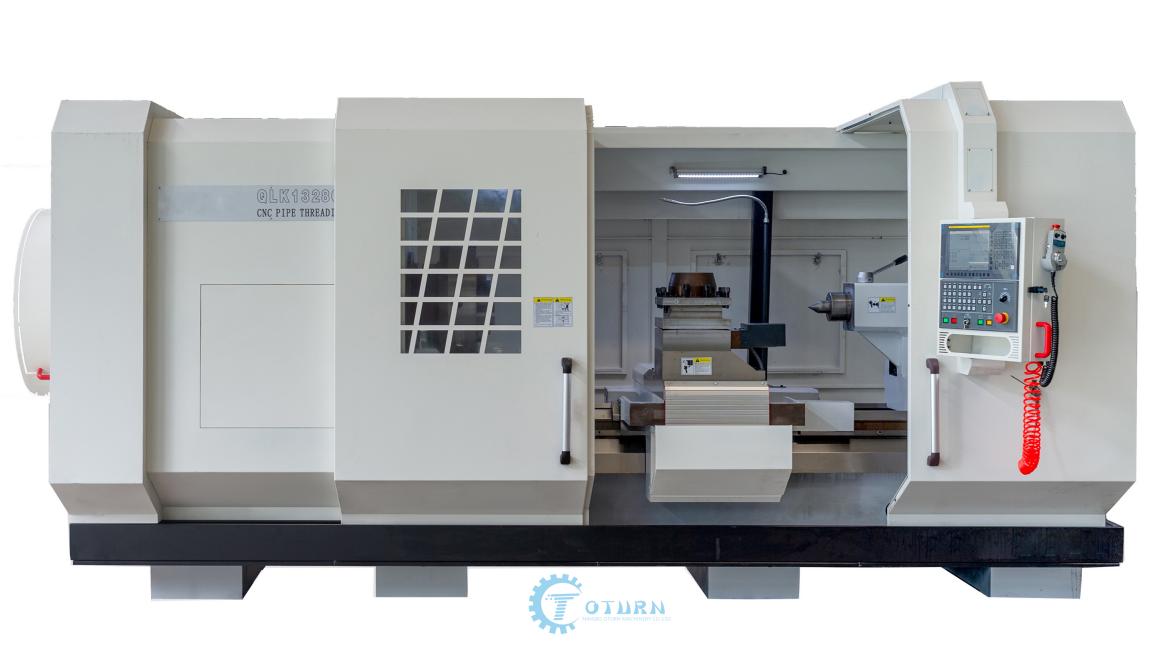
CNC hodiak hariztatzeko tornuagomendatu
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
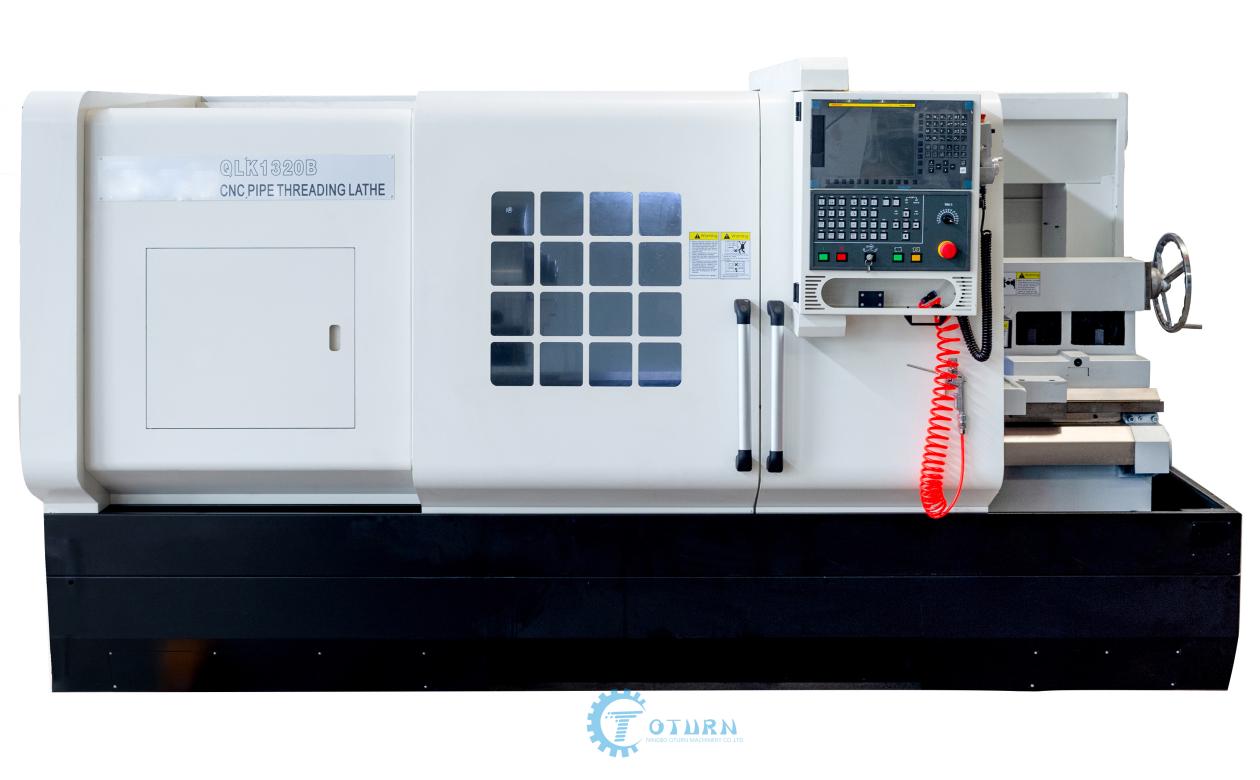
QLK1320
Ezaugarriakkalitate handia.hodiak hariztatzeko tornua:
1. Oheak hiru geruzako horma-egitura originala du, eta atzeko horma 12 graduko plano inklinatu batekin antolatuta dago, eta horrek makina-erremintaren zurruntasuna asko hobetzen du.
2. Transmisio-kate nagusia transmisio mailakatua da, eta horrek makina-erremintaren energia-kontsumoa eta zarata murrizten ditu.
3. Kutxa hidrauliko bereizien, lubrifikazio zentralizatuaren eta hozte indartsuaren erabilerak ez du ardatzaren tenperatura bakarrik murrizten, baita ardatzaren kutxaren garbitasuna eta lubrifikazioa ere modu eraginkorrean mantentzen ditu.
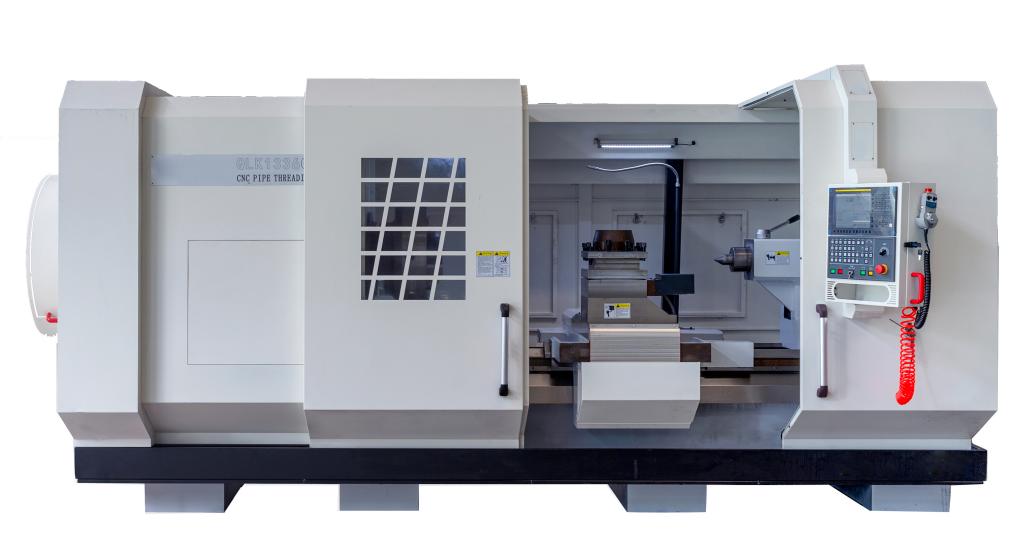
QLK1336
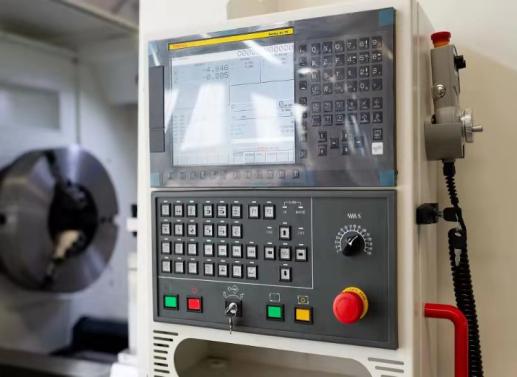
QLK1336CNC Petrolio-herrialdeko tornuaCNC hodiak hariztatzeko tornu berri bat da. Unitate nagusia hautatutako ardatz-servo motorraren maiztasun-tarte nominalarekin bat etortzeko diseinatuta dago. Abiadura-erregulazio osoa, abiadura-erregulazio-tarte zabala, abiadura handiko hariztaketa-akaberaren eskakizunak ez ezik, ebaketa-eraginkortasun handia eta zarata txikia ere baditu.
Hodiak hariztatzeko tornuen abantailak eta onurak
(1) Makinaren gorputza
Gorputzaren errailaren zabalera 650 mm-koa da, materiala HT300 da. Ultrasoinuen maiztasuneko hoztea HRC52-ra iristen da. Zimurtasuna Ra0.63 da zehaztasun handiko artezteko makina batekin arteztu ondoren. Zehaztasun handiko eta urradura-errendimendua du. Makinaren gorputza egitura integral bat da, eta horrek makina-erremintaren zurruntasuna asko hobetzen du.
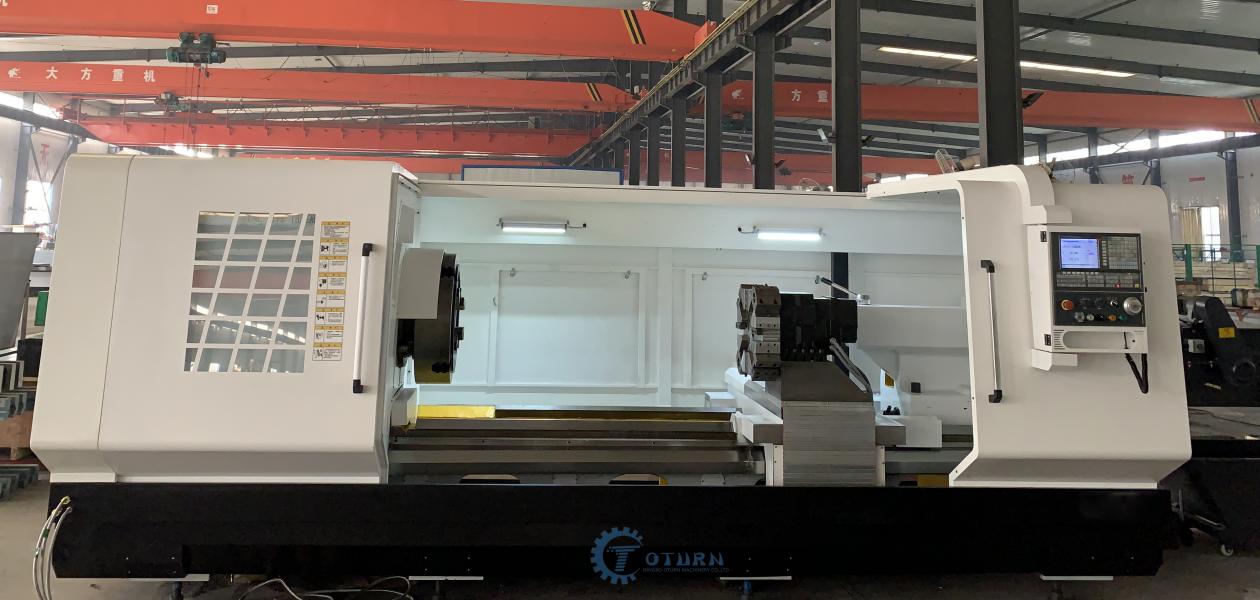
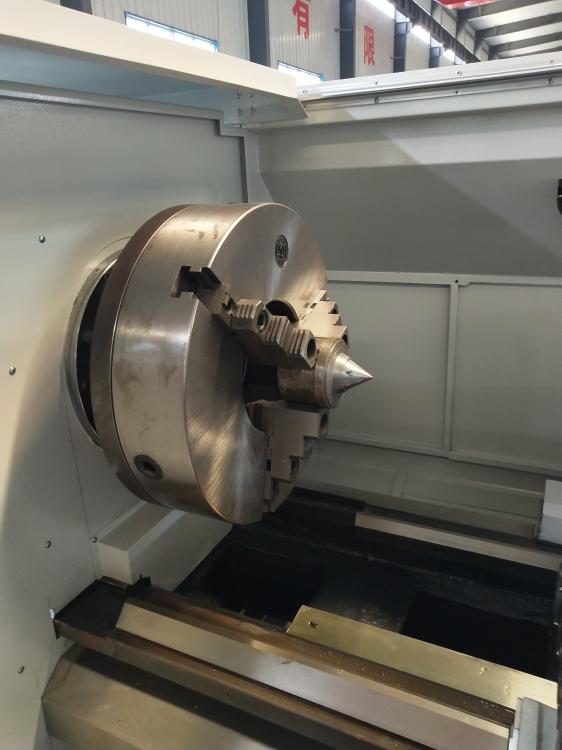
(2)CNC Petrolio herrialdea makinakBuruko Kutxa
Engranaje-kutxa integral motako ardatz-unitatea, potentzia handiko ardatz-servo motorra,
Bi abiadurako transmisioa, abiadura erregulazio jarraitua.
Abiadura erregulatzeko aukera zabala, ez bakarrik abiadura handiko hariztaketa akaberaren eskakizunak betetzeko, baita ebaketa eraginkorra lortzeko ere. Engranaje tenplatu eta zehatzak, kalitate handiko errodamenduak, makina zarata gutxi eta soinu kalitate ona bermatzeko.
Ardatzaren kaxak kanpoko zirkulazio-hozte-lubrifikazio sendoa erabiltzen du,
ardatzaren tenperatura ez ezik, ardatzaren kaxaren garbitasuna eta lubrifikazioa mantentzen ditu.
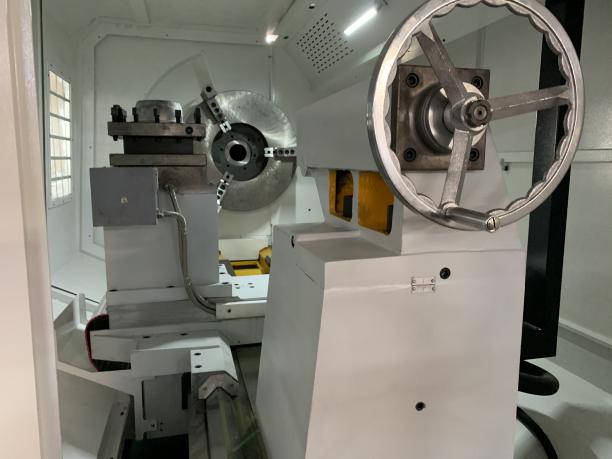
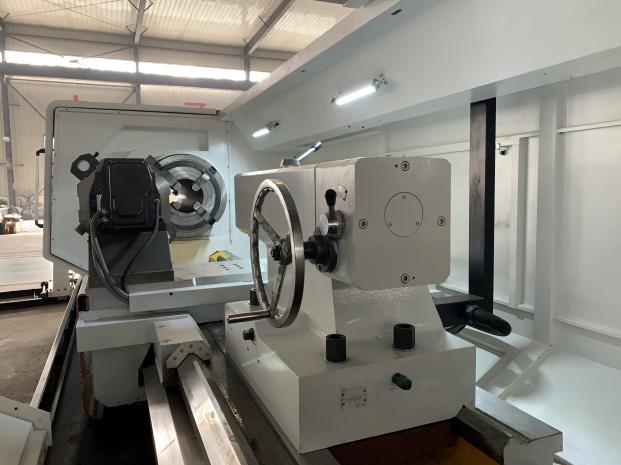
(3) Kontrapuntu
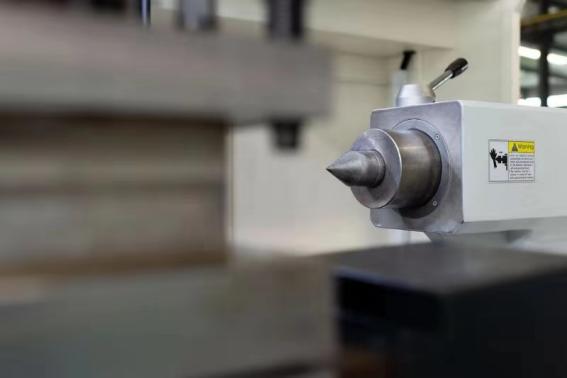
Makina-erreminta honek φ120 kontrapuntu-ardatza du estandar gisa. Mohs 6# goiko aldea.
(4) Bi ardatzeko elikadura
Bai X ardatzak bai Z ardatzak zehaztasun handiko bola-torloju bidezko zuzeneko transmisioa eta berunezko torlojuaren aurre-tentsio tentsio egitura erabiltzen dituzte. Zehaztasun handiko bola-torloju bidezko errodamenduak kokatzeko eta euskarritzeko erabiltzen dira; Z ardatzeko torlojuaren azkoinaren euskarria galdaketa egitura integrala da.
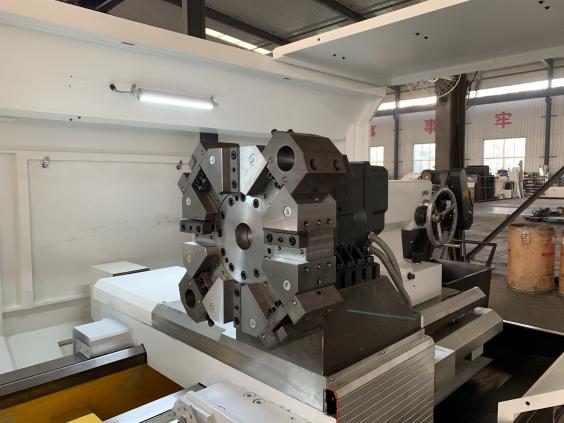
(5) CNC dorretxoa
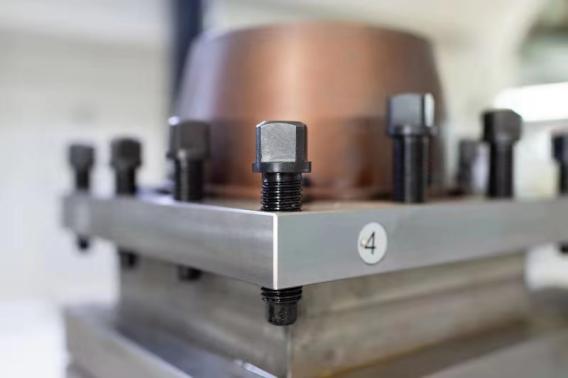
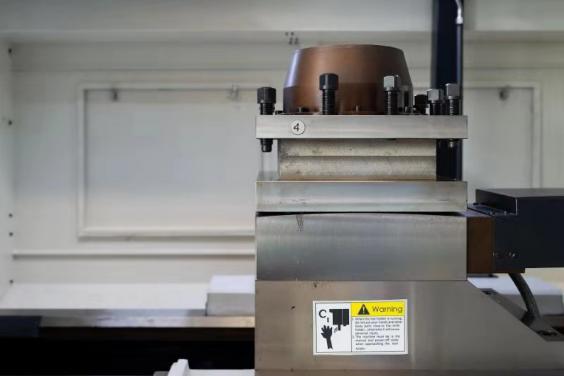
(HAK21280) CNC erreminta-euskarri bertikala erabiltzen du. Zehaztasun handiko, biraketa leuneko, funtzionamendu sinpleko eta abarren ezaugarriak ditu.
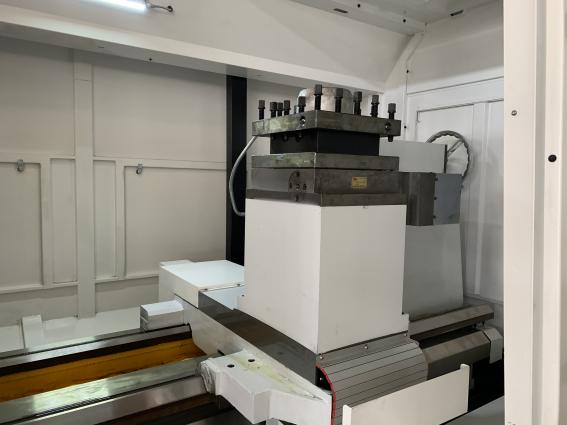
Lau arrazoi aukeratzekoCNC hodiak hariztatzeamtxina edopetrolio-herrialdeko mekanizazio-tornua
1.Thehodi hari-tornuaautomatizazio maila altua, eraginkortasun handia eta zehaztasun handia, aplikazio sorta zabala eta funtzionamendu erraza ditu ezaugarri.
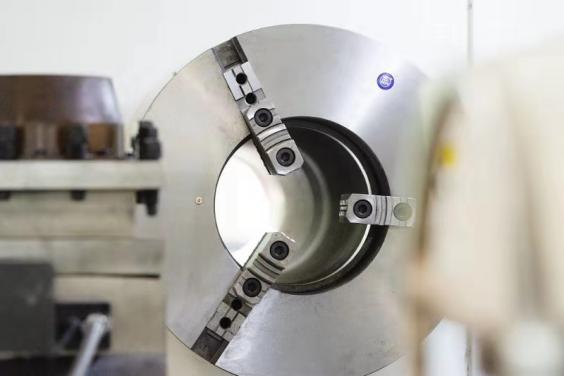
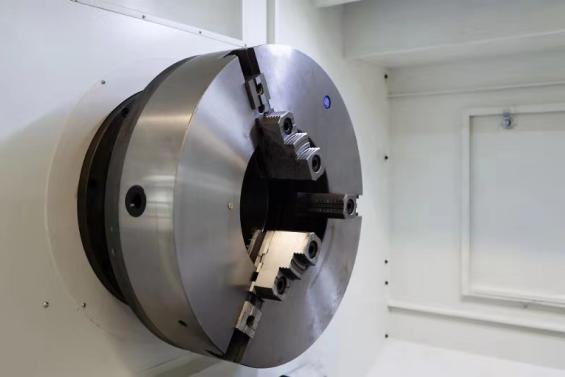
2. Oheko kutxa maiztasun-bihurketa motor batek mugitzen du, abiadura-aldaketa etengabekoa duena. Ardatz-errodamenduak etxeko fabrikatzaile ezagunenak dira, eta hiru masailezur-mandrilak etxeko marka ezagunenak.
3. Zenbakizko kontrol sistemaren diseinu modularra erraz araztu eta mantentzeko modukoa da. X eta z ardatzek potentzia handiko servo motorrak, errendimendu aurreratua eta fidagarritasun handia erabiltzen dituzte.
4. Oinarrizko ohe-jarduera, irristatze-plaka, barne-saihetsen diseinu arrazoizkoa, zehaztasun handiko bola-torlojua, zehaztasun handikoa eta transmisio zehatza erabiltzen ditu.
Pieza nagusien irudiak
Konfigurazio estandarra
Lau estazioko tresna elektrikoen zutoina, lubrifikazio zentralizatu automatikoa, hozte sistema, babes-estalki erdi-itxitua.
Produktu hau oso erabilia da makinen fabrikazioan, petrolioan, produktu kimikoetan, ikatzean, esplorazio geologikoan, hiriko ur hornikuntzan eta drainatzean eta beste industria batzuetan prozesatzeko eragiketa mekanikoetan.
Gainerako atal nagusiak hauek dira:zulatzeko hodiak eta akoplamenduak.
Petrolioaren industria petrolioa (petrolio naturala, eskisto bituminosoa eta gas naturala barne) erauzten eta fintzen eta prozesatzen duen industria-sektorea da. Petrolio-eremuen esplorazio geologikoa, petrolio-eremuen garapena eta petrolioaren esplorazio, garraio, fintze eta prozesatzeko unitateek osatzen dute.
Petrolio eta gas industrian hodiak izendatzeko gehien erabiltzen den terminoa Petrolio Hodia (OCTG) da. Petrolio hodien helburua desberdina izan daiteke: gasa, petrolioa, ura, lurruna eta abar ateratzeko edo injektatzeko erabil daitezke, eta aplikazio espezifikoen arabera estalki edo hodietan bana daitezke. Estalkia babes-geruza gisa erabiltzen da petrolio-putzuei barneko edo kanpoko kutsatzaileen higadurari aurre egiteko, iraunkortasuna mantentzeko; hodia petrolioa injektatzeko edo ateratzeko erabiltzen da.
Hodi-hariaing makina-erremintak petrolio-hodiak prozesatzeko erabiltzen dira, eta petrolio-industrian oso erabiliak dira. Altzairuzko hodi bat da, petrolioa eta gas naturala putzuetan garraiatzeko erabiltzen dena. Karkasan instalatzen da, eta petrolioa eta gasa petrolio-hoditik putzu-burura isurtzen dira.
Bi tamainatako hodi-hari daude: bata V formako hodi-hari konikoa da, beheko kupula biribila duena eta hazbeteko 8 hortz dituena, eta bestea V formako hodi-hari konikoa da, beheko kupula biribila duena eta hazbeteko 10 hortz dituena.
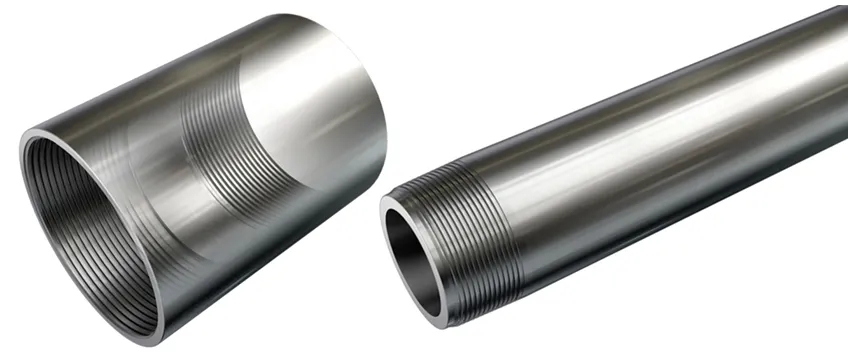
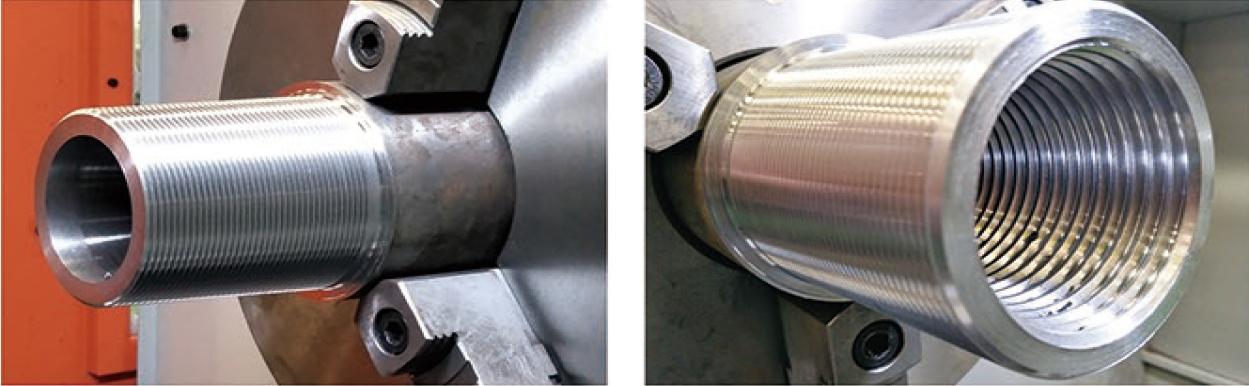
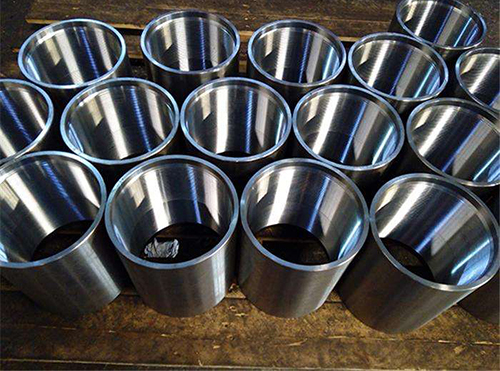
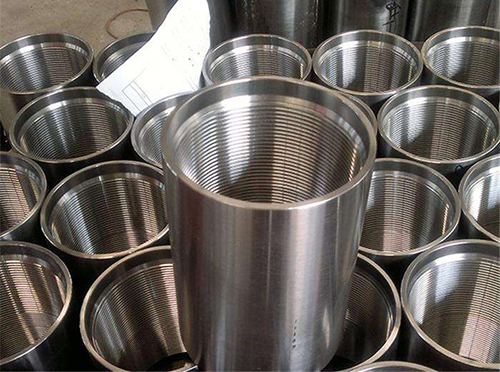
Hari bat zilindro edo kono baten gainazalean espiral-lerro batean zehar eratutako hortz-profil zehatz bat duen irtengune jarraitua da. Hariak mekanizatzeko modu asko daude, eta hariztatzea normalean mekanizazio orokorrean erabiltzen da. Noizmekanizazio-hariaktornu horizontal batean, piezaren eta erremintaren arteko mugimendu-erlazioa bermatu behar da. Benetakohari-tornua, hainbat arrazoirengatik, ardatzaren eta erremintaren arteko mugimenduak arazoak ditu lotura jakin batean, hariztatzeko prozesuan akatsak eraginez eta ohiko ekoizpenean eragina izanik. Une honetan, garaiz konpondu beharko litzateke.
Zimurtasun handiaren arazoa nola konpondu, hodi-hariztatzeko tornu-operadore esperientziadun batzuen iradokizunak hauek dira:
1. Altzairu azkarreko torneatzeko tresna batekin torneatzean, biraketa-abiadura murriztu eta torneatzeko olioa gehitu behar da.
2. Handitu ardatzaren zeharkako sekzioaren azalera eta murriztu luzapenaren luzera (ardatza ez denez nahikoa zurruna, bibrazioetarako joera du ebaketa-prozesuan)
3. Murriztu biraketa-erremintaren aurrealdeko angelu longitudinala eta egokitu erdiko irristatze-plakaren torloju-azkoinaren tartea (biraketa-erremintaren aurrealdeko angelu longitudinala handiegia da, eta erdiko irristatze-torloju-azkoinaren tartea handiegia da, eta horrek erraz eragingo du erreminta)
4. Abiadura handiko hariztaketa-torneaketa egiten denean, azken ebaketaren torneaketa-lodiera 0,1 mm baino handiagoa izaten da normalean, eta txirbilak ardatzaren norabidearekiko perpendikularrean deskargatzen dira (noizabiadura handiko hari-tornua, torneatze-lodiera txikiegia da edo txirbilak norabide zeiharrean isurtzen dira, erraza da harizpien alboak tiratzea).
5. Goi-mailako hariztatzeko olioa edo presio handiko agentea duen tornu-olioa erabili behar daharia prozesatu.pieza tornuaren bidez. Metala prozesatzeko olio berezia erabiltzeak zehaztasun eskasaren eta eraginkortasun txikiaren arazoa konpon dezake.
Argitaratze data: 2021eko irailaren 21a