


TKG1600 5 ardatzeko CNC mekanizazio zentro horizontala


Ezaugarriak
I. Zurruntasun handiko egitura
Makinak grabitate-zentro baxua eta gorputz integralaren diseinua hartzen ditu, egitura-egonkortasuna bermatuz. Gida lineal handiekin eta irristagailu anitzeko euskarriekin konbinatuta, ebaketa-zurruntasuna eta egonkortasun dinamikoa nabarmen hobetzen ditu.
X/Y/Z ardatzek berunezko bola-torlojuak erabiltzen dituzte, abiadura handiko kokapena eta zehaztasun iraunkorra lortuz.
II. Abiadura Handiko eta Eraginkortasun Handiko Mugimenduaren Errendimendua
XYZ ardatzaren aurrerapen azkarraren abiadura 60 m/min-ra iristen da, eta erreminta aldaketak 5 segundo baino ez dira behar.
Serbo-gidatutako erreminta-biltegi sistemak hurrengo erreminta aldez aurretik hautatu dezake mekanizazioan zehar, itxaron gabe zuzeneko lotura ahalbidetuz eta ebaketa-gabeko denbora laburtuz.
Ardatzaren erreminta aldaketetan, laugarren eta bosgarren ardatzak sinkronizatuki aurrez kokatzen dira, mekanizazioa erreminta aldatu ondoren berehala jarraitzea ahalbidetuz, kokapen azkarragoa eta mekanizazio ziklo laburragoak lortuz.
Abiadura handiko aurrerapenak eta erreminta-aldaketa adimendunak elkarrekin lan egiten dute makinaren zikloaren eraginkortasun orokorra nabarmen hobetzeko.
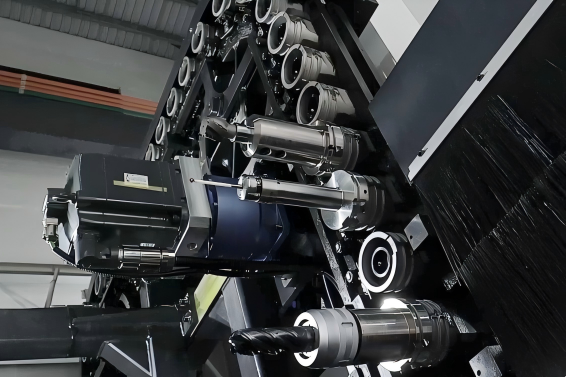
III. Bi euskarridun ardatz sistema
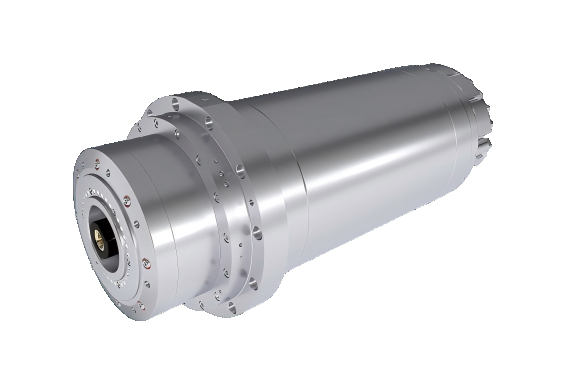
Makina-erreminta HSK-A100 kontaktu bikoitzeko ardatz-egitura batekin hornituta dago, 10.000 bira/min-ko abiadura maximoa eta 320 N·m-ko momentu maximoa duena.
Ardatzaren egitura integratuak deformazio termikoa eta bibrazioa eraginkortasunez kentzen ditu, zehaztasun egonkorra eta gainazaleko akabera bikaina bermatuz abiadura handietan.
Kontaktu bikoitzeko diseinuak zurruntasun bikaina eskaintzen du ebaketa astunetan, mekanizazio-denbora murriztuz eta ardatzaren eta erremintaren bizitza luzatuz.
Ardatzaren kanpoko eraztunean integratutako zirkulazio-termostato kontrol sistema batek etengabe xahutzen du beroa, desbideratze termikoa saihestuz eta zehaztasun handia mantenduz.
IV. Hozte Sistema Adimenduna
Presio handiko hozgarria zehaztasunez ihinztatzen da ardatzaren erdiko zulotik erremintaren ebaketa-ertzera, hozte eraginkorra eta txirbil-kentze azkarra lortuz.
Sistemak presio-sentsorearen doikuntza dauka, presioa automatikoki doitzen duena (programatzeko tartea 30-70 kg/cm²) erremintaren eta ibilbidearen aldaketen arabera, ebaketa-puntuko presio konstantea mantenduz.
Ardatzaren zirkulazio termostatikoaren sistemarekin konbinatuta, makina osoa zehatza eta egonkorra izaten jarraitzen du abiadura handiko funtzionamendu luzean ere, erreminten eta ardatzaren bizitza nabarmen luzatuz.
V. Bost ardatzeko ibilbide handikoaAldiberekoaEgitura
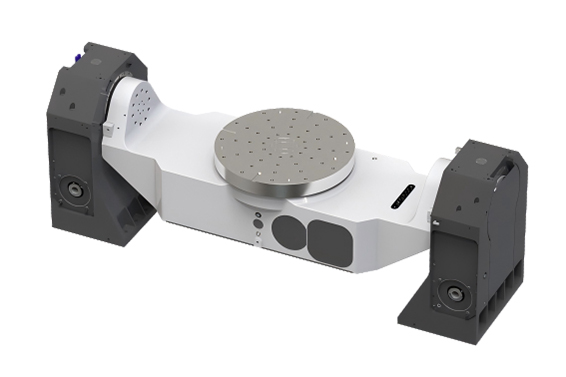
Mahai baxuko eta birako buru bikoitzeko diseinua erabiliz, mekanizazio-espazio zabala eskaintzen du: piezaren biraketa-diametro maximoa 1600 mm, mekanizazio-altuera 550 mm, -140° eta +20° arteko inklinazio-tartea eta mahaiaren gehienezko karga-ahalmena 1000 kg-koa.
A ardatzak motor bikoitzeko eta balazta bikoitzeko sistema bat erabiltzen du, balaztatze-momentu indartsua, kokapen zehatza eta ebaketa-lan astunaren kontra-momentua eraginkortasunez konpentsatzen dituena.
C ardatza zehaztasun handiko arrabol-engranaje-egitura batez hornituta dago, atzerakadarik gabe eta karga-ahalmen handia lortuz, bost ardatzeko mekanizazio sinkronoaren zehaztasuna guztiz bermatuz.
VI. Automatizazioa eta Fidagarritasuna
Lan-mahaiak 12 kanaleko biraketa-juntura bat integratzen du kanal pneumatiko-hidraulikoekin, eta horrek funtzio automatizatuak ahalbidetzen ditu, hala nola, finkapen automatikoa, atearen kontrol automatikoa, erremintaren haustura automatikoa detektatzea, ihinztadura bidezko hoztea automatikoa eta txirbilaren kentzea.
Ardatzak 8/12 kanaleko biraketa-juntura sistema bat dauka mekanizazioan zehar finkagailuan presio hidrauliko egonkorra bermatzeko.
Makina-erremintak hermetikotasun-probak eta pertsonalizazioa egiteko interfaze erreserbatuak ere baditu, etorkizuneko fabrikazio adimenduna eta langilerik gabeko eguneraketak erraztuz.
Konfigurazio automatizatu sorta honek makina-erremintak etengabe funtzionatzea ahalbidetzen du 24/7, ekoizpen egonkorra eta eraginkorra bermatuz.
VII. Abiadura Handiko Transmisio Sistema
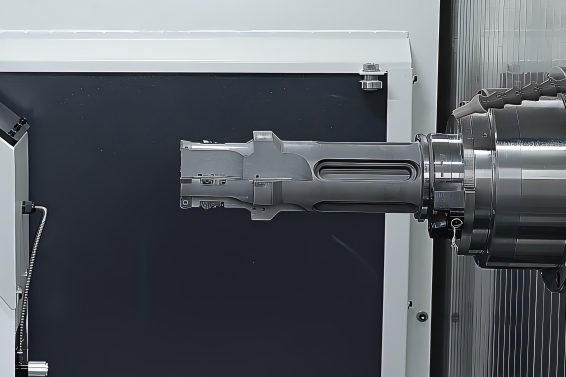
Ardatz osoak diametro handiko bola-torlojuen eta arrabol-gida linealen konbinazio bat erabiltzen du, abiadura handiko mugimendua eta zurruntasun handiagoa lortuz.
Serbo motorraren zuzeneko trakzio egiturak transmisioaren atzerakada ezabatzen du, erantzun azkarragoa eta kokapen zehatzagoa lortuz.
Azelerazio eta dezelerazio errendimendu bikainak nabarmen murrizten du ebaketa gabeko denbora, eta horrek ekoizpen abiadura eta prozesatzeko eraginkortasun handiagoa dakar.
Zehaztapen teknikoak
| Ardatz linealaren parametroak | ||
| 1 | X/Y/Z ardatzaren ibilbide-tartea (mm) | 1600/1100/850 |
| Errotazio ardatzaren parametroak | ||
| 1 | A ardatzeko bidaia | -140°~+20° |
| 2 | C ardatzaren bidaia | 360° |
| Jarioa | ||
| 1 | Ibilbide azkarra: m/min | 60 |
| 2 | Ebaketa-aurrerapen-tasa: m/min | 20 |
| 3 | Zeharkadura Azkarra Azelerazioa: g | 1G |
| Makinaren parametroak | ||
| 1 | Altuera osoa (mm) | 4560 |
| 2 | Oinatza (mm) | 3.757 × 3.371 |
| 3 | Makinaren pisu garbia: t | 22 |
| Lan-mahaiaren parametroak | ||
| 1 | Lan eginTamaina posiblea: mm | φ800 |
| 2 | Laneko piezaren altuera-tartea: mm | 550 |
| 3 | Gehienezko kulunka-diametroa: mm | 1600 |
| 4 | Mahaiaren gehienezko karga-ahalmena: kg | 1000 |
| Tresna Aldizkariaren Parametroak | ||
| 1 | Tresna Aldizkariaren Edukiera: tresnak | 60 |
| 2 | TT Tresna Aldaketa Denbora: s | 5 |
| 3 | Tresnaren gehienezko luzera: mm | 550 |
| 4 | Tresnaren gehienezko pisua: kg | 25 |
| Oinarrizko konfigurazioa | ||
| 1 | 5 ardatzeko, 4 aldibereko konturaketa · Tresnaren erdiguneko puntuaren kontrola | √ |
| 2 | Ardatzaren bidezko hozgarria | (50 kg/cm²) |
| 3 | A/C ardatzeko balazta hidraulikoa | √ |
| 4 | Ardatza | 10.000 bira/min, HSK-A100 konikoa |
| 5 | A/C ardatzeko unitate sistema | Zehaztasun handiko errodadura-harra |
| 6 | A/C ardatzeko balazta sistema | Balazta hidraulikoen sistema |
| 7 | Ardatzaren hozte sistema | √ |
| 8 | Txirbil-garraiatzaile sistema | √ |
| 9 | Unitate Hidraulikoa | √ |
| 10 | Tresnen Kudeaketa Funtzioa | √ |
| 11 | Eskuzko pultsu-sorgailua | √ |
| Sistema | ||
| 1 | SINUMERIK 828D | √ |
Prozesatzeko adibidea
I. Zurruntasun handiko egitura
Makinak grabitate-zentro baxua eta gorputz integralaren diseinua hartzen ditu, egitura-egonkortasuna bermatuz. Gida lineal handiekin eta irristagailu anitzeko euskarriekin konbinatuta, ebaketa-zurruntasuna eta egonkortasun dinamikoa nabarmen hobetzen ditu.
X/Y/Z ardatzek berunezko bola-torlojuak erabiltzen dituzte, abiadura handiko kokapena eta zehaztasun iraunkorra lortuz.
II. Abiadura Handiko eta Eraginkortasun Handiko Mugimenduaren Errendimendua
XYZ ardatzaren aurrerapen azkarraren abiadura 60 m/min-ra iristen da, eta erreminta aldaketak 5 segundo baino ez dira behar.
Serbo-gidatutako erreminta-biltegi sistemak hurrengo erreminta aldez aurretik hautatu dezake mekanizazioan zehar, itxaron gabe zuzeneko lotura ahalbidetuz eta ebaketa-gabeko denbora laburtuz.
Ardatzaren erreminta aldaketetan, laugarren eta bosgarren ardatzak sinkronizatuki aurrez kokatzen dira, mekanizazioa erreminta aldatu ondoren berehala jarraitzea ahalbidetuz, kokapen azkarragoa eta mekanizazio ziklo laburragoak lortuz.
Abiadura handiko aurrerapenak eta erreminta-aldaketa adimendunak elkarrekin lan egiten dute makinaren zikloaren eraginkortasun orokorra nabarmen hobetzeko.
III. Bi euskarridun ardatz sistema
Makina-erreminta HSK-A100 kontaktu bikoitzeko ardatz-egitura batekin hornituta dago, 10.000 bira/min-ko abiadura maximoa eta 320 N·m-ko momentu maximoa duena.
Ardatzaren egitura integratuak deformazio termikoa eta bibrazioa eraginkortasunez kentzen ditu, zehaztasun egonkorra eta gainazaleko akabera bikaina bermatuz abiadura handietan.
Kontaktu bikoitzeko diseinuak zurruntasun bikaina eskaintzen du ebaketa astunetan, mekanizazio-denbora murriztuz eta ardatzaren eta erremintaren bizitza luzatuz.
Ardatzaren kanpoko eraztunean integratutako zirkulazio-termostato kontrol sistema batek etengabe xahutzen du beroa, desbideratze termikoa saihestuz eta zehaztasun handia mantenduz.
IV. Hozte Sistema Adimenduna
Presio handiko hozgarria zehaztasunez ihinztatzen da ardatzaren erdiko zulotik erremintaren ebaketa-ertzera, hozte eraginkorra eta txirbil-kentze azkarra lortuz.
Sistemak presio-sentsorearen doikuntza dauka, presioa automatikoki doitzen duena (programatzeko tartea 30-70 kg/cm²) erremintaren eta ibilbidearen aldaketen arabera, ebaketa-puntuko presio konstantea mantenduz.
Ardatzaren zirkulazio termostatikoaren sistemarekin konbinatuta, makina osoa zehatza eta egonkorra izaten jarraitzen du abiadura handiko funtzionamendu luzean ere, erreminten eta ardatzaren bizitza nabarmen luzatuz.
V. Bost ardatzeko ibilbide handikoaAldiberekoaEgitura
Mahai baxuko eta birako buru bikoitzeko diseinua erabiliz, mekanizazio-espazio zabala eskaintzen du: piezaren biraketa-diametro maximoa 1600 mm, mekanizazio-altuera 550 mm, -140° eta +20° arteko inklinazio-tartea eta mahaiaren gehienezko karga-ahalmena 1000 kg-koa.
A ardatzak motor bikoitzeko eta balazta bikoitzeko sistema bat erabiltzen du, balaztatze-momentu indartsua, kokapen zehatza eta ebaketa-lan astunaren kontra-momentua eraginkortasunez konpentsatzen dituena.
C ardatza zehaztasun handiko arrabol-engranaje-egitura batez hornituta dago, atzerakadarik gabe eta karga-ahalmen handia lortuz, bost ardatzeko mekanizazio sinkronoaren zehaztasuna guztiz bermatuz.
VI. Automatizazioa eta Fidagarritasuna
Lan-mahaiak 12 kanaleko biraketa-juntura bat integratzen du kanal pneumatiko-hidraulikoekin, eta horrek funtzio automatizatuak ahalbidetzen ditu, hala nola, finkapen automatikoa, atearen kontrol automatikoa, erremintaren haustura automatikoa detektatzea, ihinztadura bidezko hoztea automatikoa eta txirbilaren kentzea.
Ardatzak 8/12 kanaleko biraketa-juntura sistema bat dauka mekanizazioan zehar finkagailuan presio hidrauliko egonkorra bermatzeko.
Makina-erremintak hermetikotasun-probak eta pertsonalizazioa egiteko interfaze erreserbatuak ere baditu, etorkizuneko fabrikazio adimenduna eta langilerik gabeko eguneraketak erraztuz.
Konfigurazio automatizatu sorta honek makina-erremintak etengabe funtzionatzea ahalbidetzen du 24/7, ekoizpen egonkorra eta eraginkorra bermatuz.
VII. Abiadura Handiko Transmisio Sistema
Ardatz osoak diametro handiko bola-torlojuen eta arrabol-gida linealen konbinazio bat erabiltzen du, abiadura handiko mugimendua eta zurruntasun handiagoa lortuz.
Serbo motorraren zuzeneko trakzio egiturak transmisioaren atzerakada ezabatzen du, erantzun azkarragoa eta kokapen zehatzagoa lortuz.
Azelerazio eta dezelerazio errendimendu bikainak nabarmen murrizten du ebaketa gabeko denbora, eta horrek ekoizpen abiadura eta prozesatzeko eraginkortasun handiagoa dakar.
| Ardatz linealaren parametroak | ||
| 1 | X/Y/Z ardatzaren ibilbide-tartea (mm) | 1600/1100/850 |
| Errotazio ardatzaren parametroak | ||
| 1 | A ardatzeko bidaia | -140°~+20° |
| 2 | C ardatzaren bidaia | 360° |
| Jarioa | ||
| 1 | Ibilbide azkarra: m/min | 60 |
| 2 | Ebaketa-aurrerapen-tasa: m/min | 20 |
| 3 | Zeharkadura Azkarra Azelerazioa: g | 1G |
| Makinaren parametroak | ||
| 1 | Altuera osoa (mm) | 4560 |
| 2 | Oinatza (mm) | 3.757 × 3.371 |
| 3 | Makinaren pisu garbia: t | 22 |
| Lan-mahaiaren parametroak | ||
| 1 | Lan-mahaiaren tamaina: mm | φ800 |
| 2 | Laneko piezaren altuera-tartea: mm | 550 |
| 3 | Gehienezko kulunka-diametroa: mm | 1600 |
| 4 | Mahaiaren gehienezko karga-ahalmena: kg | 1000 |
| Tresna Aldizkariaren Parametroak | ||
| 1 | Tresna Aldizkariaren Edukiera: tresnak | 60 |
| 2 | TT Tresna Aldaketa Denbora: s | 5 |
| 3 | Tresnaren gehienezko luzera: mm | 550 |
| 4 | Tresnaren gehienezko pisua: kg | 25 |
| Oinarrizko konfigurazioa | ||
| 1 | 5 ardatzeko, 4 aldibereko konturaketa · Tresnaren erdiguneko puntuaren kontrola | √ |
| 2 | Ardatzaren bidezko hozgarria | (50 kg/cm²) |
| 3 | A/C ardatzeko balazta hidraulikoa | √ |
| 4 | Ardatza | 10.000 bira/min, HSK-A100 konikoa |
| 5 | A/C ardatzeko unitate sistema | Zehaztasun handiko errodadura-harra |
| 6 | A/C ardatzeko balazta sistema | Balazta hidraulikoen sistema |
| 7 | Ardatzaren hozte sistema | √ |
| 8 | Txirbil-garraiatzaile sistema | √ |
| 9 | Unitate Hidraulikoa | √ |
| 10 | Tresnen Kudeaketa Funtzioa | √ |
| 11 | Eskuzko pultsu-sorgailua | √ |
| Sistema | ||
| 1 | SINUMERIK 828D | √ |
Produktuen kategoriak
-

VC Serieko Zurruntasun Handiko CNC Mekanizazio Zentroa...
-

HP Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

HT Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

VS Serieko Lau Pistako Lan Astuneko CNC Mekanizazio C...
-

V Serieko CNC Mekanizazio Zentroa Zurruntasun Handiko
-

X Serieko Zutabe Bikoitzeko CNC Mekanizazio Zentroa
-

TKG1600 5 ardatzeko CNC mekanizazio zentro horizontala
-

CNC Tornuketa Bertikaleko eta Fresatzeko Konpositezko Zentroa...
-

Abiadura Handiko CNC Mekanizazio Zentroa GM Seriea
-

Abiadura Handiko CNC Fresatzeko GT Seriea
-

SK32 bi ardatzeko CNC tornua
-

CNC Mekanizazio Zentro Bertikala RFTV510 Gurpiletarako...