


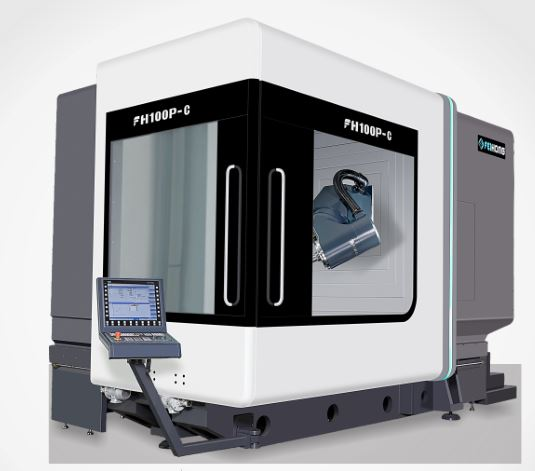
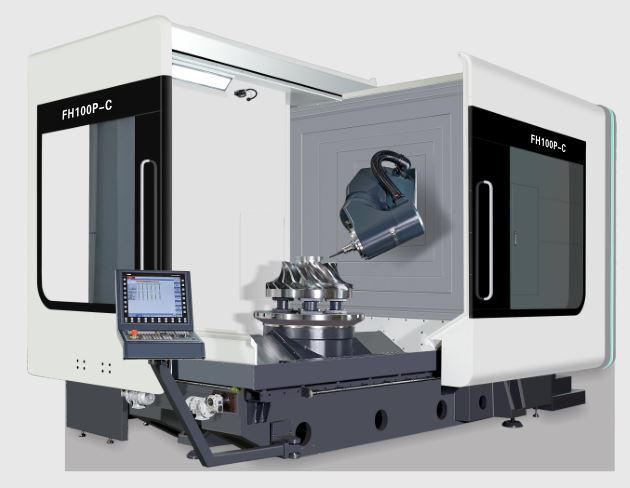
5 ardatzeko aldibereko fresaketa-tornua 100P-C
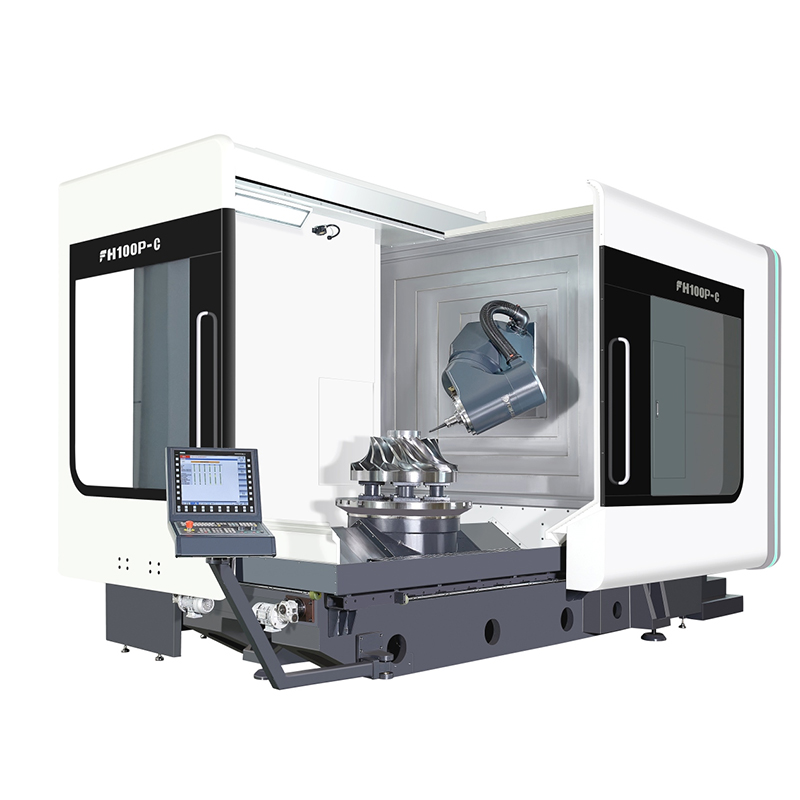
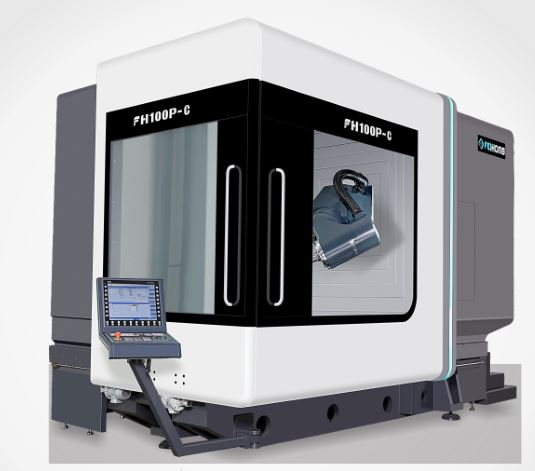
Horniduraren esparrua
Osagarri estandarren funtzioen taula (ikusi kontrol elektrikoaren zatiaren kontrolatzailearen funtzioa)
1. Siemens 840DSL kontrolatzailea
2. Marka propioa bost ardatzeko funtzio anitzeko kulunka-burua
3. DGZX-24012/34B2-KFHWVJS ardatz elektrikoa
4. HSK-A100 40 erremintako aldizkaria erreminta aldatzeko sistema automatikoa
5.X/Y/Z hozte-bolaren torloju hutsaren unitatea
6. 7 arrabol lineal (3 X ardatzerako, 2 Y/Z ardatzerako)—BOSCH REXROTH
7. X/Y/Z hiru ardatzeko begizta itxiko erregela optikoa
8. Kutxa elektrikoaren tenperatura kontrolatzeko gailua
9. Ardatzaren hozkailua
10. Txirbil espiralaren biraketa-gailua eta atzeko burdinazko txirbil-garraiatzailea burdinazko txirbil-autoa
11. Ardatzaren erdigunetik datorren ura, eraztun formako ur-ihinztadura
12. Putz egin airea ardatzaren erdian, eta putz egin airea eraztunean.
13. Bost ardatzeko ilargi erdiak ura botatzen du, eta ilargi erdiak airea.
14. Segurtasun-blokeo mota 1 aurreko eta alboko lan-ateetarako
15. Ardatzaren zirkulazio-hozte-gailua.
16. Iragazgaitza den lanpara fluoreszentea
17. Estazio hidraulikoaren gailua
18. Renishaw OMP60 Infragorri Zunda Unitatea
19. Renishaw Laser Tresnaren ezarpena
20. Lubrifikazio-gailu zentralizatu automatikoa
21. Ur-pistola eta aire-interfazea garbitzeko eragiketa-aldea
22. Ebaketa-fluidoaren hozte-sistema
23. Metalezko xafla babesgarri guztiz itxia
24. Eragiketa-kutxa
25. Kutxa elektrikoak aire girotua du
26. Siemensen bolante elektronikoa
27. Oinezko ardatz-erremintaren askapen-etengailua
28. Zimendu-mailako plataformak eta zimendu-torlojuak
29. Doikuntza tresnak eta tresna-kutxak
30. Eskuliburu Teknikoa
Parametroa
| Elementua | Unibertsitatea | FH100P-C |
| X ardatzeko bidaia | mm | 1000 |
| Y ardatzaren bidaia | mm | 1150 |
| Z ardatzaren bidaia | mm | 1000 |
| Ardatzaren sudurretik lan-mahaiaren gainazalera arteko distantzia | mm | 160-1160 |
| Fresatzeko buru horizontala | mm | 30-1030 |
| Elikatze/mugimendu azkarraren abiadura | m/min | 40 |
| Elikatze-indarra | KN | 10 |
| Mahai birakaria (C ardatza) | ||
| Lan-mahaiaren tamaina | mm | Ø1050 |
| Mahaiaren gehienezko karga (errota) | kg | 4000 |
| Mahaiaren gehienezko karga (biraketa) | kg | 3000 |
| Rotray mahaia | bira minutuko | 45 |
| Fresatzeko/torneatzeko mahaia (fresaketa eta torneaketa konposatuak) | bira minutuko | 500 |
| Gutxieneko zatiketa angelua | ° | 0,001 |
| Momentu nominala | Nm | 1330 |
| Gehienezko momentua | Nm | 2630 |
| CNC fresatzeko buru birakaria (B ardatza) | ||
| Kulunkatze-eremua (0 = Bertikala / 180 = Maila) | ° | -15~180 |
| Mugimendu eta elikatze abiadura azkarra | bira minutuko | 103 |
| Gutxieneko zatiketa angelua | ° | 0,001 |
| Momentu nominala | Nm | 1050 |
| Gehienezko momentua | Nm | 2130 |
| Ardatza (torneatzea eta fresatzea) | ||
| Ardatzaren abiadura | bira minutuko | 10000 |
| Ardatzaren potentzia | Kw | 42/58 |
| Ardatzaren momentua | Nm | 215/350 |
| Ardatzaren harizpia |
| HSKA100 |
| Ardatzaren erdigunetik distantzia habe-gidariaren gainazala | mm | 1091.5 |
| Modeloa | Unitatea | FH100P-C |
| Tresna aldizkaria | ||
| Tresna interfazea |
| HSKA100 |
| Tresna-aldagaiaren edukiera | PCak | 40 |
| Tresnaren diametro/luzera/pisu maximoa |
| Ø135/300/12 |
| Tresna-aldaketa (Tresnatik hasita) | S | 2 |
| Neurtzeko gailua | ||
| Infragorrien zunda | Rensishaw OMP60 | |
| Tresnak detektatzeko tresna lan-prozesatzeko eremuan | Rensishaw NC4F230 | |
| Prozesatzeko ahalmena | ||
| Zulatzeko diametro maximoa (altzairu ertaina) |
| Ø50 |
| Gehienezko hariztatze diametroa (altzairu ertaina) |
| M40 |
| Fresatzeko diametro maximoa (altzairu ertaina) |
| 250 |
| Zehaztasuna (ISO230-2 eta VDI3441) | ||
| X/Y/Z kokapenaren zehaztasuna | mm | 0,006 |
| X/Y/Z errepikapen kokapenaren zehaztasuna | mm | 0,004 |
| B/C kokapenaren zehaztasuna |
| 8" |
| B/C Errepikapenaren kokapenaren zehaztasuna | 4" | |
| Kontrol sistema |
| Siemens840D |
| Makinaren altuera (makina orokorra) | mm | 3650 |
| Makina nagusiarentzat okupatutako eremua (L*W) | mm | 5170x3340 |
| Tresna-aldagaiak okupatutako eremua (L*W) | mm | 1915x1400 |
| Txirbil-garraiatzailearentzat okupatutako eremua (L*Z) | mm | 3120x1065 |
| Ur-tangaren okupatutako azalera (L*W) | mm | 1785x1355 |
| Makina osatzeko okupatutako azalera osoa (L*Z) | mm | 6000x3750 |
| Makinaren pisua | Kg | 21000 |
CNC makinakontrolatzaile
| Kontrol Sistema | Siemens 840DSL (motorra eta eragingailua) | ||
| Kontrol-ardatzen kopurua | 5 ardatzeko fresaketa aldiberekoa eta torneaketa aldiberekoa (NC ardatza + buru-makina, BC ardatza) | ||
| 5 ardatzen aldibereko kontrola Fresaketa eta torneaketa aldiberekoak | kokapen-ardatza | X, Y, Z, B, C estandarrak | |
| interpolazioa | lerro zuzena | X, Y, Z, B, C ardatzak (X, Y, Z, B, C konpentsatu daitezke) | |
| arku | X, Y, Z, B, C ardatzak (X, Y, Z, B, C konpentsatu daitezke) | ||
| Gutxieneko instrukzio-unitatea | 0,001um | ||
| gutxieneko kontrol unitatea | 0,1 nm | ||
| Erakutsi | 19LCD | ||
| Motorra | Hirukoitzeko gainkarga gaitasuna kodetzaile absolutuarekin (kodetzailearen posizioa ez da inoiz galtzen) | ||
| Kanpoko komunikazio funtzioa | Ethernet eta RS232C interfazea | ||
| Funtzionamendu modua | MDI, Automatikoa, Eskuzkoa, Bolantea, Jatorria (absolutua), REPOS | ||
| programazioz | Lineako ISO hizkuntza editorea | ||
| PLC programazioaren biltegiratze-ahalmen maximoa | 2048KB | ||
| Interpolazio funtzioa | Lerro zuzenak, erdiko puntuetatik igarotzen diren zirkuluak, espiralak, gainazal finak, abiadura handiko ezarpenak, etab. | ||
| Tresna-desplazamendu kopurua | 512 talde | ||
| Bolantearen handitzea | 0,1/0,01/0,001 mm | ||
| Gutxieneko ezarpena eta unitate mugikorrak | 1um/X, Y, Z | ||
| datuak gordetzea | Memoriako datuak ez dira inoiz galduko itzaltzean | ||
| elikadura-tasa | %0-%150 | ||
| Aurrerapen azkarreko handitzea | %0-%100 | ||
| Sarrera eta irteera interfazea | Ethernet eta RS232C interfazea, CF txartela, USB biltegiratze babeskopia | ||
| bistaratzeko hizkuntza | Txinera eta ingelesa | ||
Konfigurazio estandarraren kantitatea
| No | Osagarriaren izena | unitatea | Kantitatea |
| 1 | oin-kontrol etengailua | multzo | 1 |
| 2 | Mekanismo hidraulikoa finkatzeko | multzo | 1 |
| 3 | Lubrifikazio zentralizatuko gailua | multzo | 1 |
| 4 | hozte-sistema | multzo | 1 |
| 5 | lan-lanpara | multzo | 1 |
| 6 | Hiru koloreko argia | multzo | 1 |
| 7 | zubi horizontala | Pzak | 1 |
| 8 | Makina-erremintaren finkagailuak | multzo | 1 |
| 9 | Tresna-pakete estandarra | multzo | 1 |
| 10 | segurtasun ateko sarrail | multzo | 1 |
| 11 | oinarri-kit | multzo | 1 |
| 12 | Instalatu doikuntza tresna | multzo | 1 |
| 13 | Hariztatze zurruna eta ardatzaren puntu anitzeko kokapena | multzo | 1 |
| 14 | Torloju garraiatzailea eta txirbil kentzeko makina automatikoa | multzo | 1 |
| 15 | Sistema hidrauliko estandarra | multzo | 1 |
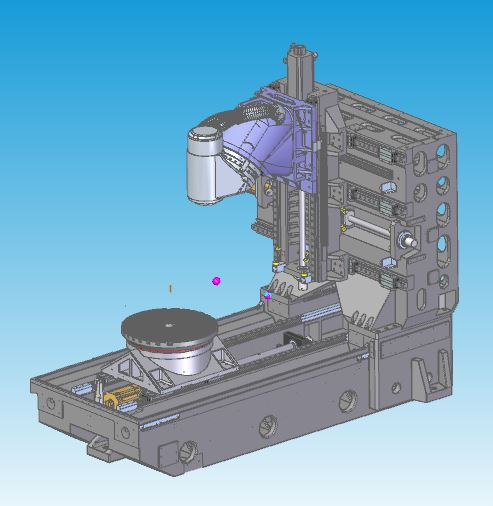
Diseinu Ezaugarriak | Hari Mekanikozko Galdaketaren Analisi Diseinu Onena
Meehanna kalitate handiko burdinurtuzko kaxa osoko galdaketa termosimetrikoaren egitura
Tenplatzea eta zahartze naturalaren tratamendua barneko estresa ezabatzeko
Maiztasun naturaleko bibrazio estrukturalak materialaren prozesamenduko estresa ezabatzen du
Zurruntasun handiko zutabe-diseinua, horma osoarekin, zurruntasuna eta zehaztasun estatikoa eta dinamikoa eraginkortasunez hobetuz.
Hiru ardatzeko hozte-torloju hutsaren unitate
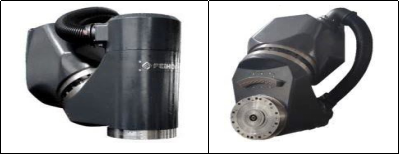
CNC fresatzeko buru birakaria (B ardatza)
Diseinu Ezaugarriak
DD motor integratua, zero transmisio-katea, atzerakadarik gabeko diseinua
Azelerazio handiko ezaugarriak
Ardatzaren erremintaren sudur-puntuaren eta egitura-euskarri-puntuaren arteko tarte laburrenak ebaketaren zurruntasun maximoa lortzen du.
YRT errodamendu handiagoek zurruntasuna handitzen dute
HEIDENHAIN zehaztasun handiko biraketa-kodetzaile neurketa-sistemaz hornituta, zehaztasun onena bermatzeko kontrol itxi osoa
Ardatzaren eta B ardatzaren hozte-sistemaren diseinua bero-transferentzia murrizteko
Mahai birakaria (C ardatza)
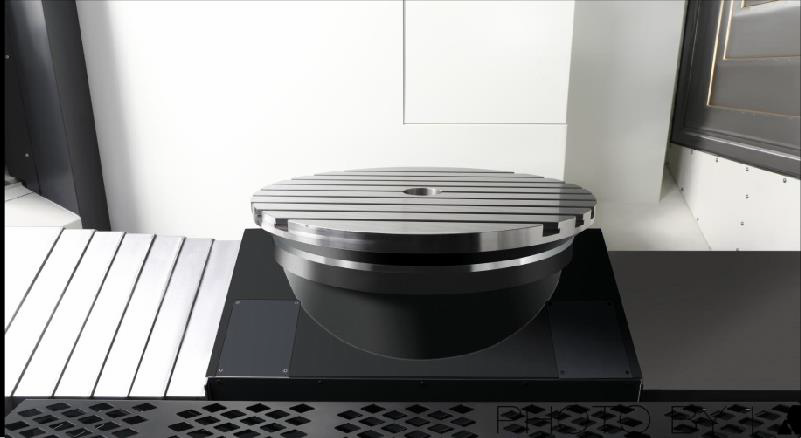
Diseinu Ezaugarriak
DD motor integratua, zero transmisio-katea, atzerakadarik gabeko diseinua
Azelerazio eta dezelerazio erantzun handiko ezaugarriak
YRT errodamendu handiagoek zurruntasuna handitzen dute
Momentu handiko gidatze-momentua, kokapena eta prozesamendua mahaiaren kokapen eta finkatze-gailuarekin
Fresatzeko eta fresatzeko-torneatzeko bi prozesatzeko beharrak asetzeko, piezaren manipulazioa murrizteko eta produktuaren zehaztasuna hobetzeko
HEIDENHAIN zehaztasun handiko biraketa-kodetzaile neurketa-sistemaz hornituta, zehaztasun onena bermatzeko kontrol itxi osoa
Bero-transferentzia murrizteko hozte-sistemaren diseinua
Altxa daitekeen tresna-doitzailea
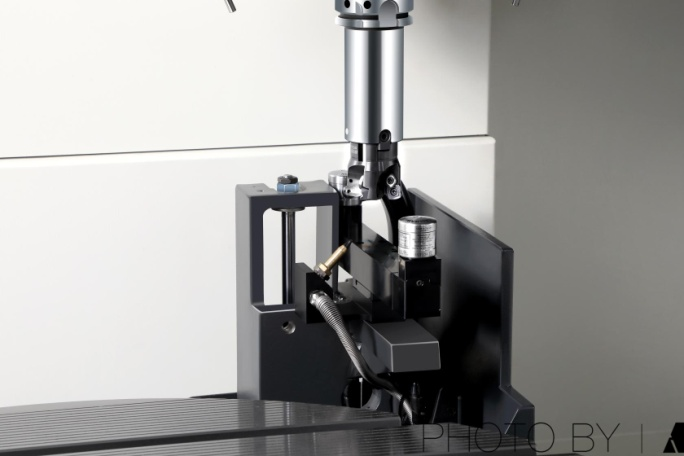
Diseinu Ezaugarriak
Ransishaw NC4F230 kontakturik gabeko laser erreminta-doigailuarekin hornituta, zehaztasun handiagoa lortzeko
Makina automatikoan erremintaren ezarpena, erremintaren konpentsazio automatikoa eguneratzea
Tresna ezartzeko gailua altxatu eta jaitsi daiteke prozesatzeko gainazaleko espazioa aurrezteko
Xafla metaliko guztiz zigilatutako diseinuak erreminta-doitzailea uretatik eta burdina-txirbiletatik babesten du prozesatzen ari den bitartean
Infragorrien zunda
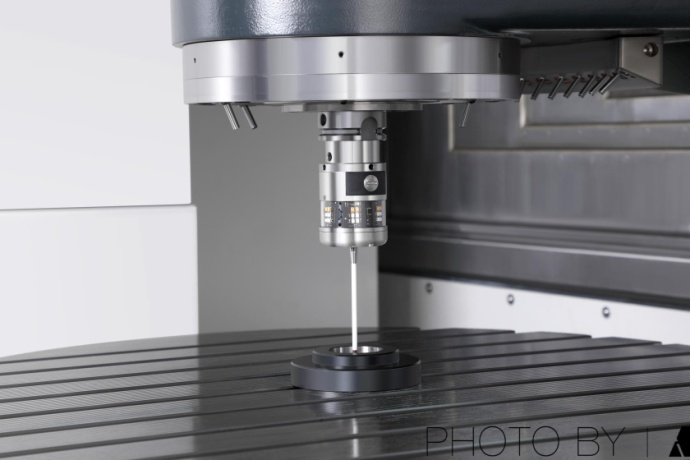
Diseinu Ezaugarriak
Ransishaw OMP60 ukipen-zunda optikoarekin hornituta
Makinako piezaren lerrokatzea eta tamainaren ikuskapena, eskuzko ikuskapen-erroreak murriztea, produktuaren zehaztasuna eta prozesatzeko eraginkortasuna hobetzea
% 90eko aurrezpena makinan bertan laguntza emateko denboran
Produktuen kategoriak
-

VC Serieko Zurruntasun Handiko CNC Mekanizazio Zentroa...
-

HP Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

HT Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

VS Serieko Lau Pistako Lan Astuneko CNC Mekanizazio C...
-

V Serieko CNC Mekanizazio Zentroa Zurruntasun Handiko
-

X Serieko Zutabe Bikoitzeko CNC Mekanizazio Zentroa
-

TKG1600 5 ardatzeko CNC mekanizazio zentro horizontala
-

CNC Tornuketa Bertikaleko eta Fresatzeko Konpositezko Zentroa...
-

Abiadura Handiko CNC Mekanizazio Zentroa GM Seriea
-

Abiadura Handiko CNC Fresatzeko GT Seriea
-

SK32 bi ardatzeko CNC tornua
-

CNC Mekanizazio Zentro Bertikala RFTV510 Gurpiletarako...