


CNC horizontala 5 ardatzeko NHM-50-P
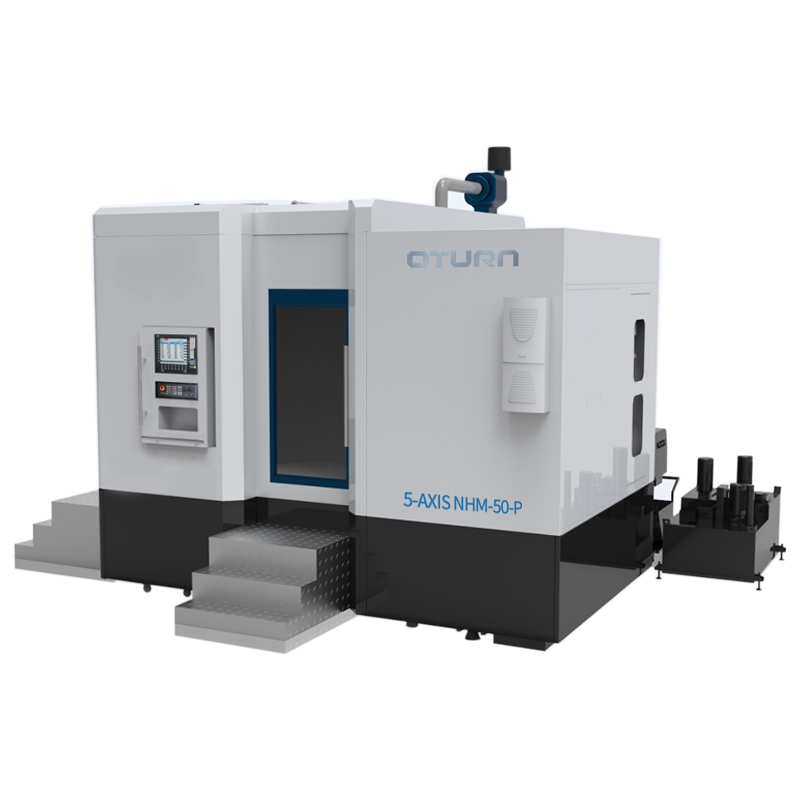
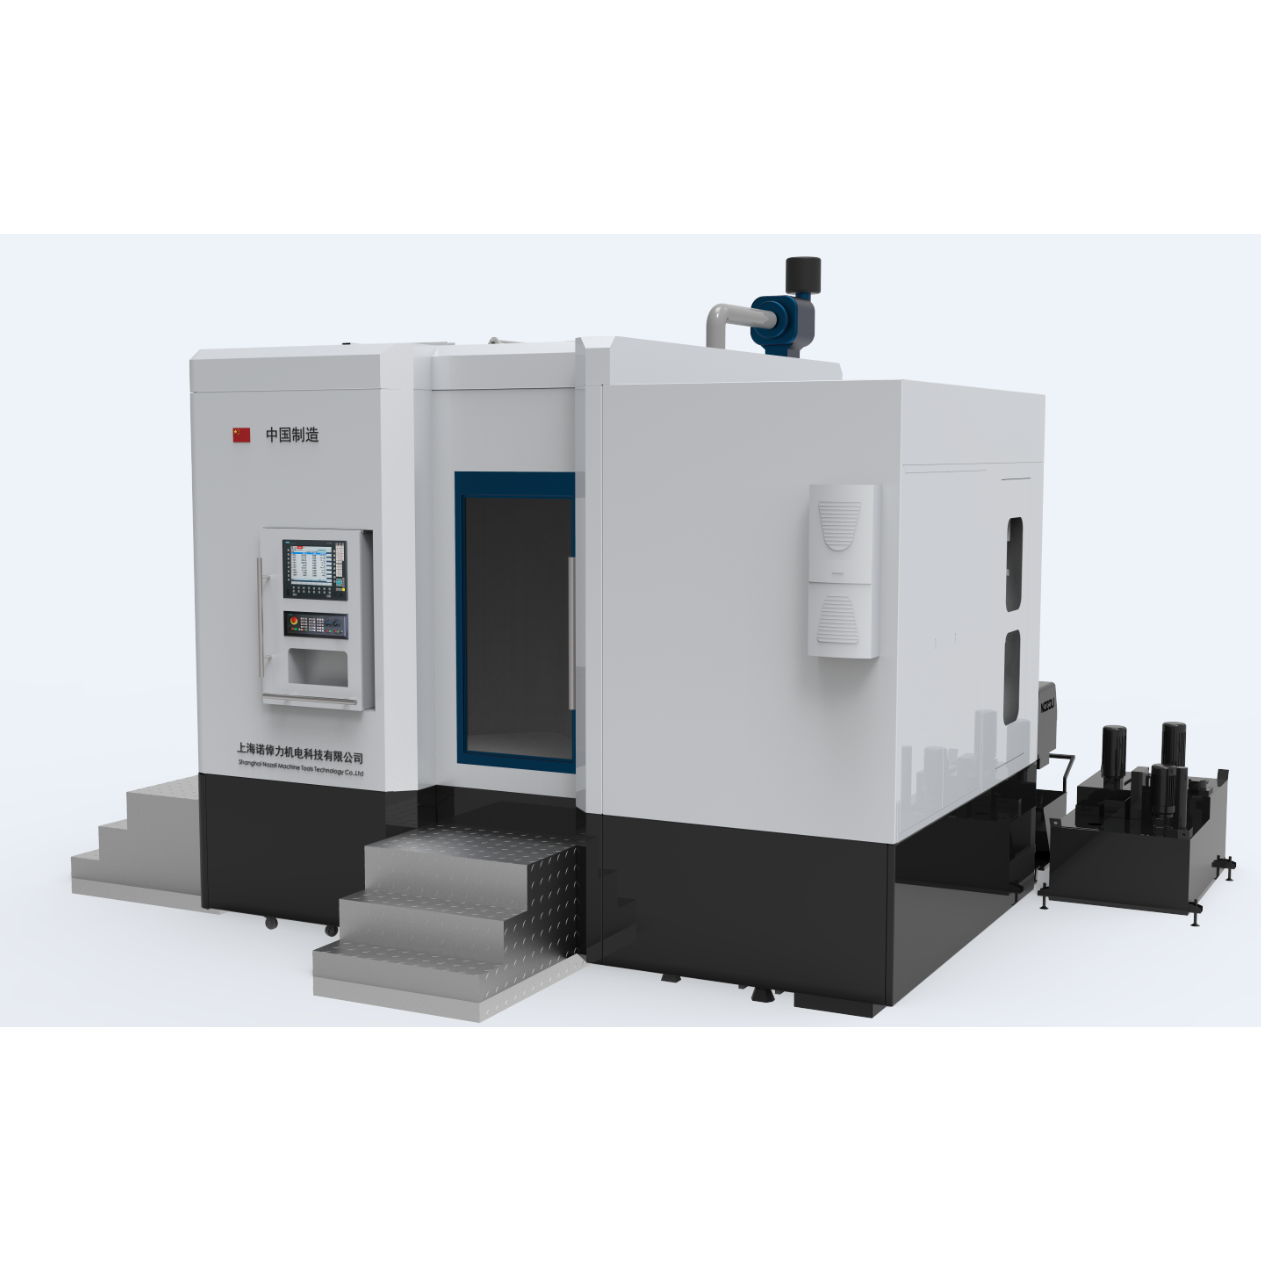
5 ardatzeko makinaren aurkezpena
NHM modeloa bost ardatzeko mekanizazio-zentro horizontal bat da, bertikaletik horizontalera bihurtzeko. Makina-erremintaren konfigurazio estandarra SIEMENS 840D sl CNC sistema da, eta Siemens servo-motor zuzeneko transmisioaren probabilitate handia erabiltzen da, eta horrek makina-erremintak kokapen-zehaztasun handiko, erantzun-abiadura azkarreko eta bost ardatzeko lotura-prozesamenduko ezaugarriak ditu. Aldi berean, makina-erreminta tresnak aldatzeko gailu automatiko batekin hornituta dago, eta horrek prozesamendu eraginkorra eta automatikoa guztiz islatzen du.
Makina-erreminta ezkerrera eta eskuinera mugitzen da irristatze-plakaren bidez (X ardatza), lan-mahaia aurrera eta atzera mugitzen da (Z ardatza), buru-euskarria gora eta behera mugitzen da (Y ardatza), mahaia biratzen da (C ardatza) eta fresatzeko burua biratzen da (B ardatza), eta horrek bost ardatzeko lotura gauzatzen du. kirolak. Makina osoa honako hauek osatzen dute: ohea, zutabea, irristatze-plaka, biraketa-mahaia, fresatzeko burua, sistema pneumatikoa, lubrifikazio-sistema automatikoa, txirbil-kentzeko hozte-sistema, sistema elektrikoa eta babes-sistema guztiz itxia.
Makina-erremintak ardatz elektriko bat dauka estandar gisa, ur-irteera zentralaren funtzioarekin, ardatzaren askapen eta brotxatze automatikoa gauzatzeko aukera emanez. Makina-erremintaren hiru elikatze-ardatz linealek, X, Y eta Z-k, servo-motorrak erabiltzen dituzte bola-torlojua zuzenean mugitzeko akoplamenduaren bidez birarazteko. Transmisio-sistemak mugimendu-zehaztasun handia eta transmisio-zurruntasuna ditu.
Makina-erremintaren pieza nagusiak lehen mailako marketatik erosten dira, ur-hozkailuak, txirbil-garraiatzaileak eta txirbil-kamioiak estandar gisa erabiliz.
Buru bertikala eta horizontala elkarren perpendikularrak diren bi plano birakarietan biratu daitezke.
Bertikaletik horizontalerako bihurketa eta aurpegi anitzeko mekanizazioa gauzatzen ditu, eta piezaren finkatze bakarrean angelu desberdinetako aurpegi anitzeko, ertz anitzeko eta zirrikitu anitzeko fresaketa konpontzen du.
Errendimendu handiko ardatz elektrikoa, mekanizazio-denbora laburra, ebaketa-eraginkortasun handia, tresna luzea, mekanizazio-zehaztasun handia
Diseinu trinkoa, sentikortasun handiko finkatze-sistema pasiboa, egonkortasun handiko balazta eta zehaztasun handiko mekanizazioa
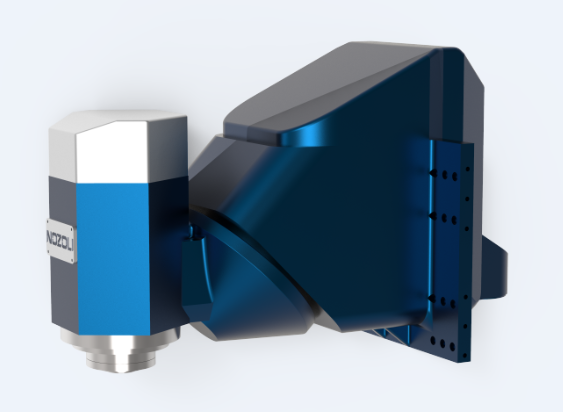
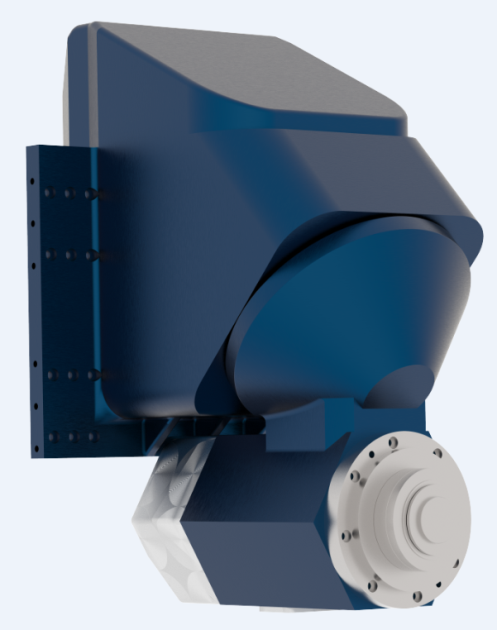
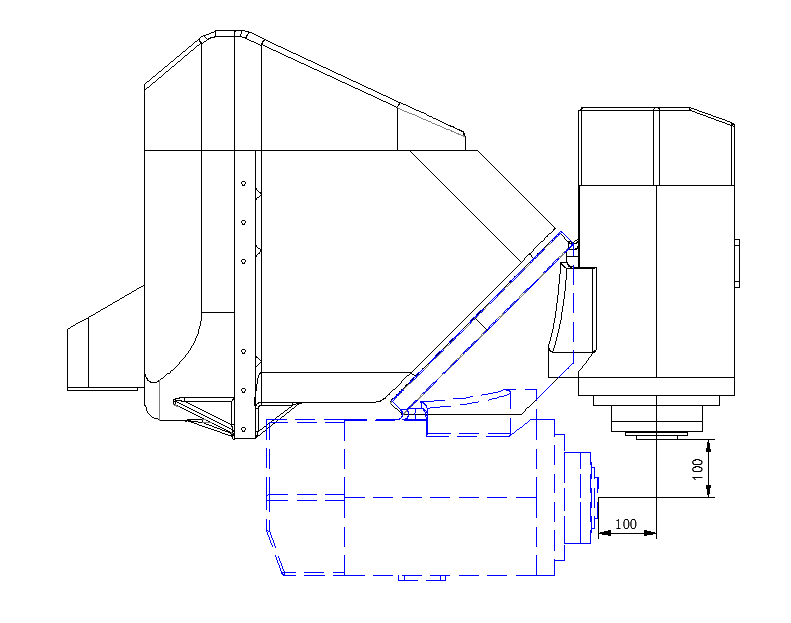
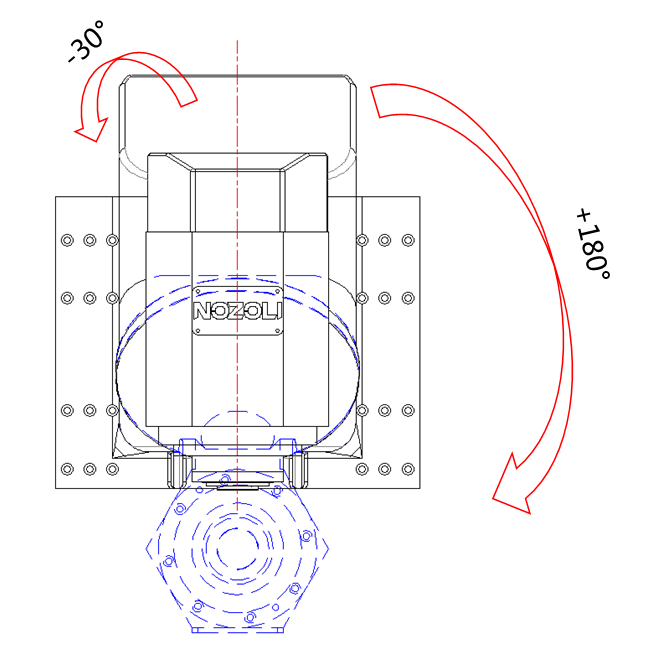
NHM modeloa bost ardatzeko mekanizazio-zentro bertikal-horizontal motako bihurketa bat da. Hiru ardatzeko mekanizazio-zentroak zehaztasun handiko, karga handiko, abiadura handiko, zurruntasun handiko eta zarata gutxiko arrabol-gida linealak erabiltzen ditu, leunki mugitzen direnak arrastaka mugitu gabe eta elikadura-errendimendu perfektua eskaintzen dutenak.
Zehaztasun handiko kokapen eta finkatze mekanismoa, errendimendu handiko kokapen eta finkatze mekanismoaren erabilerak erretiluaren finkatze zurruna eta kokapen zehatza bermatzen ditu, eta erretiluaren kokapen zehaztasun errepikatuak 0,003 mm-ra irits daiteke.
Oheak T formako ohe integrala hartzen du, eta talkarekiko erresistentzia % 15 hobetzen da. Diseinuaren diseinua T alderantzizko formako egitura da ohe bertikal eta horizontaletarako, eta egitura trinkoa da.
Mekanizazio-eremu handiagoa eta piezaren karga-ahalmen handiagoa ditu
Diseinu modularra, zabalgarritasun aberatsa, fabrikazio sistema malgu gisa erabil daiteke lerro automatikoekin
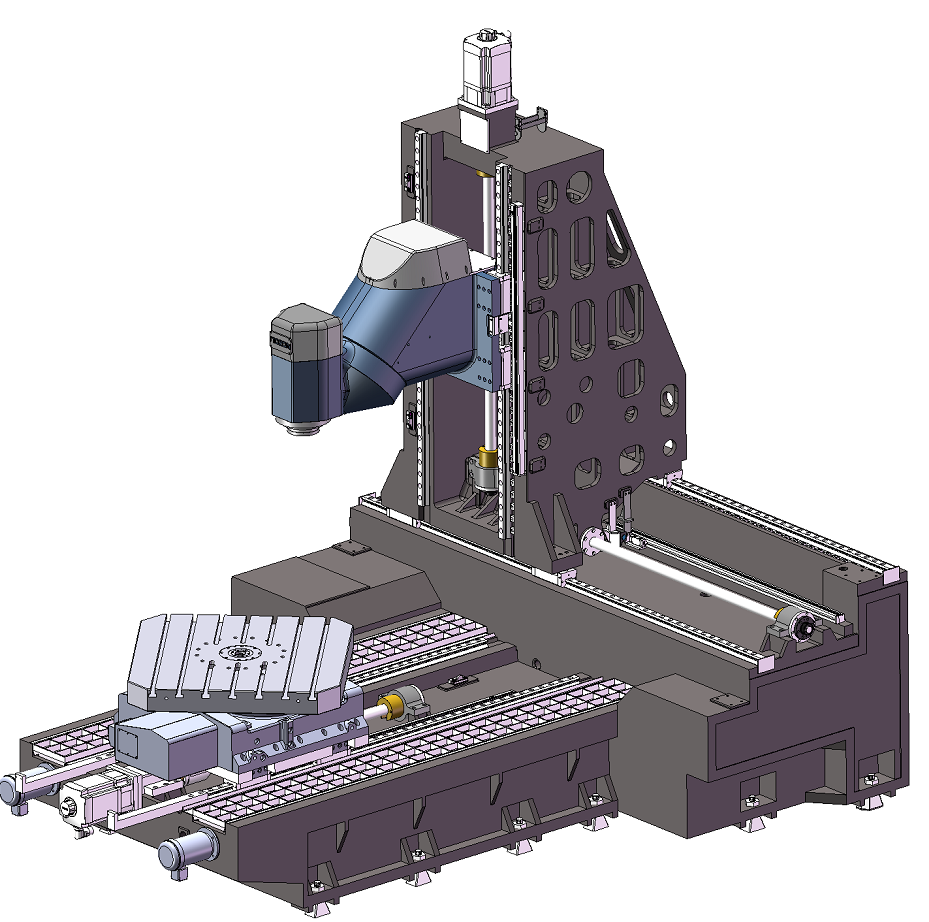
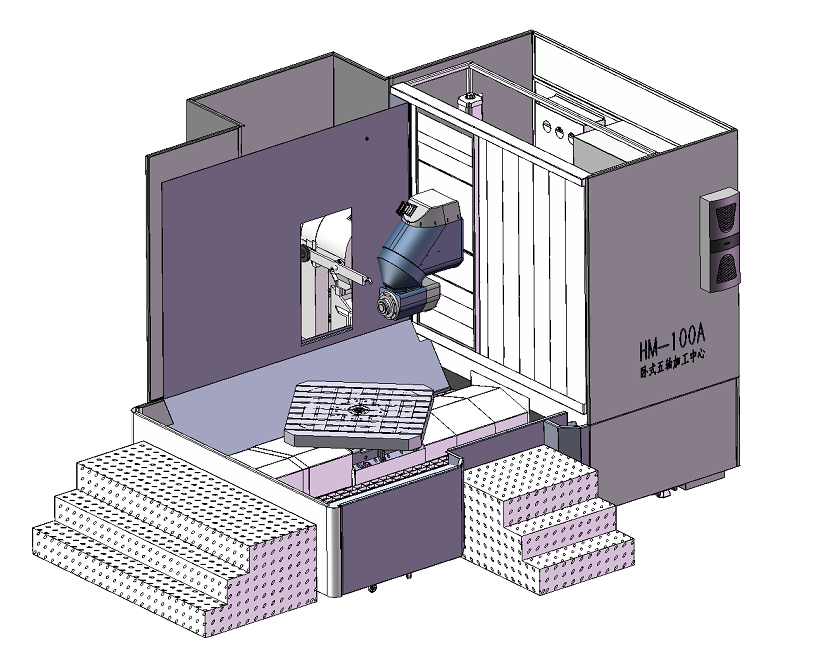
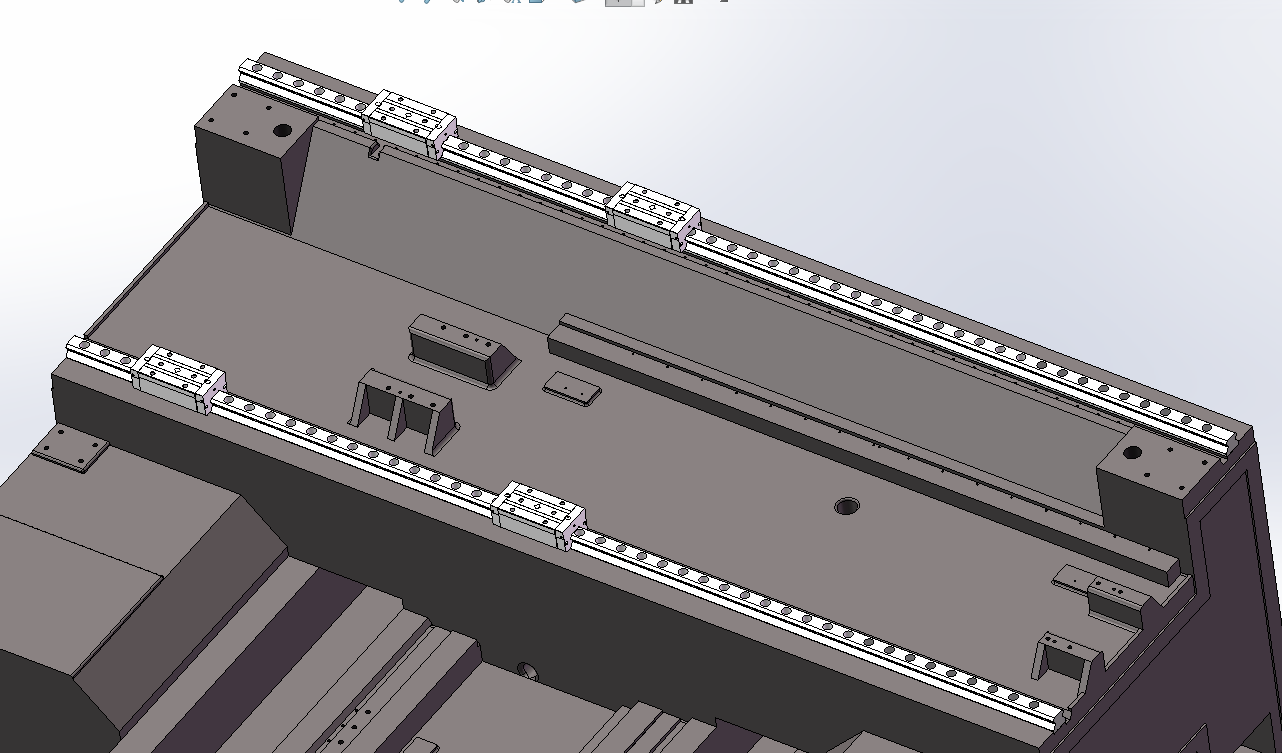
(1) X gida-errailaren forma: zutabea bi 55 mm-ko arrabol-gida-errail lineal sendoz hornituta dago. Zurruntasun eta erresistentzia handiko eskakizunak betetzen ditu, eta marruskadura-koefiziente txikiaren, mugimendu-abiaduraren eta zerbitzu-bizitza luzearen abantaila teknikoak betetzen ditu; lubrifikazio-metodoa: olio-lubrifikazioa; alanbre-lodierako marka: Taiwan Shangyin edo kalitate bereko marka;
(2) X ardatzeko eraginkortasuna: AC servo motorra abiadura handitu eta txikitzeko erabili ondoren, 50 mm-ko diametroko zehaztasun-torlojua birarazten du ezkerreko eta eskuineko elikadura lortzeko; Lubrifikazio-metodoa: olio-lubrifikazioa; Torlojuaren marka: Taiwan Shangyin edo kalitate bereko marka;
(3) Zehaztasun handiko begizta itxiko sareta-eskala bikoitzarekin hornituta; sareta-eskala marka: Espainiako FAGOR edo kalitate bereko marka;
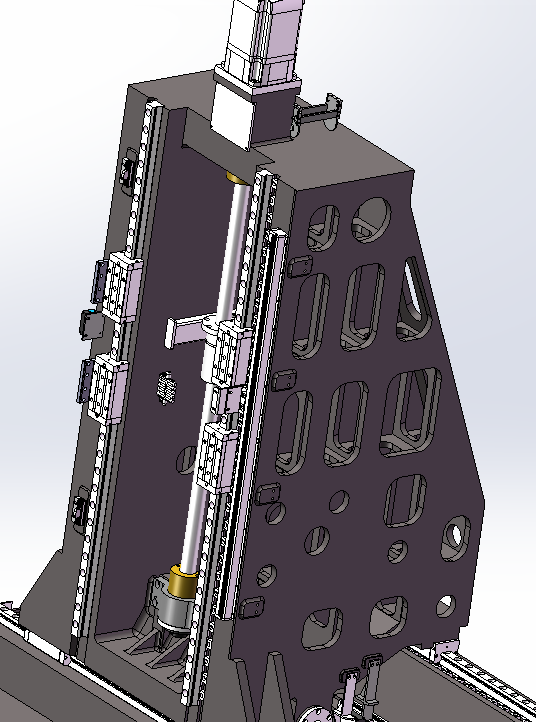
(1) Gida-errailaren forma: Y ardatzak bi 55eko gida-errail lineal astun erabiltzen ditu gida eta karga-euskarri gisa fresatzeko buru unibertsal bertikal eta horizontala gora eta behera mugitzeko. Abiadura handiko akabera eta abiadura txikiko ebaketa astunaren eskakizun teknikoak bete ditzake. Lubrifikazio-metodoa: olio-lubrifikazioa. Kable-lodierako marka: Taiwan Shangyin edo kalitate bereko marka;
(2) Y ardatzeko transmisioa: AC servo motorra abiadura handitu eta txikitzeko erabili ondoren, 50 mm-ko diametroko zehaztasun-torlojua birarazten du gora eta behera elikadura lortzeko. Lubrifikazio-metodoa: olio-lubrifikazioa. Torlojuaren marka: Taiwan Shangyin edo kalitate bereko marka;
(3) Zehaztasun handiko begizta itxiko sareta-eskala osoarekin hornituta; sareta-eskala marka: Espainiako FAGOR edo kalitate bereko marka;
(4) XY gida-errailaren babesa: blindaje orokorra erabiltzen da kanpoko objektuak gida-errailean sartu eta kutsatzea saihesteko. Babes-estalkiak itxura ederra eta egitura egokia ditu.
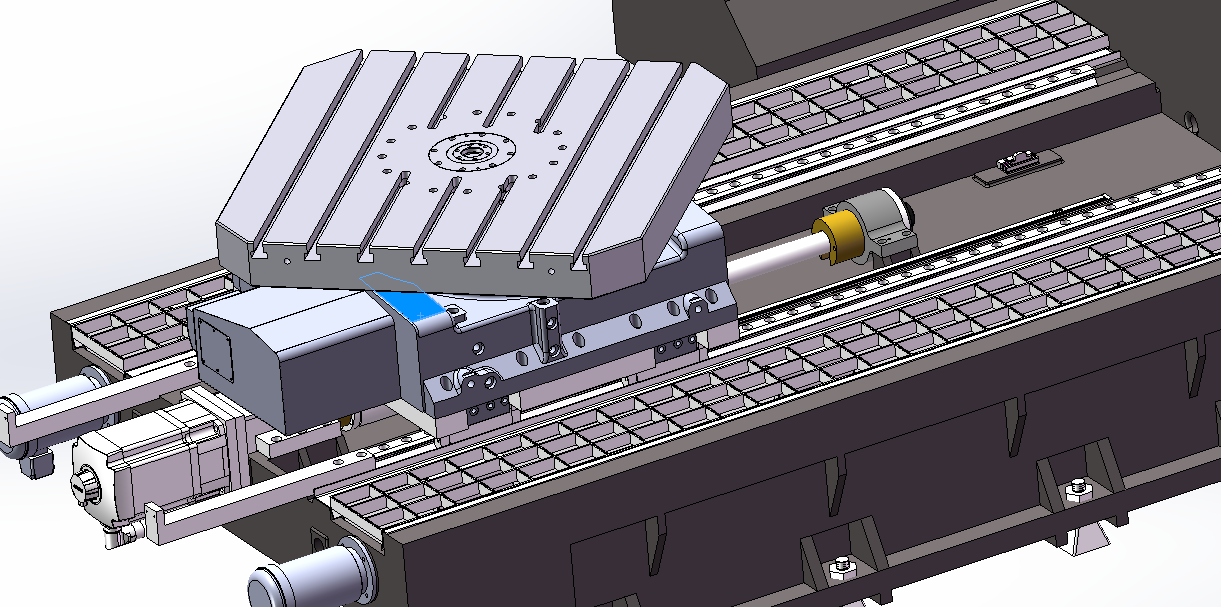
(1) Gida-errailaren forma: Z ardatzak bi 55eko gida-errail lineal astuneko arrabolak erabiltzen ditu mahaia mugitzeko gida eta karga-euskarri gisa; Lubrifikazio-metodoa: olio-lubrifikazioa; Kable-lodierako marka: Taiwan Shangyin edo kalitate bereko marka;
(2) Z ardatzaren transmisioa: AC servo motorra abiadura igo eta jaisteko erabili ondoren, 50 mm-ko diametroko zehaztasun-torlojua birarazten du Z ardatzaren aurrealdea eta atzealdea elikatzeko; Lubrifikazio-metodoa: olio-lubrifikazioa; Torlojuaren marka: Taiwan Shangyin edo antzeko markak;
(3) Zehaztasun handiko begizta itxiko sareta-eskala bikoitzarekin hornituta; sareta-eskala marka: Espainiako FAGOR edo kalitate bereko marka.
CNC kontrolatzailea: Siemens 840Dsl
Makinaren CNC sistema SIEMENS-en Sinumerik 840 sl bat da.
CNC sistemaren oinarrizko konfigurazioa betetzen den bitartean, honako baldintza bereziak bermatzen dira
Gutxieneko kontrol unitatea: ardatz lineala ≤0.001mm, ardatz birakari ≤0.001°
Simulazio grafikoaren funtzioa
Izkinako dezelerazio funtzioa
Interpolazio helikoidala
Fresatzeko funtzioa
Maisu-esklabo kontrol baimena
15 hazbeteko pantailarekin
MCP 398C operadore panelarekin
72/48 IO plaka barne
NX10.3 hedapen-ardatzaren modulua
DMC20 Hub modulua
datuen bilketa
Eman informazio garrantzitsua OPCUA edo 485 edo goi-mailako softwarearen bidez erabiltzaile-ekipoekin informatizazio-konexioa gauzatzeko, besteak beste:
Ekipamenduaren funtzionamendu datuak (abiadura, aurrerapen indarra, erremintaren izena, erreminta-euskarriaren luzera, ardatzaren indarraren balioa, programaren izena eta bertsioa, alarmaren erregistroa, eragiketa-paneleko erregistroa, koordenatu-sistemaren zero desplazamenduaren prozesu-parametroak, etab.)
Gailuaren izena, softwarearen bertsioa, programaren izena eta une honetan martxan dagoen programaren bertsioa
Ekipamenduaren funtzionamendu-egoera (hasiera-egoera ez dabilenean, martxan dagoenean, itzaltzean eta akatsen egoeran barne, baina ez horietara mugatuta), eta ekipamenduaren akatsen abisua, energia-kontsumoa detektatzea eta abar eman ditzake.
PLCaren funtzionamendu egoera
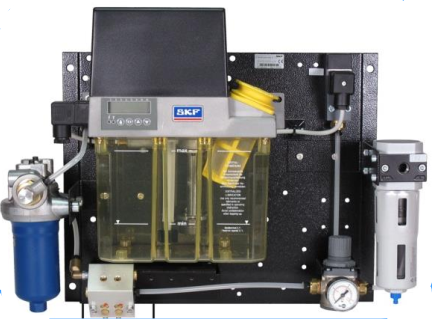
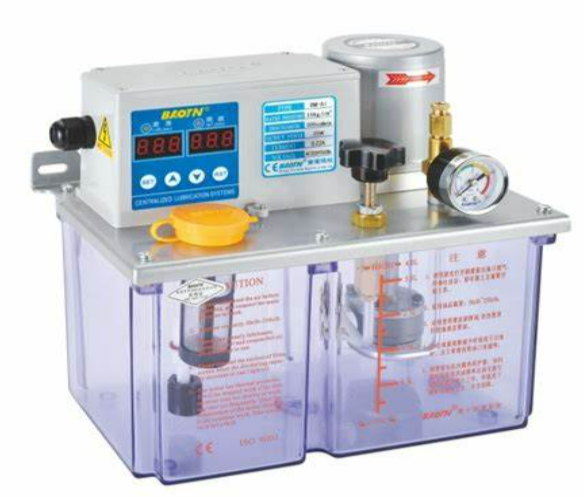
Lubrifikazio sistema; makina honek talde independenteko olio hornidura teknologia hartzen du
(1) X, Y, Z ardatzetako gida-errailerako, torloju nagusirako eta kremailerarako olio-hornikuntza eta lubrifikazio-sistema independente eta automatiko bat erabiltzen da. Torloju-errodamendua koipe bidez lubrifikatuta dago.
(2) Ardatz nagusiko olio eta gas lubrifikazioa/olio meheko lubrifikazio automatikoa denborazko eta kuantitatiboko modu automatikoa da, ekintza automatikoki kontrolatzen da kontrol numeriko sistemak, eta detektatu eta alarma eman dezake. Lubrifikazio ponpen markak aukerakoak dira: SKF olio-aire lubrifikazioa/Proton edo antzeko markak
Sistema hidraulikoa
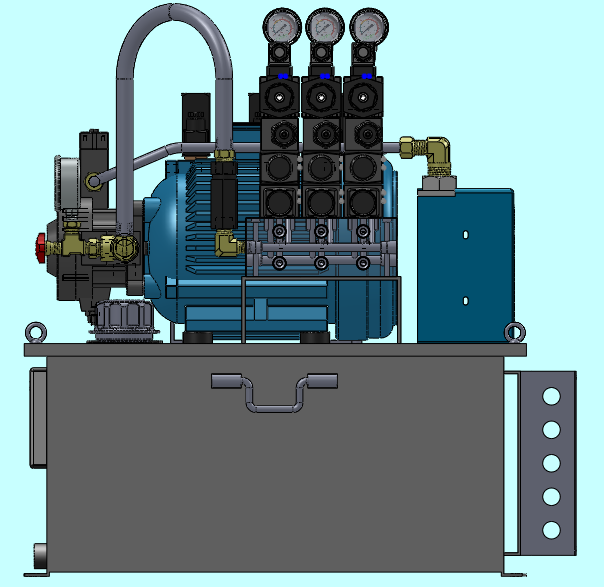
(1) Makina-erreminta honek sistema hidrauliko independente bat du.
(2) Makina-erremintak ponpa hidraulikoen estazio bereizi bat du, eta sistema hidraulikoak hainbat segurtasun-monitorizazio gailu ditu, hala nola olio-mailaren alarma, tenperatura-alarma, atzeranzko fluxuaren blokeoaren alarma eta gutxieneko lan-presioaren alarma, makina-erremintak hainbat baldintza segurutan funtzionatzen duela ziurtatzeko. , operadoreen segurtasun-babesa hobetu.
(3) Estazio hidraulikoaren marka: nazio mailan ezaguna
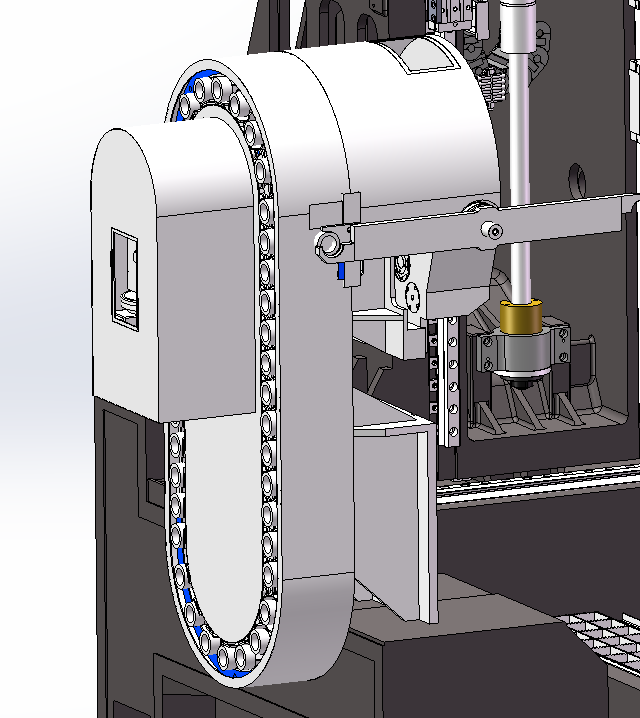
Tresna-aldagailua kate-aldagailua 40T HSK-A63
Tresna aldizkariaren marka: Taiwanek finantzatutako Desu/Okada enpresa edo antzeko markak
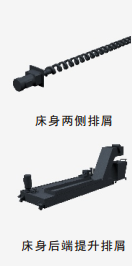
Bi aldeetako eta oinarriko drainatze-zirrikituak osorik galdatuta daude, eta isurien prebentzio-efektua ona da;
Prozesatzeko eremuaren bi aldeetan dauden espiral-txirbil-garraiatzaileek abiadura handiko prozesamenduak sortutako burdinazko txirbilak azkar garraiatzen dituzte altxatzeko txirbil-garraiatzailera, makina-erremintaren deformazio termikoa eta deformazioa murriztuz, eta makina-erremintaren zehaztasuna eta egonkortasuna bermatuz;
Informazio teknikoa
| MODELOA | NHM-50-P |
| X ardatzeko desplazamendua (mahaia aurrera eta atzera mugitzen da) | 700 |
| Y ardatzaren mugimendua (gurdia ezkerrera eta eskuinera mugitzen da) | 900 |
| Z ardatzaren mugimendua (aharia gora eta behera mugitzen da) | 780 |
| Ardatzaren muturretik lan-mahairainoko distantzia | 100-1350 |
| lan-mahaiaren tamaina | 500X500 |
| pisu-ahalmena | 1 |
| Ardatzaren gehienezko abiadura | 15000 |
| Motor nagusiaren potentzia (nominala) | 15 |
| Gehienezko momentua (baloratua) | 72 |
| Ardatzaren konikotasuna | HSK-A63 |
| momentu maximoa | 2040 |
| gehienezko estutze-momentua | 1320 |
| Kulunkatze angelua | ±180°--30° |
| kokapenaren zehaztasuna | ±5” |
| Errepikagarritasuna | ±3,5 hazbete |
| kokapenaren zehaztasuna | ±10” |
| Errepikagarritasuna | ±6” |
| X, Y, Z abiadura azkarra | 24/24/24 |
| X, Y, Z kokapenaren zehaztasuna | ≤0,008 |
| X, Y, Z errepikapen kokapenaren zehaztasuna | ≤0,005 |
Konfigurazio estandarra
| Siemens 840Dsl CNC sistema | Alemania |
| X, Y, Z elikatze servo motorrak | Siemens Alemania |
| XYZ servo unitatea | Siemens Alemania |
| AC servo ardatz motorra | Siemens Alemania |
| Bost ardatzeko bost loturako burua | Shanghai |
| Bola-torlojua | HIWIN edo baliokide marka |
| Errodadura linealaren gida | HIWIN edo baliokide marka |
| Ardatz bakoitzaren torloju-errodamendua | Japoniako NSK edo baliokidea den marka |
| Akoplamendua | Taiwan edo baliokide den marka |
| Espiral-ebakitzailea | Shanghai |
| Makina-erremintaren gida-errailaren babesa | Shanghai |
| Olio-ponpa eta lubrifikazio-sistema zentralizatua | Proton edo SKF edo baliokidea |
| Hurbiltasun-etengailua, tarteko errelea | Omron/Schneider edo baliokidea |
| eskuzko pultsu-sorgailua | Sistemaren hornitzaile izendatutako fabrikatzailea/edo baliokide den marka |
| Ardatza | INNA edo baliokidea |
| Makina-erreminta handiko galdaketa | Shanghai |
| Makina-erremintaren xafla metalikoaren kanpoko babesa | Shanghai |
| Makina-erremintaren aingura-torlojuak, adar multzo osoa | Shanghai |
| Sistema hidraulikoa | Txinan ospetsua. |
| Laneko argiak eta abisu-argiak | Txinan ospetsua. |
| Ardatzaren ahariaren oreka mekanismoa | Txinan ospetsua. |
| Ardatzaren hozte sistema eta ur hornidura sistema | Txinan ospetsua. |
| Mantentze-lanetarako tresna arruntak | Txinan ospetsua. |
| Mekanikako instrukzio eskuliburua |
|
| Argibide elektrikoen eskuliburua |
|
| Ziurtagiria |
|
| Enbalatzeko zerrenda |
|
| Eskema elektrikoa |
|
| Sistemaren funtzionamendu eskuliburua |
|
| Sistemaren Mantentze Eskuliburua |
|
| Sistemaren parametroen eskuliburua |
|
| Sistemaren fabrikako parametroen taula |
|
| Oinarrien marrazkia | Kontratua indarrean jarri ondoren ematen da |
| Kontrol-kutxaren tenperatura-erreguladorearen eskuliburua |
|
Eskerrik asko zure arretagatik!
Produktuen kategoriak
-

VC Serieko Zurruntasun Handiko CNC Mekanizazio Zentroa...
-

HP Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

HT Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

VS Serieko Lau Pistako Lan Astuneko CNC Mekanizazio C...
-

V Serieko CNC Mekanizazio Zentroa Zurruntasun Handiko
-

X Serieko Zutabe Bikoitzeko CNC Mekanizazio Zentroa
-

TKG1600 5 ardatzeko CNC mekanizazio zentro horizontala
-

CNC Tornuketa Bertikaleko eta Fresatzeko Konpositezko Zentroa...
-

Abiadura Handiko CNC Mekanizazio Zentroa GM Seriea
-

Abiadura Handiko CNC Fresatzeko GT Seriea
-

SK32 bi ardatzeko CNC tornua
-

CNC Mekanizazio Zentro Bertikala RFTV510 Gurpiletarako...