


Habe finkoko CNC zulatzeko eta fresatzeko makina
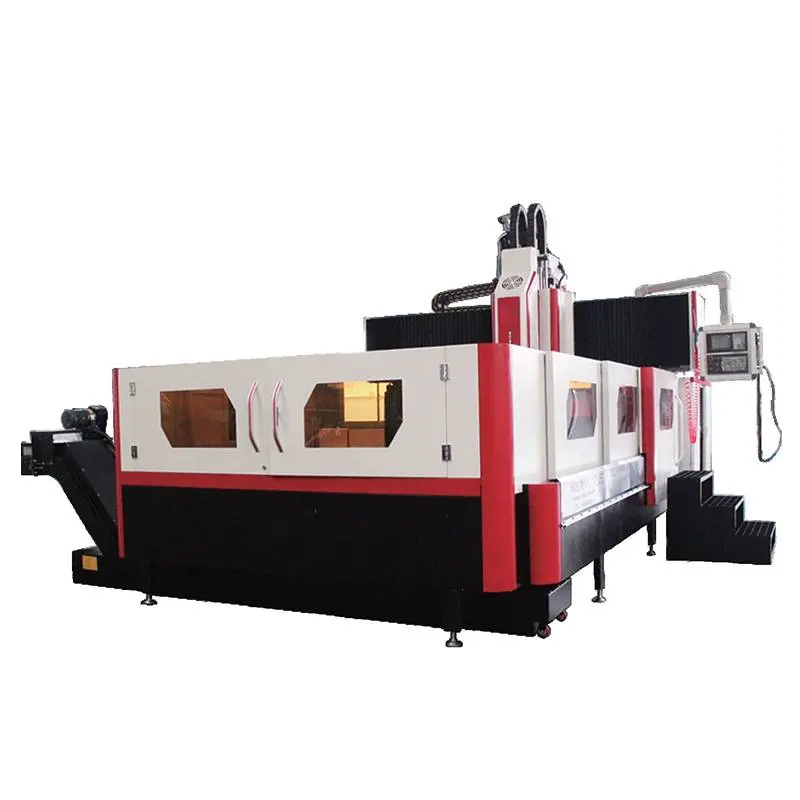
CNC zulatzeko eta fresatzeko makina
Makinaren funtzioa eta ezaugarrien deskribapena
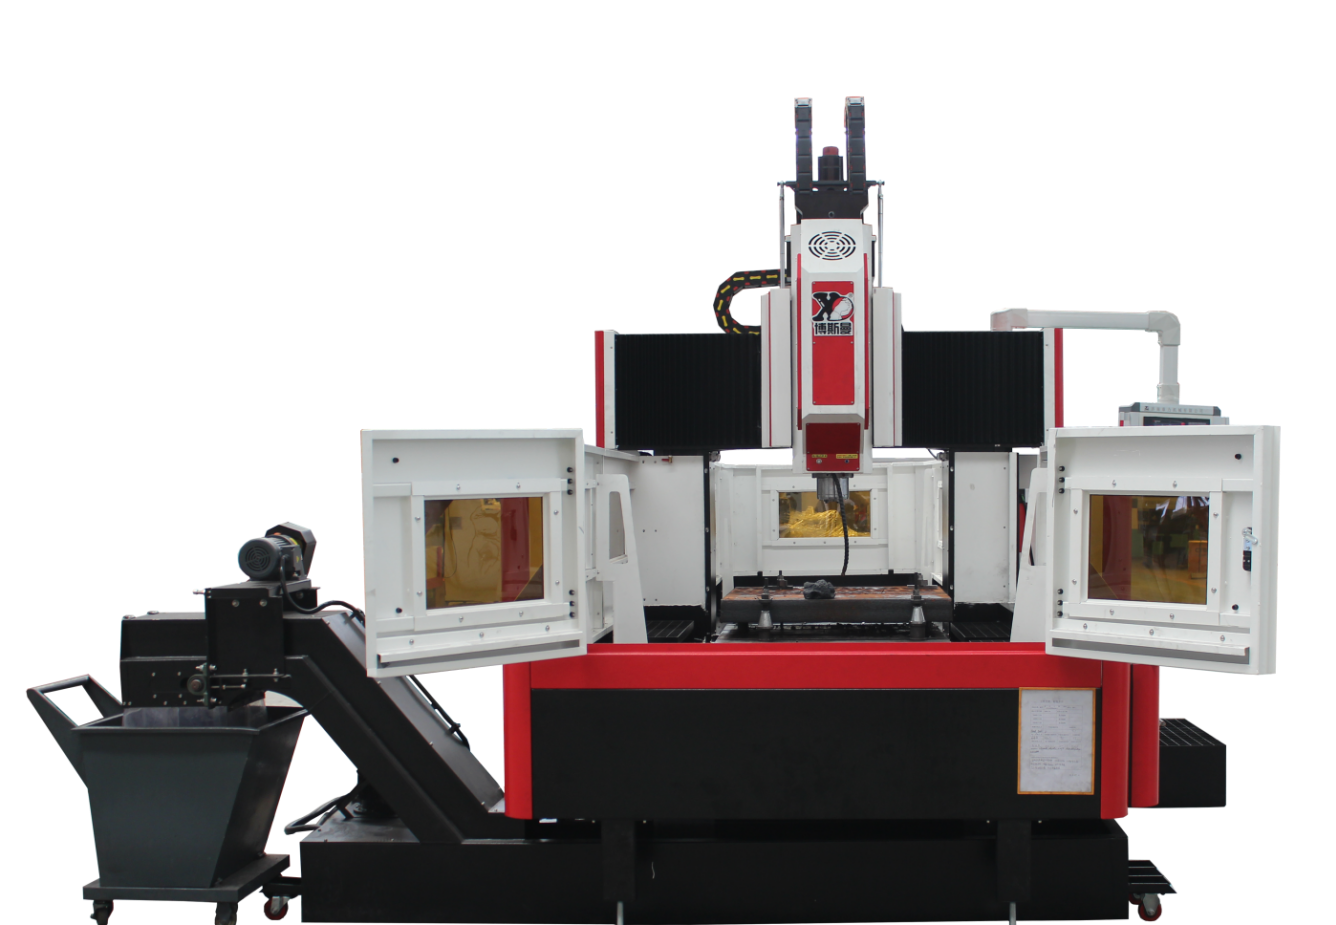
1) CNC gantry zulatzeko eta fresatzeko makina mekanizazio-ekipo bat da, makineria, elektrizitatea eta hidraulika bezalako teknologia aurreratuak integratzen dituena. Batez ere moldeak, bridak, balbulak, egitura-piezak eta abar prozesatzeko erabiltzen da. Makineria-fabrikazio industrian hainbat plaka, kaxa, marko, molde eta abar bezalako pieza konplexuen arbasturan eta akaberan oso erabilia da. Makina-erreminta honek fresatzeko buru bertikalaren eta mahaiaren mugimendu horizontala (Y ardatza) eta bertikala (Z ardatza) gauzatu ditzake. Luzerako mugimenduaren hiru ardatzeko lotura (X ardatza). Fresatzea, zulatzea, zulatzea, hariztatze zurruna, errematxatzea eta kontra-zulatzea bezalako prozesu anitzeko prozesamendua egin daiteke. Makina osoak gantry marko-egitura bat hartzen du, zurruntasun handikoa eta zehaztasun-erreserba ona duena. Erabiltzaileek prozesatzeko lehen aukera da.
2) Makinaren diseinu orokorra
(1) Habe finko motako gantry markoaren egitura erabiltzen da, ohea finkoa da, eta zutabe bikoitza eta ohea torlojuen bidez lotuta daude. Lan-mahaia X ardatzean mugitzen da ohean, buruko euskarria Z norabidean mugitzen da jarlekuan, eta jarlekua eta buruko euskarria Y norabidean mugitzen dira habean.
(2) Makina-erremintaren zati handi nagusiak: ohea, zutabea, habea, zela eta buru-euskarria, guztiak erresistentzia handiko burdinurtuzko materialak dira. Zati handi hauek 3D ordenagailu-software bidez optimizatzen dira, saihetsen diseinu arrazoizkoa eta tratamendu termiko osoak erabiliz hondar-tentsioa ezabatzeko. , Makina osoak nahikoa erresistentzia, zurruntasun eta egonkortasun handia izan dezan, ebaketa-bibrazioarekiko erresistentzia.
3) Ohe-lan-mahaia
(1) Ohea HT250 burdinurtuzko erresistentzia handiko materialez egina dago, ordenagailuz lagundutako hiru dimentsioko optimizazio-diseinua erabiliz, saihetsak arrazoiz antolatuta daude, eta zurruntasuna eta erresistentzia hobetzen dira.
(2) X ardatzeko gida-bide bikoteak inportatutako gida lineal sendoak erabiltzen ditu, marruskadura-koefiziente dinamiko eta estatiko baxua, mahaiarekiko sentikortasun handia, abiadura handiko bibrazio baxua, abiadura txikiko arrastakarik gabekoa, kokapen-zehaztasun handia eta servo-unitatearen errendimendu bikaina: aldi berean, karga-ahalmena handia da eta ebaketa-bibrazioarekiko erresistentzia ona.
(3) X ardatzeko transmisioa - servo motorra bola-torlojuarekin konektatuta dago erreduktorearen bidez, eta honek lan-mahaia ohean aurrera eta atzera mugitzen du X ardatzeko elikatze-mugimendua gauzatzeko eta torlojua aurre-luzatzeko zurruntasuna hobetzeko.
4) Habea
(1) Zeharkako habea eta zutabea zutabe-markoaren egituran integratuta daude, HT250 burdinurtuzko material erresistentea erabiliz, saihetsak arrazoiz antolatuta daude eta tolestura eta tortsio zurruntasun nahikoa dute.
(2) Izpi-gidari bikoteak gida lineal astuna hartzen du.
(3) Y ardatzeko mugimendua - servo motorra zuzenean konektatuta dago bola-torlojuarekin akoplamenduaren bidez, eta bola-torlojuak jarlekua mugitzen du habean ezkerrera eta eskuinera mugitzeko Y ardatzeko elikatze-mugimendua gauzatzeko.
5) Buruko gurpila
(1) Buruko euskarriak gida lineal sendoa erabiltzen du, mugimendu zurruntasun handia, kokapen zehaztasun handia eta abiadura txikiko egonkortasun ona dituena.
(2) Z ardatzeko transmisioa - servo motorra zuzenean bola-torlojuari konektatuta dago akoplamenduaren bidez, eta bola-torlojuak buruko euskarria mugitzen du jarlekuan gora eta behera mugitzeko Z ardatzeko elikadura lortzeko. Z ardatzeko motorrak balazta-funtzio automatikoa du. Energia-hutsegite baten kasuan, motorraren ardatza ondo eusten da biratzea saihesteko.
(3) Ardatz-taldeak Taiwan Jianchun abiadura handiko barne-hozte-ardatza erabiltzen du, zehaztasun eta errendimendu handikoa. Ardatz nagusiak labana heltzen du ardatz nagusiko tximeleta-malgukiaren bidez, tentsio-indarra tresnaren heldulekuaren iltzean eraginez lau ataleko brotxa-mekanismoaren bidez, eta tresna solteak metodo pneumatikoa erabiltzen du.
6) Sistema pneumatikoa
Ardatzaren erreminta askatzeko erabiltzen da.
7) Makinaren babesa
Oheko barandak (X ardatza) altzairu herdoilgaitzezko babes-estalki teleskopikoa hartzen du;
Habe gidak (Y ardatza) organo babes malgua hartzen du.
8) Lubrifikazioa
(1) X, Y, Z hiru ardatzeko errodamendu guztiak koipeztatuta daude.
(2) X, Y, Z hiru ardatzeko gidak olioz lubrifikatzen dira.
(3) X, Y, Z hiru ardatzeko bola-torloju bikote guztiak olioz lubrifikatzen dira.
9) CNC sistema
CNC sistemak Beijing Kaiendi kontrol sistema eta unitatearekin hornituta dago estandar gisa, funtzio osoekin eta erabiltzeko erraztasunarekin; RS-232 komunikazio interfazea estandarra, USB entxufea eta erlazionatutako softwarea.
Iragazketa sistema
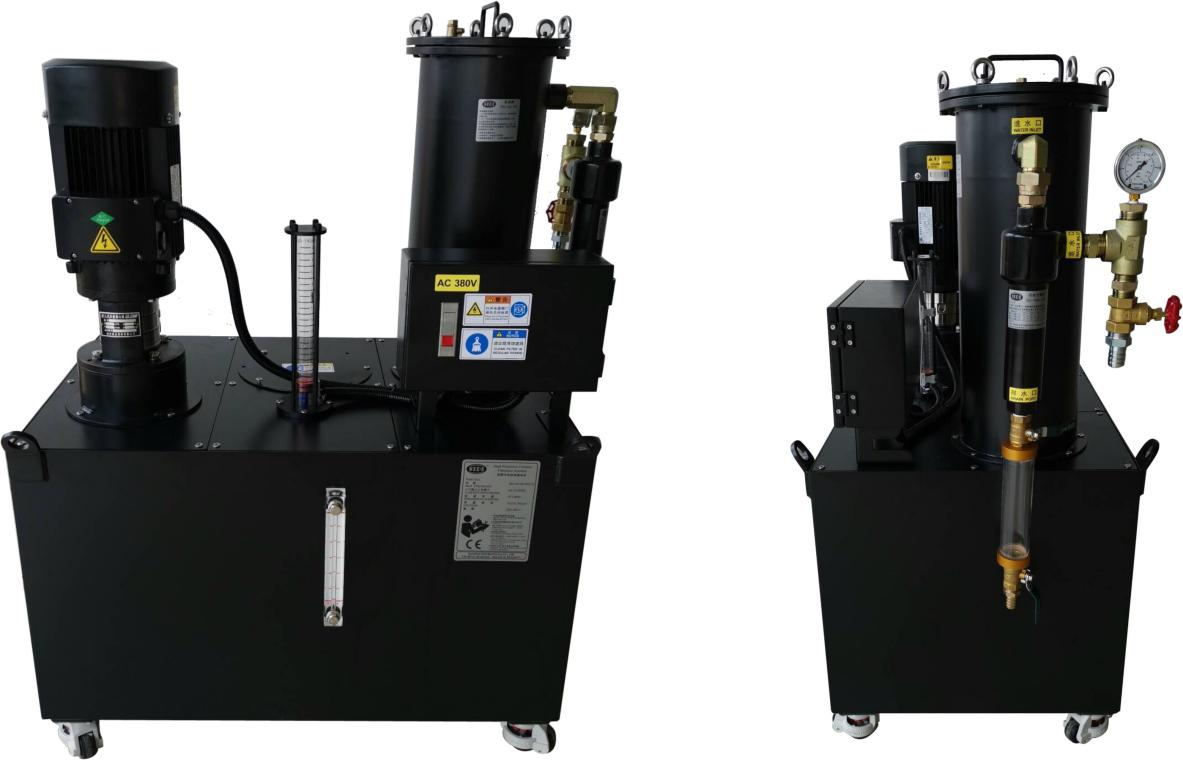
Makina-erreminta honek ur-iragazki sistema zentral batekin hornituta dago, hozgarriko ezpurutasunak eraginkortasunez iragaz ditzakeena. Barneko ur-ihinztadura sistemak burdinazko pinak erremintan korapilatzea eragozten du prozesatzean, erremintaren higadura murrizten du, erremintaren bizitza luzatzen du eta piezaren gainazalaren akabera hobetzen du. Erremintaren puntako presio handiko ur-irteerako pinak piezaren gainazala ondo babesten du, abiadura handiko biraketa-juntura babesten du, ezpurutasunek biraketa-juntura blokeatzen dute eta piezaren kalitate orokorra hobetzen du eta lan-eraginkortasuna hobetzen du. (Kontuan izan irudia iragazki sistemaren irudi fisikoa dela)
Zehaztapena
| Modeloa | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Laneko tamaina (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Gehienezko karga (Kg) | 7000 | 7000 | 7000 | 7000 | |
| T zirrikitua (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Mahaiaren X ardatzaren gehienezko bidaia (mm) | 2200 | 2200 | 2600 | 4000 | |
| Mahaiaren Y ardatzaren gehienezko bidaia (mm) | 1600 | 2200 | 2500 | 2600 | |
| Ardatzaren gehienezko ibilbidea - Z ardatza (mm) | 600 | 600 | 600 | 600/1000 | |
| Ardatzaren muturretik lan-mahairainoko distantzia (mm) | Gehienezko | 800 | 800 | 800 | 800 |
| Gutxienekoa | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Ardatzaren abiadura (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Ardatzaren motorraren potentzia (Kw) | 22 | 22 | 22 | 22 | |
| U-zulagailu maximoa (mm) | φ90 | φ90 | φ90 | φ90 | |
| Gehienezko hari-efektua (mm) | M36 | M36 | M36 | M36 | |
| Ebaketa-abiadura tartea | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Mugimendu azkarra (m/min) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| GB/T18400.4 (m/min) estandar nazionalen ezarpena | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Pisua (T) | 16,5 | 21 | 24 | 40 | |
Kalitate Ikuskapena
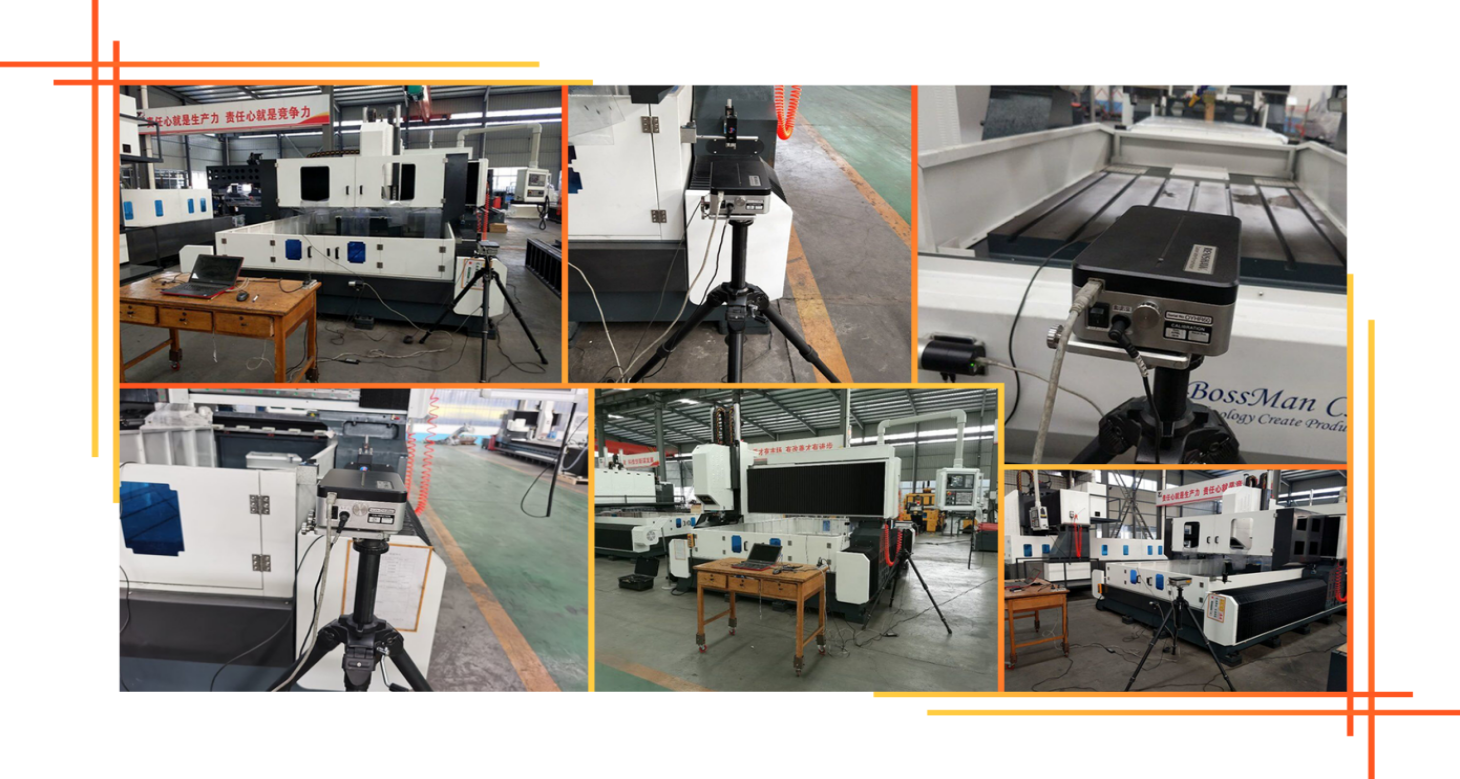
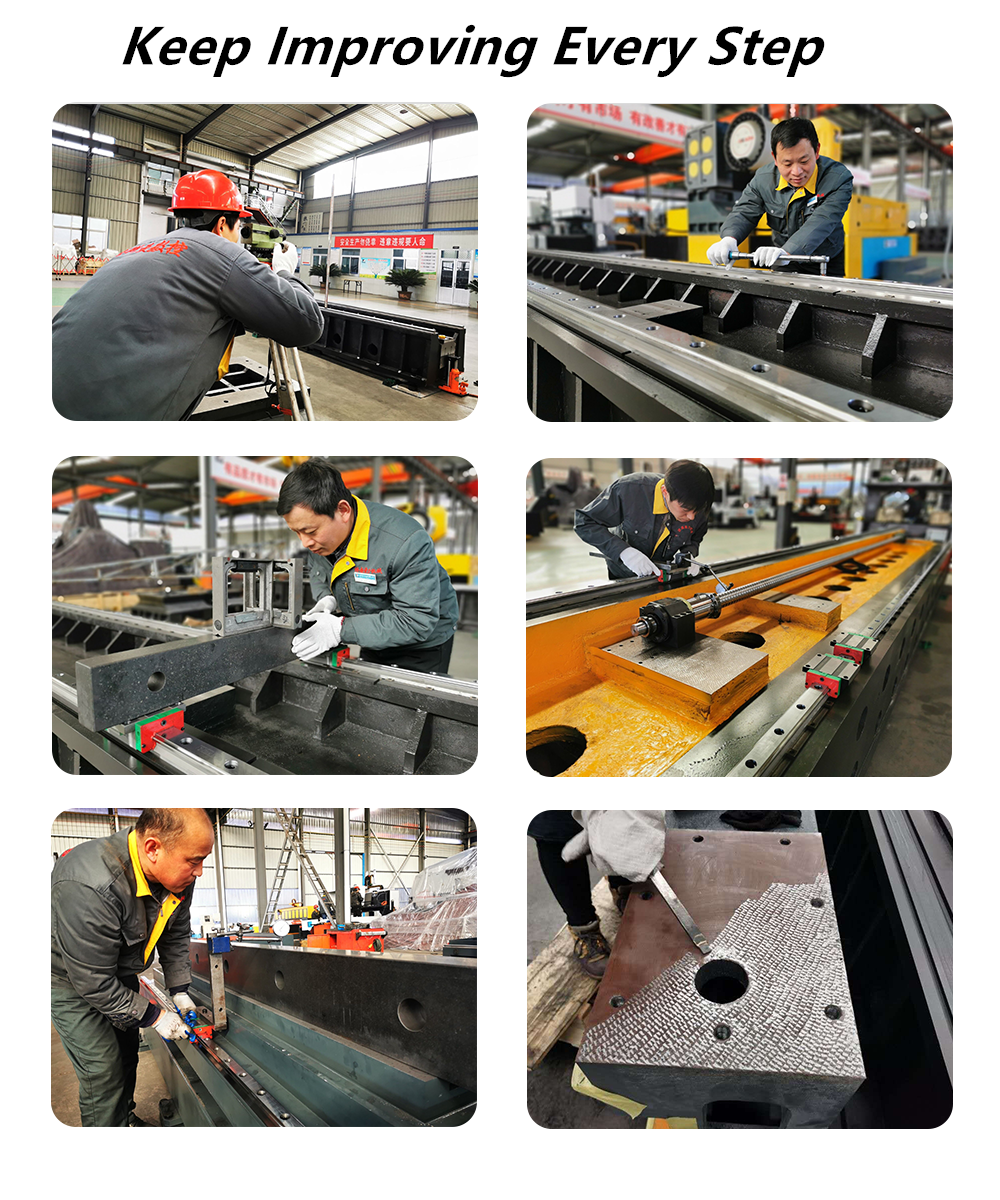
Bosmanen makina bakoitza Erresuma Batuko RENISHAW enpresaren laser interferometro batekin kalibratzen da, eta honek zehatz-mehatz ikuskatzen eta konpentsatzen ditu pitch erroreak, atzerakada, kokapen zehaztasuna eta kokapen errepikatuaren zehaztasuna, makinaren egonkortasun dinamikoa eta estatikoa eta prozesatzeko zehaztasuna bermatzeko. . Bola-barra proba Makina bakoitzak Britainia Handiko RENISHAW enpresaren bola-barra probatzaile bat erabiltzen du benetako zirkuluaren zehaztasuna eta makinaren zehaztasun geometrikoa zuzentzeko, eta aldi berean ebaketa zirkularrerako esperimentuak egiteko makinaren 3D mekanizazio zehaztasuna eta zirkuluaren zehaztasuna bermatzeko.
Makina-erremintaren erabilera-ingurunea
1.1 Ekipamenduen ingurumen-eskakizunak
Giro-tenperatura konstante mantentzea ezinbesteko faktorea da mekanizazio zehatzerako.
(1) Eskuragarri dagoen giro-tenperatura -10 da℃ ~35 ℃Inguruko tenperatura 20 denean℃hezetasuna 40 gradukoa izan behar da~%75.
(2) Makina-erremintaren zehaztasun estatikoa zehaztutako tartearen barruan mantentzeko, giro-tenperatura optimoa 15 gradukoa izan behar da.° C-tik 25era° C tenperatura-diferentziarekin
Ez luke gainditu behar± 2 ℃/ 24 ordu.
1.2 Energia-iturri tentsioa: 3 fasekoa, 380V, tentsio-gorabehera barruan± % 10, elikatze-maiztasuna: 50 HZ.
1.3 Erabilera-eremuko tentsioa ezegonkorra bada, makina-erremintak erregulatutako elikatze-iturri bat izan beharko luke makina-erremintaren funtzionamendu normala bermatzeko.
1.4. Makina-erremintak lurreratze fidagarria izan behar du: lurreratze-kablea kobrezko haria da, hariaren diametroa ez da 10 mm baino txikiagoa izan behar.²eta lurrerako erresistentzia 4 ohm baino txikiagoa da.
1.5 Ekipamenduaren funtzionamendu normala bermatzeko, aire-iturriaren aire konprimituak ez baditu betetzen aire-iturriaren eskakizunak, aire-iturria arazteko gailu multzo bat (deshumidifikazioa, koipegabetzea, iragazketa) gehitu behar da makinaren aire-sarreraren aurretik.
1.6. Ekipamendua eguzki-argitik, bibrazioetatik eta bero-iturrietatik urrun eduki behar da, eta maiztasun handiko sorgailuetatik, soldadura elektrikoko makinetatik eta abarretatik urrun, makinaren ekoizpen-akatsak edo makinaren zehaztasuna galtzea saihesteko.
Zerbitzua aurretik eta ondoren
1) Zerbitzua baino lehen
Bezeroen eskaera eta beharrezko informazioa aztertuz eta gure ingeniariei egindako iritzia emanez, Bossman Talde Teknikoak bezeroekin komunikazio teknikoa eta irtenbideak formulatzeaz arduratzen da, bezeroei mekanizazio-irtenbide egokia eta makina egokiak aukeratzen lagunduz.
2) Zerbitzuaren ondoren
A. Makinak urtebeteko bermea du eta bizitza osorako mantentze-lanak ordainduta ditu.
B. Makina helmugako portura iritsi eta urtebeteko berme-aldian, BOSSMANek doako eta puntual mantentze-zerbitzuak eskainiko ditu makinan gizakiak eragindakoak ez diren hainbat akatsetarako, eta gizakiak eragindako kalteak dituzten piezak doan ordezkatuko ditu garaiz. Berme-epearen kanpoan gertatzen diren akatsak dagokien kostuan konponduko dira.
C. Laguntza teknikoa 24 orduz online, TM, Skype, posta elektronikoz, galdera erlatiboak garaiz konponduz. Konpontzen ez bada, BOSSMANek berehala antolatuko du salmenta osteko ingeniari bat konponketa egitera etortzeko, erosleak VISA, hegaldi txartelak eta ostatua ordaindu beharko ditu.
Bezeroaren gunea

Produktuen kategoriak
-

VC Serieko Zurruntasun Handiko CNC Mekanizazio Zentroa...
-

HP Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

HT Serieko Zutabe Mugikor Horizontaleko Gida Lineala...
-

VS Serieko Lau Pistako Lan Astuneko CNC Mekanizazio C...
-

V Serieko CNC Mekanizazio Zentroa Zurruntasun Handiko
-

X Serieko Zutabe Bikoitzeko CNC Mekanizazio Zentroa
-

TKG1600 5 ardatzeko CNC mekanizazio zentro horizontala
-

CNC Tornuketa Bertikaleko eta Fresatzeko Konpositezko Zentroa...
-

Abiadura Handiko CNC Mekanizazio Zentroa GM Seriea
-

Abiadura Handiko CNC Fresatzeko GT Seriea
-

SK32 bi ardatzeko CNC tornua
-

Gurpiletarako CNC Mekanizazio Zentro Bertikala RFTV510...